نوشته شده در — دیدگاه‌تان را بنویسید

لیزر مارکینگ co2

لیزر مارکینگ CO2

در این صفحه، نمونه‌های مارکینگ و ویژگی‌های  لیزر مارکینگ CO2 را توضیح می‌دهیم که برای کاربردهایی مانند مارکینگ رزین و کاغذ یا فیلم‌های پردازش عالی هستند.

ویژگی های سیستم مارکینگ لیزر CO2

ماشین های مارکینگ CO2 با تحریک الکترونیکی انتشار گاز دی اکسید کربن، علائم دائمی را روی سطح مواد غیر فلزی و آلی ایجاد می کنند. آن‌ها سطوح را با استفاده از نقاط کوچک علامت‌گذاری می‌کنند که با به حداقل رساندن خطر بریدگی شعاعی و ترک‌خوردگی، ظاهر یکدست‌تر مواد را تسهیل می‌کند.

سیستم‌های نشان‌گذاری CO2 به یک تیر گالووی قدرتمند مناسب برای کاربردهای سنگین مجهز شده‌اند. این ماشین‌های مارکینگ به هیچ مواد مصرفی نیاز ندارند و آنها را قادر می‌سازد تا فرآیندهای بسته‌بندی و برچسب‌گذاری را با تشکیل حداکثر 1300 کاراکتر در ثانیه در محیط‌های خودکار سرعت بخشند.

مزایای خرید لیزر مارکینگ co2

  • تطبیق پذیری مارکینگ مواد: لیزر CO2  برای حکاکی مواد آلی مانند چوب، لاستیک، کاغذ و سرامیک عالی هستند.
  • انعطاف‌پذیری نصب: این سیستم‌های حکاکی لیزری CO2  قادر به استفاده هم به شکل میز ثابت و هم نصب مارکینگ به شکل متحرک هستند.
  • عملکرد قدرتمند: لیزرهای CO2 قدرتمند و کارآمد هستند و آنها را به گزینه ای عالی برای کاربردهای صنعتی سنگین و چرخه کاری بالا تبدیل می کند.
  • علامت گذاری با سرعت بالا: حکاکی های لیزر CO2 نسبت به سایر ماشین ها سرعت مارکینگ بیشتری دارند و محصولات بیشتری را در زمان کمتری تولید می کنند.
  • مقرون به صرفه بودن: شما می توانید دستگاه های مارک لیزر CO2 را با قیمت کمتری نسبت به سایر فناوری های مارک گذاری دائمی خریداری کنید.

برنامه های کاربردی

لیزرهای CO2 طولانی ترین طول موج را در بین تمام لیزرهای معمولی دارند، بیش از ده برابر بیشتر از لیزرهای طول موج استاندارد.
علاوه بر کاغذ و رزین، به لطف روش علامت گذاری مبتنی بر حرارت، امکان مارکینگ چوب، لاستیک و مواد شفاف مانند شیشه و پلاستیک PET نیز وجود دارد. از طرف دیگر، مارکینگ فلز سخت است زیرا نور لیزر تقریباً هیچ واکنشی ندارد (جذب نمی شود).


co2

لیزر حکاکی CO2 می توانند سطوح بسیاری از جمله این مواد غیرفلزی را حکاکی کنند:

چوب
پلاستیک
شیشه
مقوا
لاستیک
کاغذ
چرم
اکریلیک
پارچه
چوب پنبه

نمونه هایی از مارکینگ co2 بر روی متریال مختلف

مکانیسم و ویژگی های لیزر CO2

لیزرهای CO2 لیزرهای گازی هستند که از گاز CO2 به عنوان رسانه خود استفاده می کنند. گاز CO2 پر شده و در لوله تخلیه محصور می شود که در آن الکترودهای مورد استفاده برای تخلیه الکتریکی مرتب شده اند. پلاسما در داخل گاز توسط یک تخلیه الکتریکی تولید می شود و نور تولید شده با حرکت به جلو و عقب بین آینه بازتابی کل و جفت کننده خروجی تقویت می شود و به عنوان لیزر خروجی می شود.

ویژگی: لیزر CO2 همچنین می تواند برای برنامه های برش استفاده شود

لیزرهای CO2 از گرما بر روی هدف استفاده می کنند که علاوه بر علامت گذاری، امکان استفاده برای کاربردهای برش مانند نگهدارنده برش، برش دروازه و نیمه برش برچسب را فراهم می کند. در مقایسه با برش مکانیکی با استفاده از ابزارهای برش، برش لیزر CO2 دارای مزیت جلوگیری از افت کیفیت بر اساس سایش ابزار و بدون تعمیر و نگهداری است.

حکاکی فلز با لیزر CO2

دستگاه های لیزر برش و حکاکی CO2 می توانند به طور مستقیم انواع فلزات پوشش داده شده مانند آلومینیوم آنودایز شده یا فولاد ضد زنگ با پوشش پودری را حکاکی کنند. با این حال، فلزات لخت طول موج یک لیزر CO2 را منعکس می کنند، به این معنی که مارکینگ مستقیم معمولاً به یک منبع لیزر فایبر نیاز دارد. خوشبختانه برای دارندگان لیزر CO2، گزینه عالی دیگری نیز وجود دارد. فلزات لخت مانند آبکاری تیتانیوم یا نیکل را می توان قبل از حکاکی با لیزر CO2 با یک ترکیب مارکینگ فلزی از قبل پردازش کرد.

فرآیند پیش تصفیه بسیار ساده است و در حالی که در واقع هیچ یک از مواد فلزی را حذف نمی کند، یک علامت برجسته بادوام و دائمی بر روی محصولات فلزی شما باقی خواهد گذاشت. اپراتورها به سادگی محلول علامت گذاری را اعمال می کنند – برخی از محصولات رایج شامل CerMark، Enduramark و LaserBond – اجازه می دهند خشک شود و سپس حکاکی را به طور معمول انجام می دهند. گرمای لیزر محلول را به فلز متصل می‌کند و در نتیجه یک علامت دائمی سیاه، نقره‌ای یا درخشان از دستگاه لیزر CO2 ایجاد می‌شود.


نوشته شده در — دیدگاه‌تان را بنویسید

مقایسه لیزر فایبر مارکینگ و co2

خلاصه

اگر به صنعت مارکینگ و حکاکی لیزری علاقه دارید، احتمالاً می دانید که ما می توانیم انواع مختلفی از دستگاه های لیزر را پیدا کنیم: لیزرهای فایبر و دستگاه های CO2. اما همه از تفاوت ها، ویژگی های منحصر به فرد، مزایا و معایب آنها آگاه نیستند.

به دلیل تطبیق پذیری دستگاه های لیزر، روش های زیادی برای اعمال آنها وجود دارد. همه چیز به عوامل مختلفی بستگی دارد، مانند استفاده ای که می خواهید از آن استفاده کنید، برنامه هایی که می خواهید با دستگاه لیزر انجام دهید، سیستمی که می خواهید اعمال کنید یا حتی سرعت فرآیند. ما در الماس صنعت برتر آخرین تکنولوژی دستگاه های لیزر را داریم که کیفیتی مطمئن از شرکت و بهترین نتایج را ارائه می دهد.

به همین دلیل، در این وبلاگ به تمام جزئیات ارائه شده توسط هر یک از این ماشین ها می پردازیم و به شما کمک می کنیم تا کدام یک از آنها مناسب تر است. بیایید با صحبت در مورد برخی از اصول، خواص، صنایع کاربردی، مواد کاربردی و مقایسه تفاوت های آنها شروع کنیم.

لیزر فایبر:

اکنون ما بر روی دستگاه حکاکی لیزری فایبر تمرکز خواهیم کرد. هر دو تجهیزات لیزر co2 و فایبر دارای سر Galvo هستند، سیستمی از آینه ها که لیزر را دقیقاً روی سطحی که می خواهیم مارکینگ یا حکاکی کنیم هدایت می کند. در این سیستم از دو آینه با فاصله بیشتر از مواد استفاده می شود که سریعتر می چرخند و سریعتر به موقعیت های مورد نظر می رسند.

الماس صنعت برتر دارای تجهیزات فشرده ای است که برای مارکینگ و حکاکی با لیزر طراحی شده است. بسته به مواد و ضخامت آن نیز می توانند برش دهند. لیزر فایبر برای علامت گذاری موادی مانند: فولاد ضد زنگ، فولاد کربنی، آلومینیوم، مس، اکریلیک رنگ شده، شیشه آئروسل، پی وی سی و … در میان گزینه های دیگر مناسب است.

انواع مارک لیزر فایبر:

انواع علامت گذاری هایی که می توانیم با تجهیزات مارک لیزری اجرا کنیم به قدرت دستگاه بستگی دارد. با این حال، می‌توانیم حکاکی‌ها و نشانه‌های مختلفی بسازیم. شناخته شده ترین آنها عبارتند از:

  • آنیل کردن. برای مارکینگ فلز استفاده می شود. فرآیند اکسیداسیون ناشی از لیزر برای به دست آوردن یک علامت رنگی به جای سیاه استفاده می شود. رنگ حاصل ممکن است بسته به قدرت استفاده شده و نوع فلز متفاوت باشد.
  • علامت گذاری رنگ. شباهت زیادی به آنیلینگ دارد. با این تکنیک می توانید سایه های مختلف رنگ را کار کنید.
  • برداشت مواد. این تکنیک شامل برداشتن مواد بسیار کمی از سطح است تا حکاکی دائمی با علامت مورد نظر باقی بماند. قسمت بالایی زیرلایه حکاکی شده است.

مزایای سیستم لیزر فایبر

تجهیزات مارکینگ لیزری بسیار متنوع هستند و ما می توانیم از آن برای اهداف بسیار متفاوت استفاده کنیم، آنها یک لیزر فیبر با کیفیت بالا و یک سیستم Galvo دارند. در ادامه قصد داریم چند دلیل را فهرست کنیم که کاربرانی که با این دستگاه های لیزر فایبر کار می کنند بیشتر از همه متمایز هستند:

  • از طریق مارک لیزر فیبر می توانیم مواد مختلفی را علامت گذاری کنیم: فولاد ضد زنگ، آلومینیوم، فولاد کربن، پی وی سی، طلا، مس، نقره، اسپری شیشه و غیره. بسته به مواد، می توانیم با آن کار کنیم
  • علائم واضح تر یا حکاکی های عمیق تر.
  • برنامه های دائمی علامت گذاری لیزر دائمی است و به راحتی قابل تغییر نیست و این مارک ها از کیفیت بالایی برخوردار هستند.
  • کاهش آلودگی محیط زیست. ما از استفاده از چسب و جوهر برای علامت گذاری و اجرای طرح ها و کدها خودداری می کنیم. این محصولات به سلامت محیط زیست آسیب می رساند.
  • عمر مفید طولانی تا 100000 ساعت و احتمال خرابی تقریباً صفر. علاوه بر این، این لیزر عملاً بدون تعمیر و نگهداری است.
  • عملیات آسان. تجهیزات مارکینگ لیزری دارای سیستم Plug and Play و نرم افزار لیزری است که کار با آن و یادگیری استفاده از آن آسان است.
  • سرعت بالا. برای برخی از کاربردها، سرعتی که این تجهیزات می تواند به آن برسد بسیار جالب است. می تواند به سرعت کاری تا 8000 میلی متر بر ثانیه برسد.
  • تولید و طراحی خود. در ماشین‌های مارک لیزری الماس صنعت، تمام جزئیات با دقت در نظر گرفته شده است تا از همان لحظه اول کار کنند.

سیستم های لیزر CO2

دستگاه های حکاکی لیزری CO2 برای حکاکی دائمی و با کیفیت بر روی انواع سطوح عالی هستند. پرتو لیزر دستگاه مارکینگ لیزر Co2 تحمل بسیار کم را ارائه می دهد که نه تنها سازنده تر، بلکه بسیار دقیق تر است. این لیزر از نظر محیطی پایدارتر است، انواع دیگر لیزرها تنها می توانند درصد کمی از توان منبع تغذیه شما را به فوتون تبدیل کنند، اما لیزر Co2 حدود 40 تا 60 درصد انرژی مصرفی خود را تبدیل می کند. هزینه نگهداری کمتری دارد، دستگاه لیزر مارکینگ CO2 نیازی به نگهداری زیاد ندارد، بنابراین ما هزینه ها را کاهش می دهیم و راندمان تولید را بهبود می بخشیم. سهولت استفاده از این دستگاه خودنمایی می کند.

تجهیزات دستگاه لیزر برش CO2 فقط باید الگوهای برش را روی کامپیوتر طراحی کنند و شما می توانید طرح مورد نظر خود را حکاکی کنید. امکان اجرای حکاکی با اشکال و طرح های مختلف مانند حروف، کدها، لوگوها، نقشه ها یا اشکال وجود دارد. سیستم‌های مارکینگ ما یک اتصال سریال و/یا USB 2.0 برای انتقال داده دارند، این ارتباط بین رایانه شخصی کاربر را تسهیل می‌کند.

چه موادی را می توانیم حکاکی کنیم؟

دستگاه های حکاکی لیزری CO2 به دلیل اینکه مواد زیادی وجود دارد که می توانیم با آنها کار کنیم بسیار متنوع هستند:

چوب . یکی از جالب ترین مواد، زیرا چوب به ما اجازه می دهد تا با لیزر، حکاکی و برش دهیم تا بهترین طرح های خود را انجام دهیم. تخته سه لا یا ام دی اف به دلیل هزینه کم آن بسیار مورد استفاده قرار می گیرد، اما بامبو می تواند گزینه سازگارتر با محیط زیست برای کار باشد.

اکریلیک و پلاستیک. برای ساختن برخی از طرح‌ها می‌توانیم به برش یا حکاکی اکریلیک یا موارد مشابه، حروف، کدها، زیورآلات، جواهرات و … علاقه مند باشیم. گزینه های دیگر را می توان اجرا کرد. همچنین، انواع بسیاری از اکریلیک ها و پلاستیک ها وجود دارد که می توانیم با لیزر CO2 با آنها کار کنیم.

شیشه. در مورد شیشه فقط می‌توانستیم آن را حکاکی کنیم، اما نمی‌توانیم آن را برش دهیم. می‌توانیم زیرسیگاری‌ها، لیوان‌های شراب، مجسمه‌های شیشه‌ای را تزئین کنیم. علاوه بر این، با لوازم جانبی چرخشی برای حکاکی اشیاء استوانه ای، مانند بطری یا موارد مشابه ایده آل است.

چرم. هم امکان برش و هم حکاکی وجود دارد. جالب برای ساخت برچسب ها و لوازم چرمی و ایجاد طرح ها یا کلمات، ما همچنین می توانیم کیف پول، کیف، علائم، کمربند، آثار هنری و غیره را سفارشی کنیم.

مهر لاستیکی. برای استفاده با دستگاه های لیزر چندان شناخته شده نیست، اما همینطور است. اساسا استفاده از دستگاه لیزر CO2 را برجسته می کنیم. در لاستیک برای ساختن مهرهای خودمان، که برای قرار دادن آدرس استفاده می شود، تاریخ یا لوگوی شرکت ما و نه تنها این، ما می توانیم امکانات دیگری را که لاستیک به ما ارائه می دهد کشف کنیم.

فلز. اگرچه مناسب ترین ماده برای برش با لیزر CO2 نیست، اما بیشتر برای حکاکی  مناسب است. اجرای طرح های ما بر روی سطوح مختلف فلزی.

کارتن. یک متریال بسیار مقرون به صرفه و مناسب هم برای برش و هم برای حکاکی.  جعبه هایی با آرم ما.

کاغذ و مقوا. این دو ماده نیز بسیار ارزان هستند و امکانات زیادی را ارائه می دهند، چند نمونه می توانند اینها باشد: کارت ویزیت، الگوهای نقاشی و غیره.

صنعت بازاریابی. این امکان را به ما می دهد تا لوگوی شرکت، نام، کارت ویزیت و انواع موادی را که می توانند ثبت کنیم اجازه انتشار یا شناخت شرکت شما در بازار را بدهید.

در نتیجه:

پس از دانستن کمی بیشتر در مورد هر دو سیستم، می‌توان نتیجه گرفت که هر سیستمی مزایا و معایب خود را دارد. با در نظر گرفتن این که لیزر CO2 یک فناوری قدیمی است و جایگزین فایبر در سال های اخیر به لطف سرعت عملکرد، کاهش قابل توجه هزینه و عملکرد بالاتر نسبت به CO2، جایگاه خود را به دست آورده است. اکنون که در مورد هر دو بیشتر می دانیم، همه چیز به نوع کاری که می خواهید از آن استفاده کنید، انواع برنامه هایی که می خواهید اجرا کنید و بخشی که می خواهید از دستگاه های لیزر استفاده کنید بستگی دارد، باید انتخاب کنید که کدام یک برای شما مناسب است.


نوشته شده در — دیدگاه‌تان را بنویسید

لیزر مارکینگ و انواع آن

10 دقیقه وقت بگذارید تا 5 نوع ماشین لیزر مارکینگ را یاد بگیرید

لیزر مارکینگ یک فناوری انقلابی است که در حال حاضر برای کاربردهای بسیار متنوعی استفاده می شود.

این روش در اشکال مختلف از حکاکی، بازپخت، کف کردن گرفته تا تکنیک های رنگ آمیزی و حذف کاربرد دارد.

انتخاب اینکه چه تکنیک و چه ماشینی برای هر برنامه مورد نظر استفاده شود، چیزی است که بیشتر مردم باید به دنبال جواب آن باشند.
این به این دلیل است که سطوح مختلف نیازهای متفاوتی دارند و ماشین‌های مختلف برای استفاده به روش‌های مختلف طراحی شده‌اند.

بنابراین حدود 10 دقیقه از وقت خود را صرف کنید و اجازه دهید الماس صنعت برتر به شما نشان دهد که چگونه نوع ماشین مورد نیاز خود را برای برنامه های خود تشخیص دهید.

لیزر مارکینگ چیست؟

لیزر مارکینگ فرآیندی است که یک ماده را با استفاده از پرتو لیزر متمرکز برچسب گذاری می کند. هنگامی که پرتو لیزر با سطح ماده تعامل می کند، ظاهر ناحیه مشخص شده را تغییر می دهد تا طرح دلخواه را به نمایش بگذارد.

این امر از طریق تغییر رنگ حاصل می شود، که زمانی اتفاق می افتد که پرتو لیزر کم توان به ناحیه مشخص شده برخورد کند. لیزر مارکینگ امکان ایجاد علائم با کنتراست بالا را بدون ایجاد اختلال در سطح مواد واقعی ایجاد می کند.

این تفاوت اصلی بین لیزر مارکینگ و حکاکی لیزری است که یک فرآیند کاهشی است که بر روی سطح فرورفتگی ایجاد می کند.

این مقاله در مورد چیست

خرید دستگاه مارک لیزری به هیچ وجه نیازی به احساس یا ظاهر فنی ندارد.

در واقع، اکثر موارد بازاریابی به سادگی خریداران بالقوه را با جزئیاتی که در هنگام انتخاب برای خرید ماشین‌های مارک لیزری نیاز ندارند، غرق می‌کنند.

با این حال، تقریباً همیشه باید برای انتخاب ماشینی که به بهترین وجه با نیازهای شما مطابقت دارد، تحقیق کنید.

پنج نوع اصلی نشانگر لیزری وجود دارد.

نوع ماشین آلات مورد نیاز شما برای مواد مختلف متفاوت خواهد بود. به این دلیل که حکاکی لیزری را می توان بر روی انواع مختلفی از مواد از جمله انواع فلز، پلاستیک، شیشه، چوب، کاغذ، سرامیک و حتی سنگ انجام داد.

بنابراین انتخاب تجهیزات نامناسب برای خرید می تواند یک فرآیند دردناک و پرهزینه باشد.

به دلیل زمان، حمل و نقل و مشکلات گارانتی که ممکن است هنگام تغییر دستگاه مناسب مورد نیاز خود به وجود بیاید، اگر دقیقاً متوجه نشده باشید که چه چیزی نیاز دارید، بیشتر است.

نگاهی گذرا به تکنولوژی

اصطلاح لیزر در اصل مخفف عبارت “تقویت نور توسط انتشار تحریک شده تابش” است.

لیزرها دارای سه ویژگی متمایز هستند که با هم برای ایجاد مارکینگ دائمی بر روی طیف گسترده ای از مواد استفاده می شوند.

  • پرتوهای بسیار تک رنگ؛ این بدان معنی است که پرتوها از امواج نوری تشکیل شده اند که از یک طول موج منفرد دقیق هستند
  • جهت دهی برجسته؛ این بدان معنی است که پرتوها دارای امواج نوری موازی هستند که در طول مسافت با هم برخورد نمی کنند یا پخش نمی شوند.
  • انسجام بالا؛ به این معنی که امواج با یکدیگر در فاز هستند.

دستگاه حکاکی لیزری از سه قسمت اصلی یعنی لیزر، کنترلر و سطح تشکیل شده است. لیزر مانند یک مداد عمل می کند که یک پرتو تک رنگ با کیفیت بالا ساطع می کند که به کنترل کننده اجازه می دهد تا الگوهای روی سطح را ردیابی کند. کنترل کننده جهت، شدت، سرعت و گسترش پرتو لیزر را در حین کار بر روی سطح مدیریت می کند.

سه نوع اصلی از تکنیک های حکاکی وجود دارد که توسط انواع مختلف حکاکی های لیزری استفاده می شود.

تکنیک های مارکینگ

آنها شامل جدول X-Y، تکنیک استوانه ای و تکنیک آینه گالوو هستند.

جدول X-Y
رایج ترین تکنیک جدول X-Y است. در این تکنیک، اکثر مدل‌ها قطعه کار (سطح) را ثابت دارند و اپتیک‌های لیزر در جهت X و Y اطراف آن حرکت می‌کنند و بردارهایی را روی سطح می‌کشند. مدل‌های دیگر دارای تغییراتی هستند که در آن لیزر ثابت است و قطعه کار حرکت می‌کند، یا قطعه کار در محور X و لیزر در محور Y حرکت می‌کند و بالعکس. این همان چیزی است که به عنوان حالت برداری شناخته می شود.

لیزر مارکینگ استوانه ای
این تکنیک برای قطعات کار استوانه ای مانند لوله ها (یا قطعات کار مسطح نصب شده در اطراف یک استوانه) است. در این تکنیک، لیزر یک مارپیچ ظریف را، معمولاً روی یک استوانه چرخان، با پالس لیزر روشن/خاموش عبور می‌دهد که تصویر مورد نظر را به صورت شطرنجی تولید می‌کند.

آینه گالوو
در روش سوم، هم لیزر و هم قطعه کار ثابت هستند. آینه های گالوو از مکانیزم بازتابی برای حرکت پرتو لیزر بر روی سطح قطعه استفاده می کنند. حکاکی های لیزری با استفاده از این فناوری می توانند در حالت شطرنجی یا برداری کار کنند.

نقطه مارکینگ

این نقطه ای است که پرتو لیزر با سطح کار تماس می گیرد. همیشه باید در صفحه کانونی سیستم نوری لیزر، معمولاً همان نقطه کانونی پرتو لیزر باشد. این نقطه معمولاً بسیار کوچک است، شاید کمتر از کسری از میلی متر. به طور معمول مشخصه طول موج نوری پرتو است و تنها مواد درون آن به طور قابل توجهی تحت تاثیر قرار می گیرند زمانی که پرتو لیزر به سطح برخورد می کند.

انرژی ارسال شده توسط لیزر ساختار شیمیایی را تغییر می دهد یا ماده را در نقطه کانونی تبخیر می کند و در نتیجه علامت مورد نظر را آشکار می کند.

تفاوت اصلی در انواع ماشین های لیزری مورد استفاده در کاربردهای مارکینگ، طول موج هایی است که هر یک از آنها پشتیبانی می کند و قدرت که سرعت عملکرد را تعیین می کند.

طول موج های مختلف به این معنی است که انواع مختلف ماشین ها برای سطوح مختلف مارکینگ مناسب خواهند بود.

با این حال، به طور کلی، سیستم های لیزر مارکینگ مزایای مشخصی نسبت به سایر انواع مارک گذاری دارند.

آنها زمان توقف را کاهش می دهند، استفاده از مواد مصرفی را حذف می کنند یا به شدت کاهش می دهند، کنتراست بالا و علائم دائمی ایجاد می کنند و در نهایت باعث کاهش هزینه ها و نگهداری پیشگیرانه می شوند.

عواملی که باید در ارزیابی صحیح سیستم لیزر مارکینگ لحاظ شوند

هنگام انتخاب مدل ایده آلی که برای استفاده مورد نظر خود می خواهید، موارد زیر بهترین مواردی است که باید در نظر بگیرید.

سطوح مارکینگ متحرک یا ثابت

اگر به ماشینی نیاز دارید که در یک خط پردازش برای پردازش مداوم قطعات گنجانده شود، مدل‌هایی که می‌توانند علامت‌گذاری قطعات متحرک را با سرعت از پیش تعیین‌شده داشته باشند، یک انتخاب عالی هستند زیرا راندمان بالایی در فرآیند ارائه می‌دهند.

سرعت خط

با توجه به خواص متفاوت طول موج و توان لیزر، سیستم های مختلف بسته به سرعت تولید قطعه، نتایج متفاوتی را ارائه می دهند. خطوط تولید با سرعت بالا به نشانگرهای با وات بالا نیاز دارند تا به طور موثر تمام قطعات در حال فرآیند را مارکینگ کنند.

مواد مورد مارکینگ

همانطور که بعدا خواهیم دید، نشانگرهای لیزری می توانند روی سطوح مختلف کار کنند. نشانگری که استفاده می کنید به شدت به مواد مارکینگ شده ای که می خواهید روی آن کار کنید بستگی دارد. به عنوان مثال، لیزرهای فایبر با فلزات بسیار خوب هستند، در حالی که لیزرهای CO2 با غیر فلزات عالی هستند.

شرایط محیطی

برخی از ماشین‌ها به محیط‌های کاری که تمایل زیادی به گرد و غبار، ضربه و لرزش دارند، حساس هستند، در حالی که برخی دیگر مقاوم هستند و می‌توانند این محیط‌ها را تحمل کنند.

حجم کاری مورد انتظار

برخی از دستگاه های لیزر سرعت پایینی دارند و ممکن است با حجم کاری بالا به خوبی کار نکنند. به عنوان مثال، هنگام مارکینگ فلزات، کار با لیزرهای فایبر در دراز مدت نسبت به لیزرهای CO2 مقرون به صرفه تر است.

خدمات پس از فروش ارائه شده است

گاهی اوقات، راه اندازی و عملکرد دستگاه ممکن است مشکل باشد. اگرچه اغلب نشانگرهای لیزری نگهداری نسبتاً کم و عمر طولانی دارند، کار با تامین کننده ای که دارای تخصص محلی است یا می تواند کمک فوری ارائه دهد، هنگام انتخاب تجهیزات برای خرید، توجه خوبی است.


آشنایی با پنج نوع نشانگر لیزری

1- لیزر فایبر

فناوری مارکینگ لیزر فایبر در زمان های اخیر به یکی از محبوب ترین فناوری های مارک گذاری مستقیم قطعات در سراسر جهان تبدیل شده است.

با سطوح توان بین 20 تا 50 وات، دستگاه های فایبر لیزر مارکینگ برخی از قوی ترین دستگاه های مارک لیزری در بازار هستند.

این ماشین‌ها برای حکاکی یا حکاکی عمقی ایده‌آل هستند، با نتایج عالی روی فلزات سخت‌تر یا زمانی که برای دستیابی به وضوح بالا به سیستم‌های پرقدرت با اندازه نقطه کوچک‌تر نیاز دارید.

کیفیت پرتو بالا و اندازه نقطه کوچک با لنزهای بزرگتر به لیزر فایبر برای کاربردهای مارکینگ دسته ای کوچک یا برش فلزات بسیار نازک استفاده می شود.

لیزر مارکینگ فایبر

برنامه های کاربردی

روش های مختلفی برای استفاده از لیزر فایبر وجود دارد.

مارکینگ رنگ:

این نوعی مارکینگ است که با تغییر سرعت، توان، فرکانس و عرض پالس، سایه های مختلف رنگ را روی یک ماده ایجاد می کند. بهترین نتایج در مارکینگ رنگ روی فولاد ضد زنگ و آلومینیوم به دست می آید، به خصوص اگر نشانگر لیزری فایبر موپا داشته باشید.

شکل دیگری از مارکینگ رنگ، حذف رنگ است، که در آن می توانید با حذف رنگ روی مواد پوشش داده شده، مارکینگ کنید تا یک ماده زیرین با رنگ متفاوت ظاهر شود. این فناوری بیشتر برای اتصالات، برچسب ها و مواد بسته بندی استفاده می شود.

آنیلینگ:

این سخت شدن سطح فلز با استفاده از لیزر است که همچنین انواع مختلفی از رنگ ها را در آنچه که به عنوان مارک لیزری رنگی شناخته می شود تولید می کند. سایه های مختلف سبز، قرمز و زرد را می توان در این فرآیند با مواد مختلف به دست آورد.

کف کردن:

شامل نوعی درمان است که ناحیه مورد نظر را سبک تر از بقیه قسمت در حال پردازش می کند.

کربن سازی:

کربن‌سازی تخریب پیوندهای کربنی برای ایجاد سایه‌هایی از مناطق مشخص‌شده تیره‌تر بدون تأثیر بر سطح مواد است. بیشتر برای پلاستیک های سبک و مواد آلی استفاده می شود.

مارکینگ شب و روز:

از فناوری لیزر فایبر می توان برای نشان دادن علائمی استفاده کرد که به راحتی در روز خوانا و در شب روشن می شوند. این می تواند برای چنین برنامه هایی مانند استفاده در داشبورد، بازتابنده ها، پلاک شماره، ساعت، بهداشت و ایمنی و علائم درب مفید باشد.

مزایا

  • نشانگرهای لیزری فایبر کیفیت پرتو بسیار خوبی را تولید می کنند که در سطوح مختلف قابل استفاده است. به دلیل سطح بالای فیلتراسیون پرتوهای نور تک رنگ، تغییر قدرت یک نوع پرتو می تواند به شما امکان کار بر روی سطوح مختلف را بدهد.
  • نشانگرهای لیزری فایبر دوام بالایی دارند.
  • برخی از مدل‌ها در طرح‌های مدولار ساخته شده‌اند که انعطاف‌پذیری بسیار بالایی در ناحیه علامت‌گذاری که می‌توانند روی آن کار کنند، و توانایی کارکردن خوب با سطوح علامت‌گذاری پیچیده را می‌دهند.
  • آنها معمولاً مصرف برق اقتصادی دارند، با نرخ تبدیل فوتوالکتریک حدود 25٪ که یکی از بهترین ها در صنعت است.
  • بسته به هدف مورد نظر با تغییر وات دستگاه انتخاب شده می توانید به عمق های مختلف حکاکی لیزری دست یابید.
  • نشانگرهای لیزری فایبر نیز از سریع ترین ماشین های مارکینگ هستند که می توانید استفاده کنید.

معایب

  • وقتی موادی را که بسیار ضخیم یا انعکاس زیاد است مارکینگ کنید، نمی تواند سریع کار کند. همچنین نمی تواند بر روی اکثر فلزات حکاکی بسیار عمیق انجام دهد.

2- لیزر سبز

دستگاه های مارک لیزر سبز برای مارکینگ مواد با بازتاب بسیار بالا طراحی شده اند. آنها همچنین روی بسترهای بسیار حساس مانند ویفرهای سیلیکونی کار می کنند و سهولت کار بسیار خوب و دقت بالایی را نشان می دهند. آنها در طیف نور مرئی سبز نزدیک به IR (در 532 نانومتر) و محدوده توان 5-10 وات کار می کنند.

آنها برای پلاستیک های نرم، بردهای PCB، تراشه های مدار مجتمع و برای خط کشی یا مارکینگ سلول های خورشیدی با ترکیبات مختلف مواد عالی هستند.

مزایای ذاتی طول موج 532 نانومتر شامل جذب بیشتر در بسیاری از انواع مواد و کاهش انرژی حرارتی است که به آن اجازه می‌دهد زیرلایه‌هایی را علامت‌گذاری کند که سایر طول موج‌های بالاتر به سادگی نمی‌توانند. نشانگرهای لیزر سبز همچنین اندازه نقاط بسیار تنگ تا 10 میکرومتر را ارائه می دهند.

لیزر مارکینگ سبز

مزایا

  • نشانگرهای لیزری سبز به دقت بسیار بالایی دست می‌یابند که به فونت‌های کمتر از 1 میلی‌متر با عرض بسیار کوچک تا 10 میکرومتر امکان علامت‌گذاری ریز را می‌دهد.
  • انتقال حرارتی بسیار کم به سطوح کار، که برای مواد بسیار حساس ایده آل است.
  • نشانگرهای لیزر سبز برای مارکینگ نیمه هادی ها، PCB، سرامیک ها و رزین های اپوکسی ایده آل هستند.
  • آنها را می توان در مارکینگ حذف پوشش با پوشش لایه نازک، کار بر روی موادی که به اشکال دیگر پرتوهای مادون قرمز واکنش نشان نمی دهند، استفاده کرد.
  • طراحی قوی مکانیکی و نوری به ماشین‌ها اجازه می‌دهد در محیط‌های صنعتی با سرعت بالا کار کنند که گرد و غبار، شوک و لرزش رایج هستند.

معایب

  • آنها گران هستند و برای مارکینگ عمق ایده آل نیستند.

3- لیزر UV

اشعه ماوراء بنفش (UV) نواری از طیف الکترومغناطیسی با طول موج 10 نانومتر تا 400 نانومتر را نشان می دهد. آنها کوتاه تر از نور مرئی هستند اما از اشعه ایکس طولانی تر هستند.

فرابنفش با طول موج بلند یک تشعشع یونیزان محسوب نمی شود، زیرا فوتون های آن انرژی لازم برای یونیزه کردن اتم ها را ندارند. با این حال، می تواند باعث واکنش های شیمیایی شود که باعث درخشش یا فلورسانس مواد می شود.

در نتیجه، اثرات شیمیایی و بیولوژیکی اشعه ماوراء بنفش بسیار گسترده تر از گرمایش ساده است و بسیاری از کاربردهای عملی اشعه ماوراء بنفش به دلیل برهمکنش آن با مولکول های آلی امکان پذیر است.

از لیزرهای گازی، لیزرهای حالت جامد و دیودها می توان برای ساخت ماشین هایی استفاده کرد که پرتوهای فرابنفش ساطع می کنند و لیزرهایی در دسترس هستند که کل محدوده UV را پوشش می دهند.

از زمانی که لیزر اگزایمر کشف شد، امکان استفاده از نور ماوراء بنفش شدید وجود داشت. محققان خواص منحصر به فرد این منبع نور جدید را کشف و کشف کردند. با کشف و بهینه سازی پدیده های مختلف مربوط به انرژی UV و فعل و انفعالات مواد، کاربردهای عملی پدیدار شد.

ماشین های مارک لیزر UV جلوه ای از این فناوری هستند.

آنها معمولاً در طول موج لیزر UV 355 طراحی می شوند و می توانند طیف گسترده ای از مواد را مشخص کنند. آنها برای کاربردهای “مارکینگ سرد” مناسب هستند، جایی که لیزرهای تولید کننده گرما قابل استفاده نیستند. UVC می تواند موادی مانند پلاستیک، سرامیک و شیشه را بدون نیاز به مواد افزودنی مارکینگ کند. با توجه به پرتو با کیفیت بالا، UVC ها می توانند الکترونیک، برد مدار و میکروچیپ را مارکینگ کنند. آنها همچنین برای استفاده در پانل های خورشیدی و مارکینگ دقیق تجهیزات پزشکی (به عنوان مثال مارکینگ سیلندرهای اندازه گیری و سرنگ) عالی هستند.

لیزر مارکینگ uv

برنامه های کاربردی در صنعت پزشکی و داروسازی برای مارکینگ تجهیزات مقاوم در برابر حرارت کم مانند پلاستیک استفاده می شود. در صنعت الکترونیک برای مارکینگ برد مدارها و ریزتراشه ها با فونت های با کیفیت بالا <1mm استفاده می شود.
مزایا
  • می تواند شیشه را بدون خطر ریز شکستگی مارکینگ کند
  • UVCها در مصرف برق کارآمد هستند
معایب
  • دستگاه های مارک لیزر UV برای حکاکی یا حکاکی عمیق فلز مناسب نیستند.
  • دستگاه لیزر UV بسیار گران است. قیمت ماشین های صنعتی تا 20000 دلار می رسد.

4- لیزر CO2

ماشین‌های لیزر مارکینگ CO2 معمولاً سیستم‌های علامت‌گذاری لیزری لوله‌های مهر و موم شده با پرتوهای هدایت‌شونده گالو هستند که برای علامت‌گذاری سطوح غیرفلزی مانند چوب، شیشه، کوارتز و سرامیک طراحی شده‌اند. آنها همچنین می توانند پارچه ها و سایر مواد آلی را که در طول موج 10600 نانومتر کار می کنند مارکینگ کنند.

از این ماشین ها برای تولید بارکد، شماره سریال و آرم روی فلزات و سطوح دیگر استفاده می شود.

هنگام لیزر مارکینگ بر روی فلز لخت با استفاده از لیزر CO2، از یک عامل مارکینگ ویژه (اسپری یا خمیر) برای درمان فلز قبل از حکاکی استفاده می شود. هنگامی که پرتو لیزر اعمال می شود، گرمای لیزر عامل مارکینگ را به فلز متصل می کند و در نتیجه یک علامت دائمی کنتراست بالا ایجاد می کند.

ماشین ها سریع و مقرون به صرفه هستند. آنها از قدیمی ترین نوع حکاکی ها و نشانگرها هستند و همچنین می توانند مواد آلی مانند چوب، سرامیک مانند کاشی، سنگ و غیره را مارکینگ کنند.

سیستم های لیزر CO2 را می توان از طیف گسترده ای از برنامه ها مانند Windows و Linus استفاده کرد و استفاده از آنها بسیار آسان است.

لیزر مارکینگ co2

برنامه های کاربردی

  • لیزرهای CO2 عمدتاً در بسته بندی مواد غذایی، دارو یا الکل، مدارهای مجتمع، لوازم الکتریکی، ارتباطات سیار، ریزتراشه ها و قطعات الکترونیکی استفاده می شوند.
  • به دلیل طول موج، منابع لیزر CO2 مهر و موم شده بهترین نتایج را بر روی مواد آلی مانند چوب، کاغذ یا چرم و برخی پلیمرهای پلاستیکی به دست می آورند. لیزرهای CO2 برای برخی مارکینگ شیشه نیز مناسب هستند.

مزایا

  • خوب برای فلزات پوشش داده شده، مانند رنگ آلومینیوم یا برنج رنگ شده، نیازی به پیش تصفیه ندارند.
  • لیزرهای CO2 برای غیر فلزات مناسب هستند و علائم خوبی روی موادی مانند چوب، چرم، کاغذ، پلاستیک، شیشه، سرامیک و اکریلیک ایجاد می‌کنند.

معایب

  • اگر یک دستگاه لیزر CO2 با قدرت زیاد می خواهید، می تواند بسیار گران باشد. پیشنهاداتی برای این ماشین ها از 1400 دلار تا 10000 دلار در آمازون وجود دارد.
  • نرخ تبدیل فوتوالکتریک در فرآیند تنها 10٪ است و مصرف انرژی بالا است.
  • ماشین های مارکینگ لیزر CO2 در هنگام کار با فلزات، توان عملیاتی بسیار کمتری نسبت به لیزرهای فایبر نشان می دهند. این به این دلیل است که برای پوشش یا پیش تصفیه با یک عامل مارک فلزی به زمان نیاز است.
  • عمر کاری لوله شیشه ای لیزر Co2 کمتر از 2000 ساعت است، طول عمر لوله لیزری فلزی RF CO2 بیش از 20000 ساعت خواهد بود اما قیمت بالا است.
  • نگهداری لیزرهای CO2 نیز پرهزینه تر است و نیاز به عملیات بیشتر است.

لیزر MOPA

ماشین های مارک لیزری MOPA از نظر طراحی و چشم انداز بسیار شبیه به مارکرهای لیزر فایبر هستند.

با این حال، فناوری داخلی متفاوت است و قابلیت های متفاوتی را ارائه می دهد.

ماشین‌های MOPA با استفاده از رویکرد تقویت‌کننده توان نوسانگر اصلی، بازدهی توان بالایی را ارائه می‌دهند. در این فناوری، “MO” یک پرتو بسیار منسجم تولید می کند و از یک “A” نوری برای افزایش قدرت پرتو با حفظ خواص اصلی آن استفاده می شود. در مقایسه با گزینه Q-switched (لیزر فایبر) که فقط تا 500 کیلوهرتز می رسد، می تواند به دامنه های تا 2700 کیلوهرتز برسد.

اسیلاتور اصلی نیازی به قدرتمند بودن ندارد و نیازی به کارکرد با راندمان بالا ندارد زیرا راندمان عمدتاً توسط تقویت کننده قدرت تعیین می شود.

چندین تقویت کننده توان لیزری را می توان توسط یک نوسانگر اصلی معمولی کاشت که می تواند تطبیق پذیری خوبی در یک مرکز تولید ایجاد کند.

این ماشین‌ها با علامت‌گذاری چند رنگ قابل تکرار روی فولاد ضد زنگ، علامت‌گذاری سیاه با کنتراست بالا روی آلومینیوم آنودایز شده و علامت‌گذاری کنتراست بالا روی پلاستیک‌ها به نتایج عالی دست می‌یابند.

لیزر مارکینگ موپا

برنامه های کاربردی

  • از آنجایی که بیشتر بدنه‌های تلفن همراه از آلومینیوم آنودایز ساخته شده‌اند، لیزر MOPA عمدتاً برای نشان دادن اعداد IMEI و بارکد با کنتراست بالا بر روی بدنه استفاده می‌شود.
  • تولیدکنندگان صنایع دستی نیز می توانند طرح های بسیار زیبایی را با استفاده از رنگ های سبز، صورتی، بنفش، آبی، قرمز و مشکی روی استیل ضد زنگ تولید کنند.
  • از آنجایی که لیزر MOPA می تواند عرض پالس را برای دستیابی به نتایج مختلف مارکینگ تنظیم کند، بنابراین برای مارک پلاستیکی نیز انتخاب خوبی خواهد بود.

مزایای

  • می تواند فولاد ضد زنگ را در رنگ های مختلف مارکینگ کند.
  • شما به سوزش یا ذوب کمتری در ناحیه لبه سطوح کار شده بخصوص در حین حکاکی دست خواهید یافت.
  • توسعه گرمای کمتر در حین بازپخت کردن مارکینگ روی فلز، که منجر به رفتار خوردگی بهتر، استحکام کششی و دوام قطعات می شود.
  • بر روی برخی از پلاستیک‌ها نشانه‌های همگن و گاهی با کنتراست بالاتر می‌دهد.
  • هنگام کار با پلاستیک کف کمتری به شما می دهد

معایب

  • فناوری MOPA مدت زیادی است که وجود داشته است، اما تحقیقات هنوز در این زمینه ادامه دارد، بنابراین بهترین ماشین‌ها هنوز طراحی نشده‌اند.
  • ماشین‌های MOPA تقریباً همیشه گران‌تر از نشانگرهای لیزر فایبر سوئیچ Q هستند.
  • چوب، شیشه و برخی از انواع پلاستیک ها هرگز با لیزرهای MOPA کار نمی کنند، همانطور که در مورد نشانگرهای پالس سوئیچ Q یا ثابت وجود دارد.
  • هزینه لیزرهای با عرض پالس متغیر به دلایل زیر بسیار پیچیده تر است: یافتن تنظیمات صحیح قدرت، سرعت، فرکانس پالس و پر کردن خط برای هر ماده ای با لیزر MOPA می تواند یک چالش باشد.

نتیجه

با تجهیز به نکاتی که در این مقاله جمع آوری کرده اید، اکنون این امکان برای شما وجود دارد که یک نگاه گذرا و کارهایی که می خواهید با نشانگرهای لیزری انجام دهید، انجام دهید و تصمیم بگیرید که چه نوع ماشینی را بخرید.

از آنجا، اکنون موضوع انتخاب مدل‌هایی است که بهترین گزینه‌ها را از نظر جیب‌پسندی، ویژگی‌ها، تحرک، خدمات پس از فروش و غیره در اختیار شما قرار می‌دهند.

لیزرهای فایبر با فلزات عالی هستند، لیزرهای CO2 برای غیر فلزات بهترین هستند. نشانگرهای لیزر UV برای ایجاد علامت های فلورسنت بر روی مواد مقاوم در برابر حرارت کم مانند پلاستیک های نرم عالی هستند، در حالی که MOPA با مارکینگ رنگی روی فولاد ضد زنگ و مارکینگ سیاه روی آلومینیوم آنودایز تطبیق پذیری می دهد.


نوشته شده در — دیدگاه‌تان را بنویسید

جوشکاری لیزری و مقايسه آن با ساير جوشكاريها

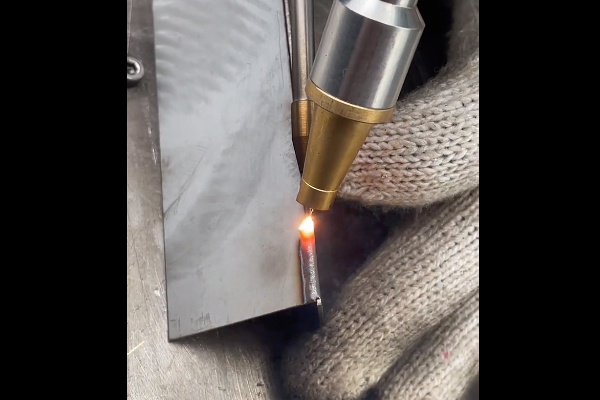
جوشکاری لیزری فرآیند اتصال دو یا چند ماده به یکدیگر با استفاده از لیزر پرقدرت است. این یک روش جوشکاری بسیار دقیق و کارآمد است و در صنایع و کاربردهای مختلفی از جمله خودروسازی، هوافضا، پزشکی و تولید الکترونیک استفاده می‌شود. می توان از آن برای ایجاد اشکال و الگوهای  پیچیده استفاده کرد. این فرآیند شامل تمرکز یک پرتو نور بر روی ماده ای است که قرار است به هم وصل شود و سپس حرارت را به ناحیه ایجاد می کند تا جوش ایجاد شود.

دستگاه جوشکاری لیزری به دلیل دقت و کارایی که دارد در بسیاری از صنایع، از خودروسازی گرفته تا پزشکی، رواج بیشتری پیدا کرده است. در مقایسه با سایر تکنیک‌های جوشکاری، جوشکاری لیزری مزایای زیادی از جمله سرعت بالاتر، یکپارچگی بهتر اتصالات و تکرارپذیری و دقت بهبود یافته را ارائه می‌کند.

مزاياي جوش ليزر نسبت به ساير روش هاي جوشكاري

سرعت بالا: یکی از مزیت های کلیدی جوشکاری لیزری نسبت به سایر روش های جوشکاری سرعت انجام آن است. جوشکاری لیزری را می توان در چند ثانیه کامل کرد، در حالی که سایر فرآیندهای جوشکاری مانند جوشکاری قوس الکتریکی یا جوشکاری گاز ممکن است چند دقیقه طول بکشد. این باعث می شود لیزر جوشکاری  برای کاربردهایی که سرعت در آنها اولویت است، مانند صنعت خودرو، ایده آل باشد.

يكپارچگي بهتر اتصالات: یکی دیگر از مزایای جوش لیزری کیفیت اتصالی است که ایجاد می کند.  لیزر جوشکاری یک اتصال بسیار قوی با حداقل اعوجاج و تخلخل ایجاد می کند که برای کاربردهایی که نیاز به دقت و استحکام بالایی دارند ایده آل است. در مقایسه، سایر تکنیک‌های جوشکاری، مانند جوشکاری قوس الکتریکی یا گاز، می‌توانند اتصالاتی را ایجاد کنند که ضعیف‌تر و مستعد اعوجاج هستند.

جوش مواد مختلف و مناطق با دسترسي پايين: علاوه بر این، از لیزر جوش می توان برای اتصال مواد با ضخامت ها و مواد مختلف استفاده کرد و می توان از آن در فضاهای محدودی استفاده کرد که دسترسی به آنها با تجهیزات جوش سنتی دشوار است.

تكرار پذيري و دقت بالا: در نهایت، جوشکاری لیزری در مقایسه با سایر تکنیک‌های جوشکاری، تکرارپذیری و دقت بهتری را ارائه می‌دهد. جوش‌های لیزری دقیق‌تر و سازگارتر هستند، به این معنی که یک اتصال یکسان را می‌توان چندین بار با حداقل تغییرات تولید کرد. این به ویژه در کاربردهایی که دقت بالا در اولویت است، مانند تولید دستگاه های پزشکی مفید است.

جوشکاری پرتو لیزر

مقایسه جوشکاری لیزری با جوشکاریهای سنتی

جوشکاری TIG

جوشکاری TIG (جوشکاری با گاز بی اثر تنگستن) نوعی از جوشکاری قوس الکتریکی است که از الکترود تنگستن غیر مصرفی برای تولید جوش استفاده می کند. این یک فرآیند جوشکاری بسیار دقیق و همه کاره است که برای اتصال فلزاتی مانند آلومینیوم، فولاد ضد زنگ، مس و تیتانیوم استفاده می شود. جوشکاری TIG اغلب در کاربردهایی استفاده می شود که زیبایی و دقت آن مهم است، مانند صنایع هوافضا و خودرو.

با این حال، جوشکاری TIG یک روش جوشکاری زمان بر و دو دستی است که به اپراتور مجرب و ماهر نیاز دارد. جوشکاری TIG ممکن است گرمای شدید ایجاد کند که مواد نازک را تغییر شکل می دهد، پوشش بصری ضعیفی ایجاد می کند، هنگام جوشکاری مس دشوار است و در جوشکاری فلزات با ضخامت های متفاوت محدود می شود.

جوشکاری MIG

جوشکاری MIG (جوشکاری با گاز بی اثر فلز) نوعی فرآیند جوشکاری است که از یک الکترود سیمی با تغذیه پیوسته و یک گاز بی اثر برای تشکیل قوس الکتریکی استفاده می کند. این یک فرآیند نیمه اتوماتیک است که برای اتصال دو قطعه فلز به یکدیگر استفاده می شود. جوشکاری MIG معمولاً برای جوشکاری آلومینیوم، فولاد، فولاد ضد زنگ و سایر فلزات استفاده می شود.

جوشکاری MIG به سیم قابل مصرف، مواد اولیه تمیز کردن و اتصالات اریب برای فلزات ضخیم برای نفوذ کامل نیاز دارد. زوایای کار محدود است و موقعیت های عمودی بسیار چالش برانگیز هستند.

جوشکاری لیزری

LightWELD جوشکاری بسیار سریع‌تری را امکان‌پذیر می‌کند، یادگیری و کارکرد آن آسان‌تر است و نتایج با کیفیت بالاتر و ثابتی را در طیف وسیع‌تری از مواد و ضخامت‌ها نسبت به MIG یا TIG با حداقل اعوجاج، تغییر شکل، برش یا سوختگی ارائه می‌دهد.
گرمای ورودی کم و مواد و ضخامت گسترده، بهره وری، تکرارپذیری و بهبود کیفیت جوش را برای اپراتورها در تمام سطوح مهارت افزایش می دهد. LightWELD فلزات غیر مشابه با ضخامت های مختلف را به راحتی جوش می دهد و اتصالات زیبایی با استحکام بالا را با حداقل سیم مصرفی یا بدون سیم مصرفی ایجاد می کند. به علاوه، LightWELD XC و LightWELD XR تمیز کردن داخلی قبل و بعد از جوش را ارائه می دهند که در هیچ سیستم سنتی یافت نمی شود.

نتیجه گیری

در نتیجه، جوشکاری لیزری مزایای زیادی نسبت به سایر تکنیک‌های جوشکاری دارد، از جمله سرعت بالاتر، یکپارچگی بهتر اتصالات، و تکرارپذیری و دقت بهبود یافته. در حالی که ممکن است قیمت دستگاه جوش لیزری بالاتر از سایر روش های جوشکاری باشد، دقت و کارایی آن  را به گزینه ای جذاب برای بسیاری از صنایع تبدیل می کند.

فرآیند جوشکاری لیزر نسبتاً ساده است، اما به دقت بالایی نیاز دارد. پرتو لیزر باید دقیقاً بر روی ناحیه ای که قرار است جوش داده شود متمرکز شود و باید برای جبران مواد مختلف در حال اتصال تنظیم شود. علاوه بر این، برای اطمینان از موفقیت آمیز بودن جوش، مقدار حرارت اعمال شده باید به دقت کنترل شود.

در حالی که جوشکاری لیزر مزایای زیادی دارد، معایبی نیز دارد. این فرآیند نسبت به روش‌های سنتی جوشکاری گران‌تر است و به تجهیزات و آموزش‌های تخصصی نیاز دارد. علاوه بر این، این فرآیند می تواند خطرناک باشد و نیاز به استفاده از وسایل حفاظتی و اقدامات ایمنی دارد.

به طور کلی، جوشکاری لیزری یک روش جوشکاری بسیار کارآمد و دقیق است که در صنایع مختلف مورد استفاده قرار می گیرد. این یک فرآیند سریع و کارآمد است که می تواند برای پیوستن به طیف گسترده ای از مواد استفاده شود و می تواند در فضاهای محدود استفاده شود. با این حال، این فرآیند گران‌تر از روش‌های جوشکاری سنتی است و به تجهیزات و آموزش‌های تخصصی نیاز دارد.


نوشته شده در — دیدگاه‌تان را بنویسید

بررسی دقیق جوشکاری پرتو لیزر

جوشکاری پرتو لیزر

جوشکاری پرتو لیزر (LBW) یک روش جوشکاری است که برای اتصال قطعات فلزی یا ترموپلاستیک از طریق استفاده از لیزر استفاده می شود. پرتو یک منبع گرمای متمرکز را فراهم می کند و امکان جوش های باریک، عمیق و سرعت جوش بالا را فراهم می کند. این فرآیند اغلب در کاربردهایی با حجم بالا و دقت بالا با استفاده از اتوماسیون، مانند صنایع خودروسازی و هوانوردی، مورد استفاده قرار می گیرد. این جوشکاری بر اساس سوراخ کلید یا حالت نفوذ است.

عملکرد

مانند جوشکاری با پرتو الکترونی (EBW)، جوشکاری پرتو لیزر دارای چگالی توان بالایی (در حد 1 مگاوات بر سانتی‌متر مربع) است که منجر به ایجاد مناطق کوچک تحت تأثیر حرارت و نرخ گرمایش و سرمایش بالا می‌شود. اندازه نقطه لیزر می تواند بین 0.2 میلی متر تا 13 میلی متر متغیر باشد، اگرچه فقط اندازه های کوچکتر برای جوشکاری استفاده می شود. عمق نفوذ متناسب با مقدار برق عرضه شده است، اما به محل نقطه کانونی نیز بستگی دارد: نفوذ زمانی به حداکثر می رسد که نقطه کانونی کمی زیر سطح قطعه کار باشد.

بسته به کاربرد ممکن است از پرتو لیزر پیوسته یا پالسی استفاده شود. پالس های با طول میلی ثانیه برای جوش دادن مواد نازک مانند تیغ های تیغ استفاده می شود در حالی که سیستم های لیزر پیوسته برای جوش های عمیق استفاده می شود.

جوشکاری پرتو لیزر یک فرآیند همه کاره است که قادر به جوشکاری فولادهای کربنی، فولادهای HSLA، فولاد ضد زنگ، آلومینیوم و تیتانیوم است. به دلیل سرعت خنک کنندگی بالا، ترک خوردن در هنگام جوشکاری فولادهای پر کربن یک نگرانی است. کیفیت جوش مانند جوشکاری با پرتو الکترونی بالا است. سرعت جوشکاری متناسب با مقدار توان تامین شده است اما به نوع و ضخامت قطعه کار نیز بستگی دارد. توان بالای لیزرهای گازی آنها را به ویژه برای کاربردهای با حجم بالا مناسب می کند. LBW به ویژه در صنعت خودروسازی مسلط است.

برخی از مزایای LBW در مقایسه با EBW عبارتند از:

  • پرتو لیزر را می توان از طریق هوا به جای نیاز به خلاء منتقل کرد
  • این فرآیند به راحتی با ماشین آلات روباتیک خودکار می شود
  • اشعه ایکس تولید نمی شود
  • LBW منجر به جوش با کیفیت بالاتر می شود

مشتق LBW، جوشکاری هیبریدی لیزری، لیزر LBW را با روش جوشکاری قوس الکتریکی مانند جوشکاری قوس فلزی با گاز ترکیب می کند. این ترکیب به انعطاف پذیری بیشتر در موقعیت یابی اجازه می دهد، زیرا GMAW فلز مذاب را برای پر کردن محل اتصال تامین می کند و به دلیل استفاده از لیزر، سرعت جوش را بیش از آنچه که معمولاً با GMAW امکان پذیر است افزایش می دهد. کیفیت جوش نیز بیشتر است، زیرا پتانسیل برای زیر برش کاهش می یابد.

تجهیزات

اتوماسیون و CAM

اگرچه جوشکاری پرتو  لیزر را می توان با دست انجام داد، اکثر سیستم ها خودکار هستند و از یک سیستم تولید به کمک کامپیوتر بر اساس طرح های کامپیوتری استفاده می کنند.  لیزر جوشکاری همچنین می تواند با فرز جفت شود تا یک قطعه تمام شده را تشکیل دهد.

در سال 2016 پروژه RepRap، که از لحاظ تاریخی بر روی ساخت رشته های ذوب شده کار می کرد، به توسعه سیستم های جوشکاری لیزری منبع باز گسترش یافت. چنین سیستم هایی به طور کامل مشخص شده اند و می توانند در مقیاس وسیعی از کاربردها استفاده شوند و در عین حال هزینه های تولید معمولی را کاهش دهند.

لیزرها

دو نوع لیزری که معمولاً مورد استفاده قرار می گیرد، لیزرهای حالت جامد (به ویژه لیزرهای یاقوتی و لیزرهای Nd:YAG) و لیزرهای گازی هستند.
نوع اول از یکی از چندین محیط جامد، از جمله یاقوت مصنوعی (کروم در اکسید آلومینیوم)، نئودیمیم در شیشه (Nd:glass) و رایج ترین نوع، نئودیمیم در گارنت آلومینیوم ایتریم (Nd:YAG) استفاده می کند.
لیزرهای گازی از مخلوط گازهایی مانند هلیوم، نیتروژن و دی اکسید کربن (لیزر CO2) به عنوان رسانه استفاده می کنند.
با این حال، صرف نظر از نوع، هنگامی که محیط برانگیخته می شود، فوتون ساطع می کند و پرتو لیزر را تشکیل می دهد.
حالت جامد
لیزرهای حالت جامد در طول موج‌های حدود 1 میکرومتر عمل می‌کنند که بسیار کوتاه‌تر از لیزرهای گازی مورد استفاده برای جوشکاری هستند، و در نتیجه اپراتورها باید از عینک‌های مخصوص استفاده کنند یا از صفحه‌نمایش مخصوص برای جلوگیری از آسیب شبکیه استفاده کنند. لیزرهای Nd:YAG می توانند در دو حالت پالسی و پیوسته عمل کنند، اما انواع دیگر به حالت پالسی محدود می شوند. طرح اصلی و هنوز محبوب حالت جامد یک کریستال تک کریستالی به شکل میله ای به قطر تقریباً 20 میلی متر و طول 200 میلی متر است و انتهای آن صاف است. این میله توسط یک لوله فلاش حاوی زنون یا کریپتون احاطه شده است. هنگامی که چشمک می زند، یک پالس نور به مدت حدود دو میلی ثانیه توسط لیزر ساطع می شود. محبوبیت کریستال های دیسکی شکل در صنعت رو به افزایش است و فلاش لامپ ها به دلیل کارایی بالا جای خود را به دیودها می دهند. توان خروجی معمولی برای لیزرهای یاقوتی 10 تا 20 وات است، در حالی که خروجی لیزر Nd:YAG بین 0.04 تا 6000 وات است. برای رساندن پرتو لیزر به ناحیه جوش، معمولاً از فیبر نوری استفاده می‌شود.

گاز

لیزرهای گازی از منابع انرژی با ولتاژ بالا و جریان کم برای تامین انرژی مورد نیاز برای برانگیختن مخلوط گازی استفاده می‌کنند که به عنوان رسانه لیزر استفاده می‌شود. این لیزرها می توانند در هر دو حالت پیوسته و پالسی کار کنند و طول موج پرتو لیزر گاز CO2 10.6 میکرومتر، عمیق مادون قرمز، یعنی “گرما” است. کابل فیبر نوری این طول موج را جذب می کند و از بین می رود، بنابراین از یک لنز سفت و سیستم تحویل آینه استفاده می شود. توان خروجی لیزرهای گازی می تواند بسیار بیشتر از لیزرهای حالت جامد باشد و به 25 کیلو وات می رسد.

فیبر

در لیزرهای فیبر، رسانه اصلی خود فیبر نوری است. آنها می توانند تا 50 کیلو وات قدرت داشته باشند و به طور فزاینده ای برای جوشکاری صنعتی روباتیک استفاده می شوند.

تحویل پرتو لیزر

دستگاه های جوشکاری پرتو لیزر مدرن را می توان به دو نوع دسته بندی کرد. در نوع سنتی، خروجی لیزر به دنبال درز حرکت می کند. این معمولا با یک ربات به دست می آید. در بسیاری از کاربردهای مدرن، از جوشکاری پرتو لیزر از راه دور استفاده می شود. در این روش پرتو لیزر به کمک اسکنر لیزری در امتداد درز حرکت داده می شود تا بازوی رباتیک دیگر نیازی به دنبال کردن درز نداشته باشد. از مزایای جوشکاری لیزری از راه دور سرعت بالاتر و دقت بالاتر فرآیند جوشکاری است.

مدل سازی حرارتی جوشکاری لیزری پالسی

دستگاه جوشکاری لیزری پالسی نسبت به جوشکاری لیزری با موج پیوسته (CW) مزایایی دارد. برخی از این مزایا تخلخل کمتر و پاشش کمتر است. جوشکاری لیزری پالسی نیز دارای معایبی از جمله ایجاد ترک داغ در آلیاژهای آلومینیوم است. تجزیه و تحلیل حرارتی فرآیند جوشکاری لیزری پالسی می‌تواند به پیش‌بینی پارامترهای جوشکاری مانند عمق همجوشی، سرعت خنک‌سازی و تنش‌های پسماند کمک کند. با توجه به پیچیدگی فرآیند لیزر پالسی، لازم است از روشی استفاده شود که شامل یک چرخه توسعه باشد. این چرخه شامل ساخت یک مدل ریاضی، محاسبه یک چرخه حرارتی با استفاده از تکنیک‌های مدل‌سازی عددی مانند مدل‌سازی اجزای محدود (FEM) یا روش تفاضل محدود (FDM) یا مدل‌های تحلیلی با فرضیات ساده‌سازی، و اعتبارسنجی مدل با اندازه‌گیری‌های تجربی است.

روشی که برخی از مدل های منتشر شده را ترکیب می کند شامل موارد زیر است:

  1. تعیین راندمان جذب توان
  2. محاسبه فشار پس زدگی بر اساس دما و معادله کلازیوس-کلاپیرون.
  3. سرعت های جریان سیال را با استفاده از روش حجم سیال (VOF) محاسبه کنید.
  4. محاسبه توزیع دما
  5. زمان را افزایش دهید و مراحل 1-4 را تکرار کنید.
  6. اعتبارسنجی نتایج

مرحله 1

تمام انرژی تابشی جذب نمی شود و برای جوشکاری به گرما تبدیل نمی شود. مقداری از انرژی تشعشعی در پلاسمای ایجاد شده توسط تبخیر و سپس یونیزه شدن گاز جذب می شود. علاوه بر این، میزان جذب تحت تأثیر طول موج پرتو، ترکیب سطحی ماده جوش داده شده، زاویه تابش و دمای ماده است.

فرض منبع نقطه‌ای روزنتال یک ناپیوستگی دمای بی‌نهایت بالا بر جای می‌گذارد که به جای آن با فرض توزیع گاوسی برطرف می‌شود. انرژی تابشی نیز به طور یکنواخت در درون پرتو توزیع نمی شود. برخی از دستگاه ها توزیع انرژی گاوسی را تولید می کنند، در حالی که برخی دیگر می توانند دووجهی باشند. توزیع انرژی گاوسی را می توان با ضرب چگالی توان در تابعی مانند زیر اعمال کرد: ، جایی که r فاصله شعاعی از مرکز پرتو است،= شعاع پرتو یا اندازه نقطه.

استفاده از توزیع دما به جای فرض منبع نقطه ای امکان محاسبه آسان تر خواص مواد وابسته به دما مانند قابلیت جذب را فراهم می کند. در سطح تحت تابش، هنگامی که سوراخ کلید تشکیل می شود، بازتاب فرنل (جذب تقریباً کامل انرژی پرتو به دلیل بازتاب چندگانه در حفره سوراخ کلید) رخ می دهد و می تواند توسط مدل شود. ، که در آن ε تابعی از ثابت دی الکتریک، هدایت الکتریکی و فرکانس لیزر است. θ زاویه تابش است. درک راندمان جذب کلیدی برای محاسبه اثرات حرارتی است.

مرحله 2

لیزرها می توانند در یکی از دو حالت رسانایی و سوراخ کلید جوش دهند. اینکه کدام حالت در حال کار است بستگی به این دارد که آیا چگالی توان به اندازه کافی بالا باشد که باعث تبخیر شود. حالت هدایت در زیر نقطه تبخیر رخ می دهد در حالی که حالت سوراخ کلید بالاتر از نقطه تبخیر رخ می دهد. سوراخ کلید شبیه یک جیب هوا است. جیب هوا در حالت شار است. نیروهایی مانند فشار پس زدگی فلز تبخیر شده سوراخ کلید را باز می کند در حالی که گرانش (معروف به نیروهای هیدرواستاتیک) و کشش سطحی فلز تمایل به فروپاشی آن دارند. در چگالی توان بالاتر، بخار را می توان یونیزه کرد تا پلاسما تشکیل دهد. فشار پس زدگی با استفاده از معادله کلازیوس-کلاپیرون تعیین می شود. , که در آن P فشار بخار تعادلی، T دمای سطح مایع، HLV گرمای نهان تبخیر، TLV دمای تعادل در سطح مشترک مایع و بخار است. با استفاده از این فرض که جریان بخار به سرعت های صوتی محدود می شود،  دریافت می شود که ، که در آن Po فشار اتمسفر و Pr فشار پس زدگی است.

مرحله 3


این مربوط به پروفیل های سوراخ کلید است. سرعت جریان سیال توسط 

جایی که   بردار سرعت، P= فشار، ρ= چگالی جرم، = ویسکوزیته، β=ضریب انبساط حرارتی، g=گرانش، و F کسر حجمی سیال در یک سلول شبکه شبیه‌سازی است.

مرحله 4

برای تعیین دمای مرزی در سطح برخورد لیزر، معادله ای مانند این را اعمال می کنید. ,

که در آن kn = رسانایی گرمایی نرمال به سطح برخورد شده توسط لیزر، h = ضریب انتقال حرارت همرفتی برای هوا، σ ثابت استفان – بولتزمن برای تابش، و ε تابش ماده جوش داده شده است، q لیزر است. شار حرارتی پرتو

برخلاف جوشکاری لیزری CW (موج پیوسته) که شامل یک چرخه حرارتی متحرک است، لیزر پالسی شامل برخورد مکرر به همان نقطه است، بنابراین چرخه‌های حرارتی متعددی با هم تداخل دارند. روشی برای پرداختن به این موضوع اضافه کردن یک تابع پله ای است که شار گرما را در زمانی که پرتو روشن است در یک ضرب می کند اما وقتی پرتو خاموش است شار گرما را در صفر ضرب می کند. یکی از راه‌های  برای رسیدن به این هدف، استفاده از دلتای کرونکر است که q را به صورت زیر تغییر می‌دهد:

، که در آن δ= دلتای کرونکر، qe = شار حرارتی تجربی تعیین شده است. مشکل این روش این است که به شما اجازه نمی دهد اثر مدت زمان نبض را ببینید. یک راه برای حل این مشکل استفاده از یک اصلاح کننده است که تابعی وابسته به زمان است مانند:

که در آن v= فرکانس پالس، n=0،1، 2،…، v-1)، τ= مدت زمان پالس.

در مرحله بعد، این شرط مرزی را اعمال کرده و قانون 2 فوریه را حل کنید تا توزیع دمای داخلی را به دست آورید. با فرض عدم تولید گرمای داخلی، راه حل است، که در آن k = هدایت حرارتی، ρ = چگالی، Cp = ظرفیت گرمایی ویژه، =بردار سرعت سیال.

مرحله 5

افزایش با گسسته کردن معادلات حاکم ارائه شده در مراحل قبل و اعمال مراحل بعدی زمان و طول انجام می شود.

مرحله 6

نتایج را می توان با مشاهدات تجربی خاص یا روندهای آزمایش های عمومی تأیید کرد. این آزمایش‌ها شامل تأیید متالوگرافی عمق همجوشی است.

پیامدهای ساده سازی مفروضات

فیزیک لیزر پالسی می‌تواند بسیار پیچیده باشد و بنابراین، برخی فرضیات ساده‌کننده باید برای سرعت بخشیدن به محاسبه یا جبران کمبود خواص مواد انجام شود. برای به حداقل رساندن زمان محاسبه، وابستگی به دما خواص مواد مانند گرمای ویژه نادیده گرفته می شود.

دمای مایع را می توان بیش از حد تخمین زد، اگر میزان اتلاف حرارت ناشی از اتلاف جرم از بخار خروجی از رابط مایع و فلز در نظر گرفته نشود.


نوشته شده در — دیدگاه‌تان را بنویسید

سوالات متداول دستگاه جوش لیزر

دستگاه جوش ليزر

امروزه و با پيشرفت تكنولوژي، جوشكاري ليزري يكي از راهكارهاي جذاب و پركاربرد براي افرادي است كه در صنعت جوش فعال هستند. در اين نوشته با سوالات متداول درباره دستگاه جوش ليزری و پاسخ آنها آشنا خواهيم شد.

سوالات متداول

1. دستگاه جوش لیزر را روی چه موادی می توان اعمال کرد؟

فولاد ضد زنگ، فولاد کربن، آلومینیوم، مس، ورق گالوانیزه و سایر مواد فلزی و آلیاژهای آنها.

2. آیا دستگاه جوش لیزری می تواند ورق گالوانیزه گرم را جوش دهد؟

ورق گالوانیزه سرد و ورق گالوانیزه گرم را می توان با دستگاه جوش لیزری کاملاً جوش داد.

3. قدرت جوش دستگاه جوش لیزری چطور؟

استحکام جوش آن بالاتر از جوشکاری قوس الکتریکی سنتی و جوشکاری محافظ گاز است.

4. در صورت وجود فاصله بین مواد، آیا دستگاه جوش لیزری امکان پذیر است؟

توصیه می شود که درز جوش در 1.5 میلی متر کنترل شود، که می تواند با تجهیزات پرکننده سیم اتوماتیک استفاده شود.

5. آیا ابزار جوشکاری پرتو لیزر می تواند مواد فلزی مختلف را به هم جوش دهد؟

بله، البته، جوشکاری مواد فلزی غیر مشابه امکان پذیر است.

6. ضخامت مواد مناسب برای تجهیزات جوش لیزری چیست؟

عمق نفوذ جوش یک طرفه می تواند به 4 میلی متر برسد که برای جوشکاری مواد فلزی 0.5-5 میلی متری مناسب است.

7. مساحت دستگاه جوشکاری لیزری دستی چقدر است؟

حجم دستگاه جوش لیزری دستی تقریباً: 1200mmX800mmX1300mm است.

8. قدرت دستگاه جوش لیزری چقدر است؟

سه توان وجود دارد: 1000 وات، 1500 وات و 2000 وات. ضخامت ماده قابل جوشکاری متناسب با توان لیزر است.

9. آیا دستگاه جوش لیزری به گاز محافظ نیاز دارد؟

به نیتروژن یا آرگون نیاز دارد.

10. آیا ابزار جوش لیزری مقدار زیادی گاز محافظ مصرف می کند؟

دستگاه جوش لیزری می تواند 1/2 گاز را در مقایسه با دستگاه جوش سنتی ذخیره کند.

11. مزایای دستگاه لیزر جوشکاری چیست؟

منطقه کوچک متاثر از حرارت، تغییر شکل مواد کوچک، سرعت جوشکاری سریع، بدون سنگ زنی، بدون متخصص جوش.

12. آیا دستگاه جوشکاری لیزری نیاز به تمرکز دارد؟

فقط یک بار در طول نصب، سپس می توانید از پردازش جوش لذت ببرید.

13. دستگاه جوش لیزری دارای چه قطعات سایشی است؟

محافظت از لنز و جوشکاری نازل مسی، بسیار ارزان است.

14. آیا دستگاه لیزر جوشکاری قابل تعمیر است؟

امکان پذیر است اما توصیه نمی شود.

15. آیا اثر جوش لیزری خوب است؟

در جوشکاری لیزری جوش دقیق تری خواهید داشت و پرداخت عالی است. جوش نیز بسیار قوی است. بنابراین، این فرآیند ساخت برای قطعات ریز بسیار مناسب است. همچنین می توانید بدون هیچ گونه محدودیتی از آن استفاده کنید.

16. آیا می توان آلومینیوم را با لیزر جوش داد؟

جوش لیزری معمولا برای اتصال آلومینیوم و آمالگام آن استفاده می شود.

17. آیا می توان از پرکننده ها در جوشکاری لیزری استفاده کرد؟

می توانید از مواد پرکننده برای جوشکاری لیزر، سیم یا پودر استفاده کنید. با این وجود، بیشتر کاربردهای لیزر جوش صنعتی از سیم جوش استفاده می کنند.

18. چگونه با دستگاه جوش لیزر کار کنیم؟

لطفا با تیم مهندسی حرفه ای الماس صنعت برتر تماس بگیرید.

19. قیمت دستگاه جوشکاری لیزری چقدر است؟

برای اطلاع از قیمت روز این دستگاه با ما تماس بگیرید.