دسته: لیزر co2

  • دستگاه برش و حکاکی لیزری

    دستگاه برش و حکاکی لیزری

    حکاکی لیزری، هنر باقی گذاشتن آثار خیره کننده بر روی سطوح سخت از جمله سرامیک، چوب و فلز با استفاده از یک پرتو قدرتمند از طریق تقویت نوری است. این تکنیک شامل شلیک یک پرتو پرانرژی بر روی یک منطقه مورد نظر برای تبخیر مواد و باقی ماندن علائم قابل مشاهده دائمی است. تغییر رنگ ممکن است به دلیل واکنش شیمیایی بین مواد و گرمای ناشی از پرتوهای لیزر، کف کردن، ذغال‌شدن یا فرسایش باشد.

    نوع لیزر به مواد بستگی دارد. در سطوح سخت تر، مانند تیتانیوم، اشعه لیزر سطوح را از بین می برد. این به معنای حذف تراشه های میکروسکوپی از سطح است. در مقابل، پرتو، مواد نرم مانند چوب و لاستیک را می سوزاند.

    برش لیزری نیز فناوری است که از لیزر برای برش موادی مانند چوب، اکریلیک، پارچه، فلز و کاغذ استفاده می کند. یک کامپیوتر خروجی یک لیزر پرقدرت را هدایت می کند که روی ناحیه بسیار کوچکی از مواد متمرکز می شود. پرتو لیزر مواد را ذوب می‌کند، می‌سوزاند یا تبخیر می‌کند و لبه‌ای با سطحی با کیفیت بالا باقی می‌گذارد.

    در حالی که برش و حکاکی لیزری یکی از پیشرفته‌ترین و دقیق‌ترین روش‌های برش و حکاکی است، انتخاب ماشین‌ها موفقیت پروژه را مشخص می‌کند.

    دستگاه برش و حکاکی لیزری

    لیزر برش و حکاکی CO2 و  لیزر فایبر ما به طور کامل آزمایش شده و مطابق با استانداردهای دقیق است. هر مدل شامل مشخصات با کارایی بالا و کیفیت ساخت عالی است و شامل تحویل و نصب می شود، همانطور که در تمام ماشین آلات ما یک بسته نرم افزاری کامل به همراه آموزش برای ماشین و نرم افزار را نیز شامل می شود.

    ما ماشین‌های لیزر زیادی را برای مشتریان بسیاری مانند تابلوسازان، تولیدکنندگان صنایع دستی کوچک، مشاغل خانگی، مدارس و آکادمی‌ها، دانشگاه‌ها، هوافضا، خودرو، سازندگان هدیه شخصی، سازندگان موارد دیگر نصب کرده‌ایم.

    در ترکیب با قیمت رقابتی، مقرون به صرفه، عملکرد عالی و خدمات مراقبت های بعدی عالی، مجموعه برش و حکاکی لیزر الماس صنعت برتر یک انتخاب عالی برای هر کاربری است.

    دستگاه لیزر CO2 چیست؟

    ماشین‌های حکاکی لیزری CO2 در بین صنعتگران، تابلوسازان و سایر صنایعی که موادی مانند چرم، کارت، اکریلیک، تخته سه لا، پارچه و غیره را با دقت و پیچیدگی بالا پردازش می‌کنند، بسیار محبوب هستند.

    آرم های سفارشی را روی اکریلیک، چوب، کاغذ، فلزات، پلاستیک و مواد دیگر بسازید. به عنوان استاندارد، لیزر حکاکی CO2 فقط می تواند بر روی فلزات آنودایز شده و پوشش داده شده مارکینگ کند، آنها برش نمی دهند. شما به یک برش فلزی/غیر فلزی نیاز دارید که از اکسیژن به عنوان یک عنصر کمکی برای برش فلزات نازک استفاده کند.

    یک لیزر مارکینگ CO2 از یک لوله شیشه ای پر از گاز و تعدادی آینه شیشه ای استفاده می کند تا یک پرتو لیزر متمرکز را از طریق لوله و از طریق سر برش لیزر به سمت پایین شلیک کند. هنگامی که اینجا قرار گرفتید از طریق لنز فوکوس از نازل خارج می شود و به سطح مواد شما برخورد می کند.

    عمق و سرعت برش همه در ماشین های ما توسط یک رابط نرم افزاری کنترل می شود. یک ویرایشگر بسیار آسان برای تولید طرح‌های برش لیزری و کنترل تمام جنبه‌های دستگاه، از سرعت و قدرت برش گرفته تا اینکه آیا می‌خواهید حکاکی شطرنجی کنید یا نه.

    با دستگاه برش لیزری، می‌توانید مجموعه وسیعی از محصولات از هدایای حکاکی شده با لیزر تا محصولات برش لیزری منحصر به فرد را بدون نیاز به برون‌سپاری کاری تولید کنید.

    طیف وسیعی از دستگاه‌های لیزر CO2 ما در طیف گسترده‌ای از اندازه‌ها و پیکربندی‌های بستر از دستگاه‌های کوچک رومیزی گرفته تا دستگاه‌های با فرمت بزرگ با ظرفیت بالا ارائه می‌شوند.


    لیزر CO2 چگونه کار می کند؟

    ماشین‌های مدرن CO2 معمولاً پرتو لیزر را در یک لوله شیشه‌ای مهر و موم شده تولید می‌کنند که با گاز، معمولاً دی اکسید کربن، پر شده است. یک ولتاژ بالا از طریق لوله جریان می یابد و با ذرات گاز واکنش می دهد و انرژی آنها را افزایش می دهد و در نتیجه نور تولید می کند. محصول چنین نور قوی گرما است، گرما آنقدر قوی است که می تواند موادی را تبخیر کند که دارای نقطه ذوب صدها درجه سانتیگراد هستند.

    آینه ها و تمرکز
    در یک انتهای لوله یک آینه تا حدی بازتابنده و سر دیگر یک آینه کاملاً بازتابنده قرار دارد. نور به عقب و جلو، بالا و پایین در طول لوله منعکس می شود، این باعث افزایش شدت نور در هنگام عبور از لوله می شود.

    در نهایت نور به اندازه کافی قدرتمند می شود که از آینه تا حدی بازتابنده عبور کند. از اینجا به آینه اول خارج از لوله و سپس به آینه دوم و در نهایت سوم هدایت می شود. از این آینه ها برای انحراف دقیق پرتو لیزر در جهات مورد نظر استفاده می شود.
    آینه نهایی در داخل سر لیزر قرار دارد و لیزر را به صورت عمودی از طریق لنز فوکوس به ماده کار هدایت می کند. لنز فوکوس مسیر لیزر را اصلاح می کند و از فوکوس شدن آن در یک نقطه دقیق اطمینان می دهد. پرتو لیزر معمولاً از قطر حدود 7 میلی متر تا حدود 0.1 میلی متر متمرکز می شود. این فرآیند تمرکز و افزایش شدت نور ناشی از آن است که به لیزر اجازه می‌دهد تا چنین ناحیه خاصی از مواد را بخار کند تا نتایج بسیار دقیقی تولید کند.

    دستگاه لیزر فایبر چیست؟

    برش لیزری فیبر یکی از آخرین پیشرفت‌ها در فناوری برش لیزری است که سرعت و دقت بی‌سابقه‌ای را به صنعت ساخت فلز ارائه می‌دهد. اما مانند بسیاری از اصطلاحات در صنعت ساخت، برش لیزر فیبر بسیار پیچیده به نظر می رسد. خوب دقیقا چیست؟

    دستگاه برش لیزر فیبر از فیبرهای نوری فعال برای ایجاد یک پرتو لیزر و یک فیبر انتقال برای انتقال آن به سر برش دستگاه استفاده می کند. این لیزر فوق داغ به یک پرتو باریک متراکم می شود و برای برش فلزات با ضخامت های مختلف استفاده می شود.

    فناوری فیبر در طیف وسیعی از زیرساخت‌ها و کاربردهای تولیدی برای افزایش استحکام و کارایی آن استفاده می‌شود. امروزه انواع مختلفی از دستگاه های برش لیزری مورد استفاده قرار می گیرند و تفاوت اساسی بین آنها در نحوه تولید لیزر است.

    برش لیزری فیبر از نوعی لیزر حالت جامد برای ذوب و سوراخ کردن فلزات استفاده می کند و به برشی دقیق و کارآمد می رسد. محیط لیزری برای این فناوری، فیبر نوری است، برخلاف گاز یا کریستال، که نام آن را برش لیزر فیبر داده است.

    با دانستن اینکه لیزر یک نور متمرکز است، منطقی است که فیبر نوری می تواند این پرتو را تشدید کند – از این رو، فیبر “واسطه بهره فعال” است که برای بالا بردن لیزر به حالت توان بالاتر استفاده می شود.

    برش های لیزری فیبر بسته به ظرفیت تجهیزات می توانند طیف وسیعی از مواد و ضخامت ها را برش دهند. اکثر دستگاه های لیزر فیبر می توانند فولاد ضد زنگ برش را تا ضخامت 10 میلی متر برش دهند.

    این نوع برش لیزری معمولاً در تولید و زیرساخت استفاده می شود، زیرا دستگاه های برش لیزر فیبر به طور قابل توجهی گران تر از برش های لیزر CO2 هستند که در بودجه مدارس و کارگاه های کوچک است.


     لیزر فایبر چگونه کار می کند؟

    فناوری لیزر فیبر با استفاده از تشعشعات تحریک شده، یک پرتو لیزر متمرکز و پرقدرت تولید می کند. یک دیود لیزر نوری را ساطع می کند که برای تقویت به کابل فیبر نوری ارسال می شود. هنگامی که این لیزر قدرتمند به سطح مواد برخورد می کند، نور با شدت بالا جذب شده و به گرما تبدیل می شود که سطح را ذوب می کند.

    یک جریان هوای با سرعت بالا که با پرتو لیزر موازی است برای دمیدن هر ماده مذاب استفاده می شود و به قطعه کار امکان برش می دهد.

    اولین نقطه تماس لیزر فیبر با مواد باید شدیدتر از فعل و انفعالات بعدی باشد، زیرا به جای بریدن ساده از طریق ماده، این اولین تماس باید آن را سوراخ کند. این کار مستلزم استفاده از یک پرتو پالس پرقدرت است که برای ایجاد سوراخی در مواد کار می کند که تقریباً ده ثانیه طول می کشد برای یک ورق دوازده میلی متری فولاد ضد زنگ. به طور همزمان، جریان هوا با سرعت بالا، زباله ها را پاک می کند تا تصویر واضحی از خروجی نشان داده شود.

    به طور معمول، یک دستگاه برش لیزر فیبر از فناوری کنترل دیجیتال کامپیوتری استفاده می کند، که اجازه می دهد تا داده های برش را از ایستگاه کاری طراحی به کمک رایانه دریافت کنید. این فناوری‌ها به کنترل سطح ماده یا خود لیزر برای تولید یک الگو یا طرح خاص کمک می‌کنند.

    برش های لیزری فیبر همچنین دارای دو پلت فرم قابل تعویض هستند که بارگیری و تخلیه مواد را آسان می کند. این ویژگی فرآیند برش لیزری سریع را با حفظ دقت و دقت امکان پذیر می کند.

    نگهداری دستگاه برش لیزر فیبر نیز آسان است. قطعات نیاز به تعویض و تنظیم کمی دارند که باعث کاهش بار و هزینه های نگهداری می شود. علاوه بر این، لیزرهای فیبر از نیتروژن در فرآیند برش خود استفاده می‌کنند که امکان برش سریع‌تر، دقیق‌تر و کمتر کثیف‌تر را فراهم می‌کند.

    برش لیزری CO2 و برش لیزری فایبر در درجه اول در مکانیسم هایی که برای تولید و تمرکز لیزر استفاده می کنند متفاوت هستند. آنها همچنین در طول موج های مختلف عمل می کنند و برای مواد مختلف مناسب هستند. این باعث ایجاد تفاوت های عملی در کارایی و تناسب برای کارهای خاص می شود.

    مکانیسم ها و رسانه ها

    برش های لیزری CO2 و فیبر از مکانیسم های مختلفی برای برش مواد استفاده می کنند. لیزرهای CO2 از گازهایی مانند دی اکسید کربن، نیتروژن و هلیوم و گاهی اوقات زنون یا هیدروژن استفاده می کنند. دستگاه این گازها را مخلوط و تحریک می کند تا لیزر تولید کند. لیزرهای فیبر از عناصری مانند اربیوم، ایتربیوم، نئودیمیم یا دیسپروزیم استفاده می کنند. مخلوط کردن این عناصر با هم منجر به یک جامد کریستالی به عنوان فیبر می شود و این ماده از طریق فیبر حمل و نقل به داخل سر برش دستگاه هدایت می شود.

    طول موج

    برش لیزر فیبر و برش لیزر CO2 نیز با استفاده از طول موج های مختلف کار می کنند. لیزر تولید شده توسط دستگاه لیزر فیبر دارای طول موج کوتاه تری نسبت به دستگاه های CO2 است. این به لیزر فیبر قدرت جذب بیشتری می دهد که سرعت برش و کیفیت برش کلی را افزایش می دهد.

    مناسب بودن مواد و ضخامت

    یکی دیگر از تفاوت های عمده بین دو برش لیزری، موادی است که با آن کار می کنند. برش لیزری فیبر برای برش ورق فلز که برای بسیاری از مشاغل حیاتی است، کاملاً مناسب است. دستگاه های لیزر CO2 برای برش صفحات ضخیم کارآمدتر عمل می کنند.

    کارایی و خروجی

    از آنجایی که دستگاه لیزر فیبر می‌تواند لیزر برش را سریع‌تر و کارآمدتر تولید کند و مواد ضخیم‌تر را برش دهد، مزایای مالی برای تولیدکنندگان با حجم بالا دارد. لیزرهای CO2 همچنین به حدود ده دقیقه زمان گرم کردن نیاز دارند تا بتوانند به خوبی عمل کنند، که باعث کاهش کارایی و خروجی می شود.


  • مارکینگ لیزری

    مارکینگ لیزری

    آیا شرکت شما می تواند از مارکینگ لیزری بهره مند شود؟

    مارکینگ لیزری چیزی بیش از ابزاری برای شناسایی نام تجاری یک قطعه خاص از تجهیزات فراهم می کند. مارکینگ لیزری در واقع می تواند ارزش درک شده محصول شما را با افزودن ویژگی های تزئینی مانند لوگوی شرکت یا حتی با تغییر ظاهر سطح کالا به منظور جلب توجه بیشتر، افزایش دهد.

    چرا این مهم است؟

    گنجاندن لوگو یا امضای شرکت شما می تواند جذابیت بازار شما را با ارائه تصویر شما به روشی قابل تشخیص افزایش دهد. مارکینگ محصول، به محصول شما و شرکت شما امکان می دهد تا قابل تشخیص باشند، آن را بسیار قابل فروش تر می کند و به آن مزیت بسیار بیشتری در بین رقبای شما می دهد. مارکینگ لیزری همچنین می تواند امنیت کسب و کار شما را با اطمینان از ماندن نام شما بر روی اقلامی که تولید می کنید افزایش دهد و خطر سرقت محصول را کاهش دهد.

    بنابراین شما تصمیم گرفته‌اید که با مارکینگ، محصول را معرفی کنید – اما از کدام فناوری مارکینگ لیزری باید استفاده کنید؟ مارک لیزر فایبر یا مارک لیزر CO2؟

    مزایای مارکینگ لیزر CO2

    co2

    مارکینگ لیزر CO2 به دلیل کارایی بالا و کیفیت پرتو یکی از رایج ترین اشکال مارک گذاری لیزری است. همچنین برای طیف گسترده ای از مواد غیر فلزی، از جمله چوب، اکریلیک، شیشه، منسوجات، پلاستیک، فویل و فیلم، چرم و حتی سنگ مناسب است. مارکینگ لیزر CO2 تا حد زیادی در بسته بندی مواد غذایی، دارو یا الکل، قطعات الکترونیکی، مدارهای مجتمع، لوازم الکتریکی، ارتباطات سیار، مصالح ساختمانی و لوله های PVC استفاده می شود. لیزرهای CO2 لیزرهای گازی هستند. آنها به صورت الکترونیکی مخلوط گاز دی اکسید کربن را تحریک می کنند تا اثری دائمی بر روی سطح بگذارد. این تکنیک، حکاکی طرح‌ها، آرم‌ها، تاریخ‌ها یا متن‌های دقیق را بر روی سطح محصول امکان‌پذیر می‌سازد.

    مزایای مارکینگ لیزر فایبر

    فایبر

    لیزرهای فایبر نوعی لیزر حالت جامد هستند. این فرآیند از طریق لیزر بذر انجام می شود، که یک پرتو لیزر تولید می کند که سپس با استفاده از الیاف شیشه ای طراحی شده ی ویژه تقویت می شود. اینها با استفاده از دیودهای پمپ انرژی تامین می شوند. لیزرهای فیبر می توانند یک علامت لیزری شدید با قطر کانونی بسیار کوچک ایجاد کنند که شدت آن را تا 100 برابر بیشتر از لیزر CO2 می کند. این باعث می شود که مارک لیزر فیبر برای حکاکی فلز (از جمله فلزات پوشش داده شده) و مارک های پلاستیکی با کنتراست بالا مناسب باشد. قطر کانونی کوچک همچنین به این معنی است که  لیزر مارکینگ  فایبر برای ارائه دقیق و جزئیات دقیق مناسب است. این لیزر به طور گسترده ای برای ردیابی و شناسایی محصول استفاده می شود، که امکان حکاکی دائمی بارکدها و شماره سریال ها، و همچنین ماتریس و گرافیک دوبعدی، روی سرامیک، فلزات، و پلاستیک و غیره را فراهم می کند.

    نتیجه

    هر دو مارک لیزر فایبر و CO2 حکاکی با کیفیت بالا را ارائه می دهند که می تواند برای تعدادی از اهداف علامت گذاری محصول مناسب باشد. از ردیابی محصول و شناسایی محصول گرفته تا ایجاد ظاهری قابل تشخیص برای محصول شما، مارک لیزری پاسخ شماست. با این حال، پروژه (یا محصول شما) ممکن است بر اساس نیازهای خاص شما برای یک شکل از مارکینگ لیزری نسبت به دیگری مناسب تر باشد. برای کسب اطلاعات بیشتر در مورد اینکه کدام روش علامت گذاری لیزری برای پروژه شما بهترین است، امروز با الماس صنعت برتر تماس بگیرید.


  • لیزر مارکینگ co2

    لیزر مارکینگ co2

    لیزر مارکینگ CO2

    در این صفحه، نمونه‌های مارکینگ و ویژگی‌های  لیزر مارکینگ CO2 را توضیح می‌دهیم که برای کاربردهایی مانند مارکینگ رزین و کاغذ یا فیلم‌های پردازش عالی هستند.

    ویژگی های سیستم مارکینگ لیزر CO2

    ماشین های مارکینگ CO2 با تحریک الکترونیکی انتشار گاز دی اکسید کربن، علائم دائمی را روی سطح مواد غیر فلزی و آلی ایجاد می کنند. آن‌ها سطوح را با استفاده از نقاط کوچک علامت‌گذاری می‌کنند که با به حداقل رساندن خطر بریدگی شعاعی و ترک‌خوردگی، ظاهر یکدست‌تر مواد را تسهیل می‌کند.

    سیستم‌های نشان‌گذاری CO2 به یک تیر گالووی قدرتمند مناسب برای کاربردهای سنگین مجهز شده‌اند. این ماشین‌های مارکینگ به هیچ مواد مصرفی نیاز ندارند و آنها را قادر می‌سازد تا فرآیندهای بسته‌بندی و برچسب‌گذاری را با تشکیل حداکثر 1300 کاراکتر در ثانیه در محیط‌های خودکار سرعت بخشند.

    مزایای خرید لیزر مارکینگ co2

    • تطبیق پذیری مارکینگ مواد: لیزر CO2  برای حکاکی مواد آلی مانند چوب، لاستیک، کاغذ و سرامیک عالی هستند.
    • انعطاف‌پذیری نصب: این سیستم‌های حکاکی لیزری CO2  قادر به استفاده هم به شکل میز ثابت و هم نصب مارکینگ به شکل متحرک هستند.
    • عملکرد قدرتمند: لیزرهای CO2 قدرتمند و کارآمد هستند و آنها را به گزینه ای عالی برای کاربردهای صنعتی سنگین و چرخه کاری بالا تبدیل می کند.
    • علامت گذاری با سرعت بالا: حکاکی های لیزر CO2 نسبت به سایر ماشین ها سرعت مارکینگ بیشتری دارند و محصولات بیشتری را در زمان کمتری تولید می کنند.
    • مقرون به صرفه بودن: شما می توانید دستگاه های مارک لیزر CO2 را با قیمت کمتری نسبت به سایر فناوری های مارک گذاری دائمی خریداری کنید.

    برنامه های کاربردی

    لیزرهای CO2 طولانی ترین طول موج را در بین تمام لیزرهای معمولی دارند، بیش از ده برابر بیشتر از لیزرهای طول موج استاندارد.
    علاوه بر کاغذ و رزین، به لطف روش علامت گذاری مبتنی بر حرارت، امکان مارکینگ چوب، لاستیک و مواد شفاف مانند شیشه و پلاستیک PET نیز وجود دارد. از طرف دیگر، مارکینگ فلز سخت است زیرا نور لیزر تقریباً هیچ واکنشی ندارد (جذب نمی شود).


    co2

    لیزر حکاکی CO2 می توانند سطوح بسیاری از جمله این مواد غیرفلزی را حکاکی کنند:

    چوب
    پلاستیک
    شیشه
    مقوا
    لاستیک
    کاغذ
    چرم
    اکریلیک
    پارچه
    چوب پنبه

    نمونه هایی از مارکینگ co2 بر روی متریال مختلف

    مکانیسم و ویژگی های لیزر CO2

    لیزرهای CO2 لیزرهای گازی هستند که از گاز CO2 به عنوان رسانه خود استفاده می کنند. گاز CO2 پر شده و در لوله تخلیه محصور می شود که در آن الکترودهای مورد استفاده برای تخلیه الکتریکی مرتب شده اند. پلاسما در داخل گاز توسط یک تخلیه الکتریکی تولید می شود و نور تولید شده با حرکت به جلو و عقب بین آینه بازتابی کل و جفت کننده خروجی تقویت می شود و به عنوان لیزر خروجی می شود.

    ویژگی: لیزر CO2 همچنین می تواند برای برنامه های برش استفاده شود

    لیزرهای CO2 از گرما بر روی هدف استفاده می کنند که علاوه بر علامت گذاری، امکان استفاده برای کاربردهای برش مانند نگهدارنده برش، برش دروازه و نیمه برش برچسب را فراهم می کند. در مقایسه با برش مکانیکی با استفاده از ابزارهای برش، برش لیزر CO2 دارای مزیت جلوگیری از افت کیفیت بر اساس سایش ابزار و بدون تعمیر و نگهداری است.

    حکاکی فلز با لیزر CO2

    دستگاه های لیزر برش و حکاکی CO2 می توانند به طور مستقیم انواع فلزات پوشش داده شده مانند آلومینیوم آنودایز شده یا فولاد ضد زنگ با پوشش پودری را حکاکی کنند. با این حال، فلزات لخت طول موج یک لیزر CO2 را منعکس می کنند، به این معنی که مارکینگ مستقیم معمولاً به یک منبع لیزر فایبر نیاز دارد. خوشبختانه برای دارندگان لیزر CO2، گزینه عالی دیگری نیز وجود دارد. فلزات لخت مانند آبکاری تیتانیوم یا نیکل را می توان قبل از حکاکی با لیزر CO2 با یک ترکیب مارکینگ فلزی از قبل پردازش کرد.

    فرآیند پیش تصفیه بسیار ساده است و در حالی که در واقع هیچ یک از مواد فلزی را حذف نمی کند، یک علامت برجسته بادوام و دائمی بر روی محصولات فلزی شما باقی خواهد گذاشت. اپراتورها به سادگی محلول علامت گذاری را اعمال می کنند – برخی از محصولات رایج شامل CerMark، Enduramark و LaserBond – اجازه می دهند خشک شود و سپس حکاکی را به طور معمول انجام می دهند. گرمای لیزر محلول را به فلز متصل می‌کند و در نتیجه یک علامت دائمی سیاه، نقره‌ای یا درخشان از دستگاه لیزر CO2 ایجاد می‌شود.


  • مقایسه لیزر فایبر مارکینگ و co2

    مقایسه لیزر فایبر مارکینگ و co2

    خلاصه

    اگر به صنعت مارکینگ و حکاکی لیزری علاقه دارید، احتمالاً می دانید که ما می توانیم انواع مختلفی از دستگاه های لیزر را پیدا کنیم: لیزرهای فایبر و دستگاه های CO2. اما همه از تفاوت ها، ویژگی های منحصر به فرد، مزایا و معایب آنها آگاه نیستند.

    به دلیل تطبیق پذیری دستگاه های لیزر، روش های زیادی برای اعمال آنها وجود دارد. همه چیز به عوامل مختلفی بستگی دارد، مانند استفاده ای که می خواهید از آن استفاده کنید، برنامه هایی که می خواهید با دستگاه لیزر انجام دهید، سیستمی که می خواهید اعمال کنید یا حتی سرعت فرآیند. ما در الماس صنعت برتر آخرین تکنولوژی دستگاه های لیزر را داریم که کیفیتی مطمئن از شرکت و بهترین نتایج را ارائه می دهد.

    به همین دلیل، در این وبلاگ به تمام جزئیات ارائه شده توسط هر یک از این ماشین ها می پردازیم و به شما کمک می کنیم تا کدام یک از آنها مناسب تر است. بیایید با صحبت در مورد برخی از اصول، خواص، صنایع کاربردی، مواد کاربردی و مقایسه تفاوت های آنها شروع کنیم.

    لیزر فایبر:

    اکنون ما بر روی دستگاه حکاکی لیزری فایبر تمرکز خواهیم کرد. هر دو تجهیزات لیزر co2 و فایبر دارای سر Galvo هستند، سیستمی از آینه ها که لیزر را دقیقاً روی سطحی که می خواهیم مارکینگ یا حکاکی کنیم هدایت می کند. در این سیستم از دو آینه با فاصله بیشتر از مواد استفاده می شود که سریعتر می چرخند و سریعتر به موقعیت های مورد نظر می رسند.

    الماس صنعت برتر دارای تجهیزات فشرده ای است که برای مارکینگ و حکاکی با لیزر طراحی شده است. بسته به مواد و ضخامت آن نیز می توانند برش دهند. لیزر فایبر برای علامت گذاری موادی مانند: فولاد ضد زنگ، فولاد کربنی، آلومینیوم، مس، اکریلیک رنگ شده، شیشه آئروسل، پی وی سی و … در میان گزینه های دیگر مناسب است.

    انواع مارک لیزر فایبر:

    انواع علامت گذاری هایی که می توانیم با تجهیزات مارک لیزری اجرا کنیم به قدرت دستگاه بستگی دارد. با این حال، می‌توانیم حکاکی‌ها و نشانه‌های مختلفی بسازیم. شناخته شده ترین آنها عبارتند از:

    • آنیل کردن. برای مارکینگ فلز استفاده می شود. فرآیند اکسیداسیون ناشی از لیزر برای به دست آوردن یک علامت رنگی به جای سیاه استفاده می شود. رنگ حاصل ممکن است بسته به قدرت استفاده شده و نوع فلز متفاوت باشد.
    • علامت گذاری رنگ. شباهت زیادی به آنیلینگ دارد. با این تکنیک می توانید سایه های مختلف رنگ را کار کنید.
    • برداشت مواد. این تکنیک شامل برداشتن مواد بسیار کمی از سطح است تا حکاکی دائمی با علامت مورد نظر باقی بماند. قسمت بالایی زیرلایه حکاکی شده است.

    مزایای سیستم لیزر فایبر

    تجهیزات مارکینگ لیزری بسیار متنوع هستند و ما می توانیم از آن برای اهداف بسیار متفاوت استفاده کنیم، آنها یک لیزر فیبر با کیفیت بالا و یک سیستم Galvo دارند. در ادامه قصد داریم چند دلیل را فهرست کنیم که کاربرانی که با این دستگاه های لیزر فایبر کار می کنند بیشتر از همه متمایز هستند:

    • از طریق مارک لیزر فیبر می توانیم مواد مختلفی را علامت گذاری کنیم: فولاد ضد زنگ، آلومینیوم، فولاد کربن، پی وی سی، طلا، مس، نقره، اسپری شیشه و غیره. بسته به مواد، می توانیم با آن کار کنیم
    • علائم واضح تر یا حکاکی های عمیق تر.
    • برنامه های دائمی علامت گذاری لیزر دائمی است و به راحتی قابل تغییر نیست و این مارک ها از کیفیت بالایی برخوردار هستند.
    • کاهش آلودگی محیط زیست. ما از استفاده از چسب و جوهر برای علامت گذاری و اجرای طرح ها و کدها خودداری می کنیم. این محصولات به سلامت محیط زیست آسیب می رساند.
    • عمر مفید طولانی تا 100000 ساعت و احتمال خرابی تقریباً صفر. علاوه بر این، این لیزر عملاً بدون تعمیر و نگهداری است.
    • عملیات آسان. تجهیزات مارکینگ لیزری دارای سیستم Plug and Play و نرم افزار لیزری است که کار با آن و یادگیری استفاده از آن آسان است.
    • سرعت بالا. برای برخی از کاربردها، سرعتی که این تجهیزات می تواند به آن برسد بسیار جالب است. می تواند به سرعت کاری تا 8000 میلی متر بر ثانیه برسد.
    • تولید و طراحی خود. در ماشین‌های مارک لیزری الماس صنعت، تمام جزئیات با دقت در نظر گرفته شده است تا از همان لحظه اول کار کنند.

    سیستم های لیزر CO2

    دستگاه های حکاکی لیزری CO2 برای حکاکی دائمی و با کیفیت بر روی انواع سطوح عالی هستند. پرتو لیزر دستگاه مارکینگ لیزر Co2 تحمل بسیار کم را ارائه می دهد که نه تنها سازنده تر، بلکه بسیار دقیق تر است. این لیزر از نظر محیطی پایدارتر است، انواع دیگر لیزرها تنها می توانند درصد کمی از توان منبع تغذیه شما را به فوتون تبدیل کنند، اما لیزر Co2 حدود 40 تا 60 درصد انرژی مصرفی خود را تبدیل می کند. هزینه نگهداری کمتری دارد، دستگاه لیزر مارکینگ CO2 نیازی به نگهداری زیاد ندارد، بنابراین ما هزینه ها را کاهش می دهیم و راندمان تولید را بهبود می بخشیم. سهولت استفاده از این دستگاه خودنمایی می کند.

    تجهیزات دستگاه لیزر برش CO2 فقط باید الگوهای برش را روی کامپیوتر طراحی کنند و شما می توانید طرح مورد نظر خود را حکاکی کنید. امکان اجرای حکاکی با اشکال و طرح های مختلف مانند حروف، کدها، لوگوها، نقشه ها یا اشکال وجود دارد. سیستم‌های مارکینگ ما یک اتصال سریال و/یا USB 2.0 برای انتقال داده دارند، این ارتباط بین رایانه شخصی کاربر را تسهیل می‌کند.

    چه موادی را می توانیم حکاکی کنیم؟

    دستگاه های حکاکی لیزری CO2 به دلیل اینکه مواد زیادی وجود دارد که می توانیم با آنها کار کنیم بسیار متنوع هستند:

    چوب . یکی از جالب ترین مواد، زیرا چوب به ما اجازه می دهد تا با لیزر، حکاکی و برش دهیم تا بهترین طرح های خود را انجام دهیم. تخته سه لا یا ام دی اف به دلیل هزینه کم آن بسیار مورد استفاده قرار می گیرد، اما بامبو می تواند گزینه سازگارتر با محیط زیست برای کار باشد.

    اکریلیک و پلاستیک. برای ساختن برخی از طرح‌ها می‌توانیم به برش یا حکاکی اکریلیک یا موارد مشابه، حروف، کدها، زیورآلات، جواهرات و … علاقه مند باشیم. گزینه های دیگر را می توان اجرا کرد. همچنین، انواع بسیاری از اکریلیک ها و پلاستیک ها وجود دارد که می توانیم با لیزر CO2 با آنها کار کنیم.

    شیشه. در مورد شیشه فقط می‌توانستیم آن را حکاکی کنیم، اما نمی‌توانیم آن را برش دهیم. می‌توانیم زیرسیگاری‌ها، لیوان‌های شراب، مجسمه‌های شیشه‌ای را تزئین کنیم. علاوه بر این، با لوازم جانبی چرخشی برای حکاکی اشیاء استوانه ای، مانند بطری یا موارد مشابه ایده آل است.

    چرم. هم امکان برش و هم حکاکی وجود دارد. جالب برای ساخت برچسب ها و لوازم چرمی و ایجاد طرح ها یا کلمات، ما همچنین می توانیم کیف پول، کیف، علائم، کمربند، آثار هنری و غیره را سفارشی کنیم.

    مهر لاستیکی. برای استفاده با دستگاه های لیزر چندان شناخته شده نیست، اما همینطور است. اساسا استفاده از دستگاه لیزر CO2 را برجسته می کنیم. در لاستیک برای ساختن مهرهای خودمان، که برای قرار دادن آدرس استفاده می شود، تاریخ یا لوگوی شرکت ما و نه تنها این، ما می توانیم امکانات دیگری را که لاستیک به ما ارائه می دهد کشف کنیم.

    فلز. اگرچه مناسب ترین ماده برای برش با لیزر CO2 نیست، اما بیشتر برای حکاکی  مناسب است. اجرای طرح های ما بر روی سطوح مختلف فلزی.

    کارتن. یک متریال بسیار مقرون به صرفه و مناسب هم برای برش و هم برای حکاکی.  جعبه هایی با آرم ما.

    کاغذ و مقوا. این دو ماده نیز بسیار ارزان هستند و امکانات زیادی را ارائه می دهند، چند نمونه می توانند اینها باشد: کارت ویزیت، الگوهای نقاشی و غیره.

    صنعت بازاریابی. این امکان را به ما می دهد تا لوگوی شرکت، نام، کارت ویزیت و انواع موادی را که می توانند ثبت کنیم اجازه انتشار یا شناخت شرکت شما در بازار را بدهید.

    در نتیجه:

    پس از دانستن کمی بیشتر در مورد هر دو سیستم، می‌توان نتیجه گرفت که هر سیستمی مزایا و معایب خود را دارد. با در نظر گرفتن این که لیزر CO2 یک فناوری قدیمی است و جایگزین فایبر در سال های اخیر به لطف سرعت عملکرد، کاهش قابل توجه هزینه و عملکرد بالاتر نسبت به CO2، جایگاه خود را به دست آورده است. اکنون که در مورد هر دو بیشتر می دانیم، همه چیز به نوع کاری که می خواهید از آن استفاده کنید، انواع برنامه هایی که می خواهید اجرا کنید و بخشی که می خواهید از دستگاه های لیزر استفاده کنید بستگی دارد، باید انتخاب کنید که کدام یک برای شما مناسب است.


  • لیزر مارکینگ و انواع آن

    لیزر مارکینگ و انواع آن

    10 دقیقه وقت بگذارید تا 5 نوع ماشین لیزر مارکینگ را یاد بگیرید

    لیزر مارکینگ یک فناوری انقلابی است که در حال حاضر برای کاربردهای بسیار متنوعی استفاده می شود.

    این روش در اشکال مختلف از حکاکی، بازپخت، کف کردن گرفته تا تکنیک های رنگ آمیزی و حذف کاربرد دارد.

    انتخاب اینکه چه تکنیک و چه ماشینی برای هر برنامه مورد نظر استفاده شود، چیزی است که بیشتر مردم باید به دنبال جواب آن باشند.
    این به این دلیل است که سطوح مختلف نیازهای متفاوتی دارند و ماشین‌های مختلف برای استفاده به روش‌های مختلف طراحی شده‌اند.

    بنابراین حدود 10 دقیقه از وقت خود را صرف کنید و اجازه دهید الماس صنعت برتر به شما نشان دهد که چگونه نوع ماشین مورد نیاز خود را برای برنامه های خود تشخیص دهید.

    لیزر مارکینگ چیست؟

    لیزر مارکینگ فرآیندی است که یک ماده را با استفاده از پرتو لیزر متمرکز برچسب گذاری می کند. هنگامی که پرتو لیزر با سطح ماده تعامل می کند، ظاهر ناحیه مشخص شده را تغییر می دهد تا طرح دلخواه را به نمایش بگذارد.

    این امر از طریق تغییر رنگ حاصل می شود، که زمانی اتفاق می افتد که پرتو لیزر کم توان به ناحیه مشخص شده برخورد کند. لیزر مارکینگ امکان ایجاد علائم با کنتراست بالا را بدون ایجاد اختلال در سطح مواد واقعی ایجاد می کند.

    این تفاوت اصلی بین لیزر مارکینگ و حکاکی لیزری است که یک فرآیند کاهشی است که بر روی سطح فرورفتگی ایجاد می کند.

    این مقاله در مورد چیست

    خرید دستگاه مارک لیزری به هیچ وجه نیازی به احساس یا ظاهر فنی ندارد.

    در واقع، اکثر موارد بازاریابی به سادگی خریداران بالقوه را با جزئیاتی که در هنگام انتخاب برای خرید ماشین‌های مارک لیزری نیاز ندارند، غرق می‌کنند.

    با این حال، تقریباً همیشه باید برای انتخاب ماشینی که به بهترین وجه با نیازهای شما مطابقت دارد، تحقیق کنید.

    پنج نوع اصلی نشانگر لیزری وجود دارد.

    نوع ماشین آلات مورد نیاز شما برای مواد مختلف متفاوت خواهد بود. به این دلیل که حکاکی لیزری را می توان بر روی انواع مختلفی از مواد از جمله انواع فلز، پلاستیک، شیشه، چوب، کاغذ، سرامیک و حتی سنگ انجام داد.

    بنابراین انتخاب تجهیزات نامناسب برای خرید می تواند یک فرآیند دردناک و پرهزینه باشد.

    به دلیل زمان، حمل و نقل و مشکلات گارانتی که ممکن است هنگام تغییر دستگاه مناسب مورد نیاز خود به وجود بیاید، اگر دقیقاً متوجه نشده باشید که چه چیزی نیاز دارید، بیشتر است.

    نگاهی گذرا به تکنولوژی

    اصطلاح لیزر در اصل مخفف عبارت “تقویت نور توسط انتشار تحریک شده تابش” است.

    لیزرها دارای سه ویژگی متمایز هستند که با هم برای ایجاد مارکینگ دائمی بر روی طیف گسترده ای از مواد استفاده می شوند.

    • پرتوهای بسیار تک رنگ؛ این بدان معنی است که پرتوها از امواج نوری تشکیل شده اند که از یک طول موج منفرد دقیق هستند
    • جهت دهی برجسته؛ این بدان معنی است که پرتوها دارای امواج نوری موازی هستند که در طول مسافت با هم برخورد نمی کنند یا پخش نمی شوند.
    • انسجام بالا؛ به این معنی که امواج با یکدیگر در فاز هستند.

    دستگاه حکاکی لیزری از سه قسمت اصلی یعنی لیزر، کنترلر و سطح تشکیل شده است. لیزر مانند یک مداد عمل می کند که یک پرتو تک رنگ با کیفیت بالا ساطع می کند که به کنترل کننده اجازه می دهد تا الگوهای روی سطح را ردیابی کند. کنترل کننده جهت، شدت، سرعت و گسترش پرتو لیزر را در حین کار بر روی سطح مدیریت می کند.

    سه نوع اصلی از تکنیک های حکاکی وجود دارد که توسط انواع مختلف حکاکی های لیزری استفاده می شود.

    تکنیک های مارکینگ

    آنها شامل جدول X-Y، تکنیک استوانه ای و تکنیک آینه گالوو هستند.

    جدول X-Y
    رایج ترین تکنیک جدول X-Y است. در این تکنیک، اکثر مدل‌ها قطعه کار (سطح) را ثابت دارند و اپتیک‌های لیزر در جهت X و Y اطراف آن حرکت می‌کنند و بردارهایی را روی سطح می‌کشند. مدل‌های دیگر دارای تغییراتی هستند که در آن لیزر ثابت است و قطعه کار حرکت می‌کند، یا قطعه کار در محور X و لیزر در محور Y حرکت می‌کند و بالعکس. این همان چیزی است که به عنوان حالت برداری شناخته می شود.

    لیزر مارکینگ استوانه ای
    این تکنیک برای قطعات کار استوانه ای مانند لوله ها (یا قطعات کار مسطح نصب شده در اطراف یک استوانه) است. در این تکنیک، لیزر یک مارپیچ ظریف را، معمولاً روی یک استوانه چرخان، با پالس لیزر روشن/خاموش عبور می‌دهد که تصویر مورد نظر را به صورت شطرنجی تولید می‌کند.

    آینه گالوو
    در روش سوم، هم لیزر و هم قطعه کار ثابت هستند. آینه های گالوو از مکانیزم بازتابی برای حرکت پرتو لیزر بر روی سطح قطعه استفاده می کنند. حکاکی های لیزری با استفاده از این فناوری می توانند در حالت شطرنجی یا برداری کار کنند.

    نقطه مارکینگ

    این نقطه ای است که پرتو لیزر با سطح کار تماس می گیرد. همیشه باید در صفحه کانونی سیستم نوری لیزر، معمولاً همان نقطه کانونی پرتو لیزر باشد. این نقطه معمولاً بسیار کوچک است، شاید کمتر از کسری از میلی متر. به طور معمول مشخصه طول موج نوری پرتو است و تنها مواد درون آن به طور قابل توجهی تحت تاثیر قرار می گیرند زمانی که پرتو لیزر به سطح برخورد می کند.

    انرژی ارسال شده توسط لیزر ساختار شیمیایی را تغییر می دهد یا ماده را در نقطه کانونی تبخیر می کند و در نتیجه علامت مورد نظر را آشکار می کند.

    تفاوت اصلی در انواع ماشین های لیزری مورد استفاده در کاربردهای مارکینگ، طول موج هایی است که هر یک از آنها پشتیبانی می کند و قدرت که سرعت عملکرد را تعیین می کند.

    طول موج های مختلف به این معنی است که انواع مختلف ماشین ها برای سطوح مختلف مارکینگ مناسب خواهند بود.

    با این حال، به طور کلی، سیستم های لیزر مارکینگ مزایای مشخصی نسبت به سایر انواع مارک گذاری دارند.

    آنها زمان توقف را کاهش می دهند، استفاده از مواد مصرفی را حذف می کنند یا به شدت کاهش می دهند، کنتراست بالا و علائم دائمی ایجاد می کنند و در نهایت باعث کاهش هزینه ها و نگهداری پیشگیرانه می شوند.

    عواملی که باید در ارزیابی صحیح سیستم لیزر مارکینگ لحاظ شوند

    هنگام انتخاب مدل ایده آلی که برای استفاده مورد نظر خود می خواهید، موارد زیر بهترین مواردی است که باید در نظر بگیرید.

    سطوح مارکینگ متحرک یا ثابت

    اگر به ماشینی نیاز دارید که در یک خط پردازش برای پردازش مداوم قطعات گنجانده شود، مدل‌هایی که می‌توانند علامت‌گذاری قطعات متحرک را با سرعت از پیش تعیین‌شده داشته باشند، یک انتخاب عالی هستند زیرا راندمان بالایی در فرآیند ارائه می‌دهند.

    سرعت خط

    با توجه به خواص متفاوت طول موج و توان لیزر، سیستم های مختلف بسته به سرعت تولید قطعه، نتایج متفاوتی را ارائه می دهند. خطوط تولید با سرعت بالا به نشانگرهای با وات بالا نیاز دارند تا به طور موثر تمام قطعات در حال فرآیند را مارکینگ کنند.

    مواد مورد مارکینگ

    همانطور که بعدا خواهیم دید، نشانگرهای لیزری می توانند روی سطوح مختلف کار کنند. نشانگری که استفاده می کنید به شدت به مواد مارکینگ شده ای که می خواهید روی آن کار کنید بستگی دارد. به عنوان مثال، لیزرهای فایبر با فلزات بسیار خوب هستند، در حالی که لیزرهای CO2 با غیر فلزات عالی هستند.

    شرایط محیطی

    برخی از ماشین‌ها به محیط‌های کاری که تمایل زیادی به گرد و غبار، ضربه و لرزش دارند، حساس هستند، در حالی که برخی دیگر مقاوم هستند و می‌توانند این محیط‌ها را تحمل کنند.

    حجم کاری مورد انتظار

    برخی از دستگاه های لیزر سرعت پایینی دارند و ممکن است با حجم کاری بالا به خوبی کار نکنند. به عنوان مثال، هنگام مارکینگ فلزات، کار با لیزرهای فایبر در دراز مدت نسبت به لیزرهای CO2 مقرون به صرفه تر است.

    خدمات پس از فروش ارائه شده است

    گاهی اوقات، راه اندازی و عملکرد دستگاه ممکن است مشکل باشد. اگرچه اغلب نشانگرهای لیزری نگهداری نسبتاً کم و عمر طولانی دارند، کار با تامین کننده ای که دارای تخصص محلی است یا می تواند کمک فوری ارائه دهد، هنگام انتخاب تجهیزات برای خرید، توجه خوبی است.


    آشنایی با پنج نوع نشانگر لیزری

    1- لیزر فایبر

    فناوری مارکینگ لیزر فایبر در زمان های اخیر به یکی از محبوب ترین فناوری های مارک گذاری مستقیم قطعات در سراسر جهان تبدیل شده است.

    با سطوح توان بین 20 تا 50 وات، دستگاه های فایبر لیزر مارکینگ برخی از قوی ترین دستگاه های مارک لیزری در بازار هستند.

    این ماشین‌ها برای حکاکی یا حکاکی عمقی ایده‌آل هستند، با نتایج عالی روی فلزات سخت‌تر یا زمانی که برای دستیابی به وضوح بالا به سیستم‌های پرقدرت با اندازه نقطه کوچک‌تر نیاز دارید.

    کیفیت پرتو بالا و اندازه نقطه کوچک با لنزهای بزرگتر به لیزر فایبر برای کاربردهای مارکینگ دسته ای کوچک یا برش فلزات بسیار نازک استفاده می شود.

    لیزر مارکینگ فایبر

    برنامه های کاربردی

    روش های مختلفی برای استفاده از لیزر فایبر وجود دارد.

    مارکینگ رنگ:

    این نوعی مارکینگ است که با تغییر سرعت، توان، فرکانس و عرض پالس، سایه های مختلف رنگ را روی یک ماده ایجاد می کند. بهترین نتایج در مارکینگ رنگ روی فولاد ضد زنگ و آلومینیوم به دست می آید، به خصوص اگر نشانگر لیزری فایبر موپا داشته باشید.

    شکل دیگری از مارکینگ رنگ، حذف رنگ است، که در آن می توانید با حذف رنگ روی مواد پوشش داده شده، مارکینگ کنید تا یک ماده زیرین با رنگ متفاوت ظاهر شود. این فناوری بیشتر برای اتصالات، برچسب ها و مواد بسته بندی استفاده می شود.

    آنیلینگ:

    این سخت شدن سطح فلز با استفاده از لیزر است که همچنین انواع مختلفی از رنگ ها را در آنچه که به عنوان مارک لیزری رنگی شناخته می شود تولید می کند. سایه های مختلف سبز، قرمز و زرد را می توان در این فرآیند با مواد مختلف به دست آورد.

    کف کردن:

    شامل نوعی درمان است که ناحیه مورد نظر را سبک تر از بقیه قسمت در حال پردازش می کند.

    کربن سازی:

    کربن‌سازی تخریب پیوندهای کربنی برای ایجاد سایه‌هایی از مناطق مشخص‌شده تیره‌تر بدون تأثیر بر سطح مواد است. بیشتر برای پلاستیک های سبک و مواد آلی استفاده می شود.

    مارکینگ شب و روز:

    از فناوری لیزر فایبر می توان برای نشان دادن علائمی استفاده کرد که به راحتی در روز خوانا و در شب روشن می شوند. این می تواند برای چنین برنامه هایی مانند استفاده در داشبورد، بازتابنده ها، پلاک شماره، ساعت، بهداشت و ایمنی و علائم درب مفید باشد.

    مزایا

    • نشانگرهای لیزری فایبر کیفیت پرتو بسیار خوبی را تولید می کنند که در سطوح مختلف قابل استفاده است. به دلیل سطح بالای فیلتراسیون پرتوهای نور تک رنگ، تغییر قدرت یک نوع پرتو می تواند به شما امکان کار بر روی سطوح مختلف را بدهد.
    • نشانگرهای لیزری فایبر دوام بالایی دارند.
    • برخی از مدل‌ها در طرح‌های مدولار ساخته شده‌اند که انعطاف‌پذیری بسیار بالایی در ناحیه علامت‌گذاری که می‌توانند روی آن کار کنند، و توانایی کارکردن خوب با سطوح علامت‌گذاری پیچیده را می‌دهند.
    • آنها معمولاً مصرف برق اقتصادی دارند، با نرخ تبدیل فوتوالکتریک حدود 25٪ که یکی از بهترین ها در صنعت است.
    • بسته به هدف مورد نظر با تغییر وات دستگاه انتخاب شده می توانید به عمق های مختلف حکاکی لیزری دست یابید.
    • نشانگرهای لیزری فایبر نیز از سریع ترین ماشین های مارکینگ هستند که می توانید استفاده کنید.

    معایب

    • وقتی موادی را که بسیار ضخیم یا انعکاس زیاد است مارکینگ کنید، نمی تواند سریع کار کند. همچنین نمی تواند بر روی اکثر فلزات حکاکی بسیار عمیق انجام دهد.

    2- لیزر سبز

    دستگاه های مارک لیزر سبز برای مارکینگ مواد با بازتاب بسیار بالا طراحی شده اند. آنها همچنین روی بسترهای بسیار حساس مانند ویفرهای سیلیکونی کار می کنند و سهولت کار بسیار خوب و دقت بالایی را نشان می دهند. آنها در طیف نور مرئی سبز نزدیک به IR (در 532 نانومتر) و محدوده توان 5-10 وات کار می کنند.

    آنها برای پلاستیک های نرم، بردهای PCB، تراشه های مدار مجتمع و برای خط کشی یا مارکینگ سلول های خورشیدی با ترکیبات مختلف مواد عالی هستند.

    مزایای ذاتی طول موج 532 نانومتر شامل جذب بیشتر در بسیاری از انواع مواد و کاهش انرژی حرارتی است که به آن اجازه می‌دهد زیرلایه‌هایی را علامت‌گذاری کند که سایر طول موج‌های بالاتر به سادگی نمی‌توانند. نشانگرهای لیزر سبز همچنین اندازه نقاط بسیار تنگ تا 10 میکرومتر را ارائه می دهند.

    لیزر مارکینگ سبز

    مزایا

    • نشانگرهای لیزری سبز به دقت بسیار بالایی دست می‌یابند که به فونت‌های کمتر از 1 میلی‌متر با عرض بسیار کوچک تا 10 میکرومتر امکان علامت‌گذاری ریز را می‌دهد.
    • انتقال حرارتی بسیار کم به سطوح کار، که برای مواد بسیار حساس ایده آل است.
    • نشانگرهای لیزر سبز برای مارکینگ نیمه هادی ها، PCB، سرامیک ها و رزین های اپوکسی ایده آل هستند.
    • آنها را می توان در مارکینگ حذف پوشش با پوشش لایه نازک، کار بر روی موادی که به اشکال دیگر پرتوهای مادون قرمز واکنش نشان نمی دهند، استفاده کرد.
    • طراحی قوی مکانیکی و نوری به ماشین‌ها اجازه می‌دهد در محیط‌های صنعتی با سرعت بالا کار کنند که گرد و غبار، شوک و لرزش رایج هستند.

    معایب

    • آنها گران هستند و برای مارکینگ عمق ایده آل نیستند.

    3- لیزر UV

    اشعه ماوراء بنفش (UV) نواری از طیف الکترومغناطیسی با طول موج 10 نانومتر تا 400 نانومتر را نشان می دهد. آنها کوتاه تر از نور مرئی هستند اما از اشعه ایکس طولانی تر هستند.

    فرابنفش با طول موج بلند یک تشعشع یونیزان محسوب نمی شود، زیرا فوتون های آن انرژی لازم برای یونیزه کردن اتم ها را ندارند. با این حال، می تواند باعث واکنش های شیمیایی شود که باعث درخشش یا فلورسانس مواد می شود.

    در نتیجه، اثرات شیمیایی و بیولوژیکی اشعه ماوراء بنفش بسیار گسترده تر از گرمایش ساده است و بسیاری از کاربردهای عملی اشعه ماوراء بنفش به دلیل برهمکنش آن با مولکول های آلی امکان پذیر است.

    از لیزرهای گازی، لیزرهای حالت جامد و دیودها می توان برای ساخت ماشین هایی استفاده کرد که پرتوهای فرابنفش ساطع می کنند و لیزرهایی در دسترس هستند که کل محدوده UV را پوشش می دهند.

    از زمانی که لیزر اگزایمر کشف شد، امکان استفاده از نور ماوراء بنفش شدید وجود داشت. محققان خواص منحصر به فرد این منبع نور جدید را کشف و کشف کردند. با کشف و بهینه سازی پدیده های مختلف مربوط به انرژی UV و فعل و انفعالات مواد، کاربردهای عملی پدیدار شد.

    ماشین های مارک لیزر UV جلوه ای از این فناوری هستند.

    آنها معمولاً در طول موج لیزر UV 355 طراحی می شوند و می توانند طیف گسترده ای از مواد را مشخص کنند. آنها برای کاربردهای “مارکینگ سرد” مناسب هستند، جایی که لیزرهای تولید کننده گرما قابل استفاده نیستند. UVC می تواند موادی مانند پلاستیک، سرامیک و شیشه را بدون نیاز به مواد افزودنی مارکینگ کند. با توجه به پرتو با کیفیت بالا، UVC ها می توانند الکترونیک، برد مدار و میکروچیپ را مارکینگ کنند. آنها همچنین برای استفاده در پانل های خورشیدی و مارکینگ دقیق تجهیزات پزشکی (به عنوان مثال مارکینگ سیلندرهای اندازه گیری و سرنگ) عالی هستند.

    لیزر مارکینگ uv

    برنامه های کاربردی در صنعت پزشکی و داروسازی برای مارکینگ تجهیزات مقاوم در برابر حرارت کم مانند پلاستیک استفاده می شود. در صنعت الکترونیک برای مارکینگ برد مدارها و ریزتراشه ها با فونت های با کیفیت بالا <1mm استفاده می شود.
    مزایا
    • می تواند شیشه را بدون خطر ریز شکستگی مارکینگ کند
    • UVCها در مصرف برق کارآمد هستند
    معایب
    • دستگاه های مارک لیزر UV برای حکاکی یا حکاکی عمیق فلز مناسب نیستند.
    • دستگاه لیزر UV بسیار گران است. قیمت ماشین های صنعتی تا 20000 دلار می رسد.

    4- لیزر CO2

    ماشین‌های لیزر مارکینگ CO2 معمولاً سیستم‌های علامت‌گذاری لیزری لوله‌های مهر و موم شده با پرتوهای هدایت‌شونده گالو هستند که برای علامت‌گذاری سطوح غیرفلزی مانند چوب، شیشه، کوارتز و سرامیک طراحی شده‌اند. آنها همچنین می توانند پارچه ها و سایر مواد آلی را که در طول موج 10600 نانومتر کار می کنند مارکینگ کنند.

    از این ماشین ها برای تولید بارکد، شماره سریال و آرم روی فلزات و سطوح دیگر استفاده می شود.

    هنگام لیزر مارکینگ بر روی فلز لخت با استفاده از لیزر CO2، از یک عامل مارکینگ ویژه (اسپری یا خمیر) برای درمان فلز قبل از حکاکی استفاده می شود. هنگامی که پرتو لیزر اعمال می شود، گرمای لیزر عامل مارکینگ را به فلز متصل می کند و در نتیجه یک علامت دائمی کنتراست بالا ایجاد می کند.

    ماشین ها سریع و مقرون به صرفه هستند. آنها از قدیمی ترین نوع حکاکی ها و نشانگرها هستند و همچنین می توانند مواد آلی مانند چوب، سرامیک مانند کاشی، سنگ و غیره را مارکینگ کنند.

    سیستم های لیزر CO2 را می توان از طیف گسترده ای از برنامه ها مانند Windows و Linus استفاده کرد و استفاده از آنها بسیار آسان است.

    لیزر مارکینگ co2

    برنامه های کاربردی

    • لیزرهای CO2 عمدتاً در بسته بندی مواد غذایی، دارو یا الکل، مدارهای مجتمع، لوازم الکتریکی، ارتباطات سیار، ریزتراشه ها و قطعات الکترونیکی استفاده می شوند.
    • به دلیل طول موج، منابع لیزر CO2 مهر و موم شده بهترین نتایج را بر روی مواد آلی مانند چوب، کاغذ یا چرم و برخی پلیمرهای پلاستیکی به دست می آورند. لیزرهای CO2 برای برخی مارکینگ شیشه نیز مناسب هستند.

    مزایا

    • خوب برای فلزات پوشش داده شده، مانند رنگ آلومینیوم یا برنج رنگ شده، نیازی به پیش تصفیه ندارند.
    • لیزرهای CO2 برای غیر فلزات مناسب هستند و علائم خوبی روی موادی مانند چوب، چرم، کاغذ، پلاستیک، شیشه، سرامیک و اکریلیک ایجاد می‌کنند.

    معایب

    • اگر یک دستگاه لیزر CO2 با قدرت زیاد می خواهید، می تواند بسیار گران باشد. پیشنهاداتی برای این ماشین ها از 1400 دلار تا 10000 دلار در آمازون وجود دارد.
    • نرخ تبدیل فوتوالکتریک در فرآیند تنها 10٪ است و مصرف انرژی بالا است.
    • ماشین های مارکینگ لیزر CO2 در هنگام کار با فلزات، توان عملیاتی بسیار کمتری نسبت به لیزرهای فایبر نشان می دهند. این به این دلیل است که برای پوشش یا پیش تصفیه با یک عامل مارک فلزی به زمان نیاز است.
    • عمر کاری لوله شیشه ای لیزر Co2 کمتر از 2000 ساعت است، طول عمر لوله لیزری فلزی RF CO2 بیش از 20000 ساعت خواهد بود اما قیمت بالا است.
    • نگهداری لیزرهای CO2 نیز پرهزینه تر است و نیاز به عملیات بیشتر است.

    لیزر MOPA

    ماشین های مارک لیزری MOPA از نظر طراحی و چشم انداز بسیار شبیه به مارکرهای لیزر فایبر هستند.

    با این حال، فناوری داخلی متفاوت است و قابلیت های متفاوتی را ارائه می دهد.

    ماشین‌های MOPA با استفاده از رویکرد تقویت‌کننده توان نوسانگر اصلی، بازدهی توان بالایی را ارائه می‌دهند. در این فناوری، “MO” یک پرتو بسیار منسجم تولید می کند و از یک “A” نوری برای افزایش قدرت پرتو با حفظ خواص اصلی آن استفاده می شود. در مقایسه با گزینه Q-switched (لیزر فایبر) که فقط تا 500 کیلوهرتز می رسد، می تواند به دامنه های تا 2700 کیلوهرتز برسد.

    اسیلاتور اصلی نیازی به قدرتمند بودن ندارد و نیازی به کارکرد با راندمان بالا ندارد زیرا راندمان عمدتاً توسط تقویت کننده قدرت تعیین می شود.

    چندین تقویت کننده توان لیزری را می توان توسط یک نوسانگر اصلی معمولی کاشت که می تواند تطبیق پذیری خوبی در یک مرکز تولید ایجاد کند.

    این ماشین‌ها با علامت‌گذاری چند رنگ قابل تکرار روی فولاد ضد زنگ، علامت‌گذاری سیاه با کنتراست بالا روی آلومینیوم آنودایز شده و علامت‌گذاری کنتراست بالا روی پلاستیک‌ها به نتایج عالی دست می‌یابند.

    لیزر مارکینگ موپا

    برنامه های کاربردی

    • از آنجایی که بیشتر بدنه‌های تلفن همراه از آلومینیوم آنودایز ساخته شده‌اند، لیزر MOPA عمدتاً برای نشان دادن اعداد IMEI و بارکد با کنتراست بالا بر روی بدنه استفاده می‌شود.
    • تولیدکنندگان صنایع دستی نیز می توانند طرح های بسیار زیبایی را با استفاده از رنگ های سبز، صورتی، بنفش، آبی، قرمز و مشکی روی استیل ضد زنگ تولید کنند.
    • از آنجایی که لیزر MOPA می تواند عرض پالس را برای دستیابی به نتایج مختلف مارکینگ تنظیم کند، بنابراین برای مارک پلاستیکی نیز انتخاب خوبی خواهد بود.

    مزایای

    • می تواند فولاد ضد زنگ را در رنگ های مختلف مارکینگ کند.
    • شما به سوزش یا ذوب کمتری در ناحیه لبه سطوح کار شده بخصوص در حین حکاکی دست خواهید یافت.
    • توسعه گرمای کمتر در حین بازپخت کردن مارکینگ روی فلز، که منجر به رفتار خوردگی بهتر، استحکام کششی و دوام قطعات می شود.
    • بر روی برخی از پلاستیک‌ها نشانه‌های همگن و گاهی با کنتراست بالاتر می‌دهد.
    • هنگام کار با پلاستیک کف کمتری به شما می دهد

    معایب

    • فناوری MOPA مدت زیادی است که وجود داشته است، اما تحقیقات هنوز در این زمینه ادامه دارد، بنابراین بهترین ماشین‌ها هنوز طراحی نشده‌اند.
    • ماشین‌های MOPA تقریباً همیشه گران‌تر از نشانگرهای لیزر فایبر سوئیچ Q هستند.
    • چوب، شیشه و برخی از انواع پلاستیک ها هرگز با لیزرهای MOPA کار نمی کنند، همانطور که در مورد نشانگرهای پالس سوئیچ Q یا ثابت وجود دارد.
    • هزینه لیزرهای با عرض پالس متغیر به دلایل زیر بسیار پیچیده تر است: یافتن تنظیمات صحیح قدرت، سرعت، فرکانس پالس و پر کردن خط برای هر ماده ای با لیزر MOPA می تواند یک چالش باشد.

    نتیجه

    با تجهیز به نکاتی که در این مقاله جمع آوری کرده اید، اکنون این امکان برای شما وجود دارد که یک نگاه گذرا و کارهایی که می خواهید با نشانگرهای لیزری انجام دهید، انجام دهید و تصمیم بگیرید که چه نوع ماشینی را بخرید.

    از آنجا، اکنون موضوع انتخاب مدل‌هایی است که بهترین گزینه‌ها را از نظر جیب‌پسندی، ویژگی‌ها، تحرک، خدمات پس از فروش و غیره در اختیار شما قرار می‌دهند.

    لیزرهای فایبر با فلزات عالی هستند، لیزرهای CO2 برای غیر فلزات بهترین هستند. نشانگرهای لیزر UV برای ایجاد علامت های فلورسنت بر روی مواد مقاوم در برابر حرارت کم مانند پلاستیک های نرم عالی هستند، در حالی که MOPA با مارکینگ رنگی روی فولاد ضد زنگ و مارکینگ سیاه روی آلومینیوم آنودایز تطبیق پذیری می دهد.


  • مقایسه بین لیزر فایبر مارکینگ و لیزر فایبر CO2

    مقایسه بین لیزر فایبر مارکینگ و لیزر فایبر CO2

    مقایسه بین لیزر فایبر مارکینگ و لیزر ماركينگ CO2

    به دلیل تطبیق پذیری دستگاه های لیزر، روش های زیادی برای اعمال آنها وجود دارد، مانند لیزر فایبر مارکینگ و co2. همه چیز به عوامل مختلفی بستگی دارد، مانند استفاده ای که می خواهید از آن ببرید، برنامه هایی که می خواهید با دستگاه لیزر انجام دهید، سیستمی که می خواهید اعمال کنید یا حتی سرعت فرآیند.

    به همین دلیل، در این وبلاگ به تمام جزئیات ارائه شده توسط هر کدام می پردازیم و به شما کمک می کنیم تا بدانیدکدام یک از آنها برای کجا و چه کاری مناسب تر است. بیایید با صحبت در مورد برخی از اصول، خواص، صنایع کاربردی، مواد کاربردی و مقایسه تفاوت های آنها شروع کنیم.

    لیزر فایبر:

    اکنون ما بر روی دستگاه های لیزر فایبر مارکینگ تمرکز خواهیم کرد. هر دو تجهیزات فایبر مارکینگ و co2 دارای سر Galvo هستند، سیستمی از آینه ها که لیزر را دقیقاً روی سطحی که می خواهیم علامت گذاری یا حکاکی کنیم هدایت می کند. در این سیستم از دو آینه با فاصله از مواد استفاده می شود که سریعتر می چرخند و سریعتر به موقعیت های مورد نظر می رسند.

    لیزرهای فایبر بسته به مواد و ضخامت آن می توانند برش هم بدهند. لیزر فیبر برای علامت گذاری موادی مانند: فولاد ضد زنگ، فولاد کربنی، آلومینیوم، مس، اکریلیک رنگ شده، شیشه آئروسل، پی وی سی و … در میان گزینه های دیگر مناسب است.

    انواع مارک لیزر فایبر:

    انواع علامت گذاری هایی که می توانیم با تجهیزات ماركينگ لیزری اجرا کنیم به قدرت دستگاه بستگی دارد. با این حال، می‌توانیم حکاکی‌ها و نشانه‌های مختلفی بسازیم. شناخته شده ترین آنها عبارتند از:

    • آنیل کردن. برای علامت گذاری فلز استفاده می شود. فرآیند اکسیداسیون ناشی از لیزر برای به دست آوردن یک علامت رنگی به جای سیاه استفاده می شود. رنگ حاصل ممکن است بسته به قدرت استفاده شده و نوع فلز متفاوت باشد.
    • علامت گذاری رنگ. شباهت زیادی به آنیلینگ دارد. با این تکنیک می توانید طیفهای مختلف رنگ را کار کنید.
    • برداشت مواد. این تکنیک شامل برداشتن مواد بسیار کمی از سطح است تا حکاکی دائمی با علامت مورد نظر باقی بماند. قسمت بالایی زیرلایه حکاکی شده است.

    مزایای سیستم لیزر فایبر

    تجهیزات علامت گذاری لیزری بسیار متنوع هستند و ما می توانیم از آن برای اهداف بسیار متفاوت استفاده کنیم، آنها یک لیزر فایبر با کیفیت بالا و یک سیستم Galvo دارند. در ادامه دلایل متمایزی که کاربران با این دستگاه های لیزر فایبر کار می کنند بیان شده:

    • علامت گذاری مواد مختلف.  فولاد ضد زنگ، آلومینیوم، فولاد کربن، پی وی سی، طلا، مس، نقره، اسپری شیشه و غیره. بسته به مواد، می توانیم با آن کار کنیم.
    • علائم واضح تر یا حکاکی های عمیق تر.
    • علامت گذاری لیزر دائمی است و به راحتی قابل تغییر نیست و این مارک ها از کیفیت بالایی برخوردار هستند،
    • کاهش آلودگی محیط زیست. ما از چسب و جوهر برای علامت گذاری و اجرای طرح ها و کدها استفاده نمی کنیم،این مواد به سلامت محیط زیست آسیب می رساند.
    • عمر مفید طولانی تا 100000 ساعت و احتمال خرابی تقریباً صفر. علاوه بر این، این لیزر عملاً بدون تعمیر و نگهداری است.
    • عملیات آسان. تجهیزات علامت گذاری لیزری دارای سیستم Plug and Play و نرم افزار لیزر EzCad است که کار با آن و یادگیری استفاده از آن آسان است.
    • سرعت بالا. برای برخی از کاربردها، سرعتی که این تجهیزات می تواند به آن برسد بسیار جالب است. می تواند به سرعت کاری تا 10000 میلی متر بر ثانیه برسد.

    سیستم های لیزر CO2

    دستگاه حکاکی لیزری CO2 برای حکاکی دائمی و با کیفیت بر روی انواع سطوح عالی هستند. پرتو لیزر دستگاه ماركينگ لیزر Co2 تحمل بسیار پایینی را ارائه می دهد که نه تنها سازنده تر، بلکه بسیار دقیق تر است. این لیزر از نظر زیست محیطی پایدارتر است، انواع دیگر لیزرها تنها می توانند درصد کمی از توان منبع تغذیه شما را به فوتون تبدیل کنند، اما لیزر Co2 حدود 40 تا 60 درصد انرژی مصرفی خود را تبدیل می کند. هزینه نگهداری کمتری دارد، در دستگاه لیزر حکاکی CO2، هزینع نگهداری زیاد نیست، بنابراین ما هزینه ها را کاهش می دهیم و راندمان تولید را بهبود می بخشیم. سهولت استفاده از این دستگاه خودنمایی می کند.

    تجهیزات مارکينگ لیزر CO2 : فقط باید الگوهای برش را روی کامپیوتر طراحی کنند و شما می توانید طرح مورد نظر خود را علامت گذاری کنید. امکان اجرای حکاکی با اشکال و طرح های مختلف مانند حروف، کدها، لوگوها، نقشه ها یا اشکال وجود دارد. سیستم‌های علامت‌گذاری ما یک اتصال سریال و/یا USB 2.0 برای انتقال داده دارند، که ارتباط با رایانه شخصی کاربر را تسهیل می‌کند.

    چه موادی را می توانیم حکاکی کنیم؟

    • چوب . یکی از جالب ترین مواد، زیرا چوب به ما اجازه می دهد تا با لیزر، بهترین طرح های خود را حکاکی و برش دهیم.
    • تخته سه لا یا ام دی اف. به دلیل هزینه کم آن بسیار مورد استفاده قرار می گیرد، اما بامبو می تواند گزینه سازگارتر با محیط زیست برای کار باشد.
    • اکریلیک و پلاستیک. انواع بسیاری از اکریلیک ها و پلاستیک ها وجود دارد که می توانیم با لیزر CO2 با آنها کار کنیم.
    • شیشه. در مورد شیشه فقط می‌توانیم آن را حکاکی کنیم، اما نمی‌توانیم آن را برش دهیم. علاوه بر این، با لوازم جانبی چرخشی می توانیم حکاکی اشیاء استوانه ای، مانند بطری یا موارد مشابه را بخوبی انجام دهیم.
    • چرم. هم امکان برش و هم حکاکی وجود دارد. ساخت برچسب ها و لوازم چرمی و ایجاد طرح ها یا کلمات، همچنین می توانیم کیف، کمربند، آثار هنری و غیره را سفارشی کنیم.
    • لاستیک. برای استفاده با دستگاه های لیزر چندان شناخته شده نیست، اما با دستگاه لیزر CO2 میتوانیم روی آنها کار کنیم. برای مثال، مهرهای تبلیغاتی.
    • فلز. اگرچه مناسب ترین ماده برای برش با لیزر CO2 نیست، اما برای حکاکی مناسب است. اجرای طرح های مختلف بر روی سطوح مختلف فلزی.
    • مقوا. یک متریال بسیار مقرون به صرفه و مناسب هم برای برش و هم برای حکاکی. طراحی نمونه های اولیه، جعبه هایی با آرم ما و…
    • کاغذ و مقوا. این دو ماده نیز بسیار ارزان هستند و امکانات زیادی را ارائه می دهند، برای مثال: کارت ویزیت، الگوهای نقاشی و غیره.
    • صنعت بازاریابی. این امکان را به ما می دهد تا لوگوی شرکت، نام، کارت ویزیت و انواع موادی را که می توانند ثبت کنیم

    در نتیجه:

    پس از دانستن کمی بیشتر در مورد هر دو سیستم لیزر فایبر مارکینگ و co2، می‌توان نتیجه گرفت که هر سیستمی مزایا و معایب خود را دارد. اکنون که در مورد هر دو بیشتر می دانیم، همه چیز به نوع کاری که می خواهید از آن استفاده کنید، انواع برنامه هایی که می خواهید اجرا کنید و بخشی که می خواهید از دستگاه های لیزر استفاده کنید بستگی دارد، باید انتخاب کنید که کدام یک برای شما مناسب است.


    شرکت الماس صنعت برتر  پيشرو در تولید و واردات انواع دستگاه های برش و حکاکی لیزر، لیزر فايبر مارکينگ، تمیزکننده لیزر، دستگاه جوش لیزر و لوازم جانبی.

  • آشنایی با برش لیزر

    آشنایی با برش لیزر

    آشنایی با برش لیزر

    برش لیزری یک فرآیند ساخت است که از یک پرتو لیزر متمرکز و پرقدرت برای برش مواد به اشکال و طرح های سفارشی استفاده می کند. این فرآیند برای طیف وسیعی از مواد از جمله فلز، پلاستیک، چوب، سنگ‌های قیمتی، شیشه و کاغذ مناسب است و می‌تواند قطعات دقیق و پیچیده‌ای را تولید کند.

    انواع مختلفی از برش لیزری موجود است، از جمله برش فیوژن، برش اکسیداسیون و خراش دادن. هر فرآیند برش لیزری می‌تواند برش قطعات را با دقت و کیفیت بالاتولید کند. و به طور کلی با آلودگی كمتر، آسیب فیزیکی و ضایعات کمتر نسبت به سایر فرآیندهای برش معمولی مانند برش مکانیکی و برش واترجت. در حالی که برش لیزری مزایای خاصی را نسبت به فرآیندهای برش معمولی نشان می دهد،  ولي در برخی از کاربردهای تولیدی می تواند مشکل ساز باشد، مانند برش مواد بازتابنده یا موادی که نیاز به ماشینکاری و تکمیل کار ثانویه دارند.

    هر فرآیند برش، مزایا و معایب خود را دارد، این مقاله بر برش لیزری تمرکز دارد و اصول اولیه این فرآیند و اجزاء و مکانیک لازم دستگاه برش لیزر را بیان می‌کند. علاوه بر این، این مقاله به بررسی روش‌ها و کاربردهای مختلف برش لیزری، مزایا و محدودیت‌های فرآیند، و مقایسه بین برش لیزری و انواع دیگر فرآیندهای برش می‌پردازد.

    دستگاه و فرآیند برش لیزری

    برش لیزری یک فرآیند ساخت غیر تماسی و مبتنی بر حرارت است که برای مواد فلزی و غیرفلزی مناسب است. برای اینکه این فرآیند بدون مشکل و با ظرفیت بهینه اجرا شود، عوامل مختلفی باید در نظر گرفته شود، مانند پیکربندی و تنظیمات دستگاه برش لیزر

    بررسی اجمالی اجزاء و مکانیک دستگاه لیزر

    بر خلاف برش مکانیکی، که از ابزارهای برش و تجهیزات برقی استفاده می کند. و برش واترجت، که از آب تحت فشار و مواد ساینده استفاده می کند. برش لیزری از یک دستگاه برش لیزری برای تولید برش، حکاکی و علامت گذاری استفاده می کند. در حالی که ماشین‌های برش لیزری از مدلی به مدل دیگر و کاربرد به کاربرد متفاوت هستند، فرآیند اصلی آنها شامل مراحل زیر است:

    • تولید پرتو
    • تمرکز پرتو
    • گرمایش و ذوب موضعی
    • بیرون ریختن مواد
    • حرکت پرتو

    هر مرحله از فرآیند برش لیزری اجتناب ناپذیر است و وقتی به درستی اجرا شود، یک برش دقیق ایجاد می کند.

    توليد پرتو :

    واژه لیزر از مخفف LASER یا Light Amplification by Stimulated Emission of Radiation گرفته شده است. در اصل، این مخفف اصول اولیه تولید لیزر – تحریک و تقویت را خلاصه می کند. همراه با این اصول، تشدید کننده لیزر از فرآیندهای گسیل خود به خود و انتشار تحریک شده برای تولید یک پرتو نور با شدت بالا استفاده می کند که هم از نظر فضایی و هم از نظر طیفی منسجم است (یعنی یک پرتو لیزر).

    *انتشار خود به خود:

    تشدید کننده لیزر حاوی یک محیط لیزر فعال (مانند CO2) است که الکترون های آن توسط یک منبع انرژی خارجی، مانند لامپ فلاش یا قوس الکتریکی تحریک می شوند. همانطور که محیط انرژی دریافت و جذب می کند، اتم های آن فرآیندی را تجربه می کنند که به عنوان انتشار خود به خود شناخته می شود. در طی این فرآیند، انرژی جذب شده توسط یک اتم باعث می شود که الکترون های اتم برای مدت کوتاهی به سطح انرژی بالاتری بپرند و سپس به حالت اولیه خود بازگردند. پس از بازگشت الکترون ها به حالت پایه خود، اتم فوتون نوری ساطع می کند.

    *گسیل تحریک شده:

    فوتون هایی که توسط گسیل خود به خودی تولید می شوند در محیطی حرکت می کنند که در حفره تشدیدگر لیزری بین دو آینه قرار دارد. یک آینه بازتابنده است تا فوتون ها را در محیط حرکت دهد، بنابراین آنها به انتشار گسیل های تحریک شده ادامه می دهند، و آینه دیگر تا حدی انتقال دهنده است تا به برخی فوتون ها اجازه فرار بدهد. گسیل تحریک‌شده فرآیندی است که در آن یک فوتون (یعنی فوتون فرودی) اتمی را تحریک می‌کند که از قبل در سطح انرژی بالاتری قرار دارد. این برهمکنش اتم تحریک شده را مجبور می کند تا با گسیل یک فوتون دوم با همان طول موج ثابت با فوتون فرود، به حالت پایه خود بیفتد.

    فرآیند انتشار یک فوتون، گسیل فوتون دیگر، قدرت و شدت پرتو نور را تقویت می کند. بنابراین انتشار تحریک شده فوتون های نور (یعنی نوعی تابش الکترومغناطیسی) باعث تقویت نور می شود. به عبارت دیگر، تقویت نور با انتشار تحریک شده تابش. فوتون های نادرست در رزوناتور از طریق آینه نیمه انتقال دهنده بدون انعکاس به محیط عبور می کنند و پرتو لیزر اولیه را ایجاد می کنند. پس از تولید، پرتو وارد سر برش لیزر شده و توسط آینه ها به عدسی فوکوس هدایت می شود.

    تمركز پرتو

    لنز فوکوس پرتو لیزر را از طریق مرکز نازل در انتهای سر برش لیزر که برخورد می کند به سطح قطعه کار متمرکز می کند. با فوکوس کردن پرتو، عدسی انرژی پرتو را در نقطه کوچکتری متمرکز می کند که شدت پرتو را افزایش می دهد. معادله زیر اصل اساسی پشت این اتفاق را نشان می دهد:

    جایی که P نشان دهنده قدرت پرتو لیزر اولیه و πr2 نشان دهنده سطح مقطع پرتو است. همانطور که لنز پرتو لیزر را متمرکز می کند، شعاع rپرتو کاهش می یابد. این کاهش شعاع، سطح مقطع را کاهش می دهد، که به نوبه خود شدت آن را افزایش می دهد زیرا اکنون قدرت آن در سطح کوچکتری توزیع می شود.

    گرمایش و ذوب موضعی و خروج مواد

    همانطور که پرتو به سطح ماده برخورد می کند، مواد تشعشع را جذب می کند و انرژی داخلی را افزایش می دهد و گرما تولید می کند. شدت بالای پرتو لیزر به آن اجازه می دهد تا یک ناحیه موضعی از سطح قطعه کار را گرم، ذوب و تا حدی یا به طور کامل تبخیر کند. ضعیف شدن و حذف ناحیه آسیب دیده مواد، برش های مورد نظر را تشکیل می دهد. برش لیزری از چندین نوع مکانیزم برش و حذف مواد استفاده می کند، از جمله برش ذوبی، برش تخریب شیمیایی، برش تبخیر، خط کشی و برش اکسیداسیون.

    – برش فیوژن:

    که به آن برش مذاب گاز بی اثر یا برش گاز بی اثر نیز گفته می شود، برش فیوژن توسط دستگاه های برش لیزر CO2 استفاده می شود. پرتو لیزر تولید شده توسط دستگاه برش قطعه کار را ذوب می کند و مواد ذوب شده توسط یک جت گاز کمکی به کار رفته از ته قفسه خارج می شود. گاز کمکی و فشار گاز کمکی به کار گرفته شده به نوع ماده بریده شده بستگی دارد، اما گاز بی اثر همیشه بر اساس عدم واکنش شیمیایی آن نسبت به ماده انتخاب می شود. این مکانیزم برای برش اکثر فلزات و ترموپلاستیک ها مناسب است.

    – تخریب شیمیایی:

    تجزیه شیمیایی توسط دستگاه های برش لیزر CO2 استفاده می شود و برای برش لیزری پلیمرهای گرماسخت و مواد آلی مانند چوب مناسب است. از آنجایی که مواد ترموست و آلی در هنگام اعمال گرما ذوب نمی شوند، پرتو لیزر در عوض مواد را می سوزاند و به کربن و دود تبدیل می کند.

    – برش تبخیری:

    برش تبخیری توسط دستگاه های برش لیزر CO2 استفاده می شود و به دلیل نزدیک بودن نقطه ذوب و جوش برای موادی مانند اکریلیک و پلی استال برش لیزری مناسب است. از آنجایی که لیزر تبخیر مواد در طول برش تبخیر می شود، لبه تولید شده به طور کلی براق و صیقلی است.

    – خط كشي:

    خط کشی توسط دستگاه های برش لیزر CO2 و Nd:YAG برای ایجاد شیارها یا سوراخ هایی با نفوذ جزئی یا کامل، معمولاً بر روی سرامیک ها یا تراشه های سیلیکونی استفاده می شود. این شیارها و سوراخ ها امکان شکستن مکانیکی در امتداد خطوط ساختاری ضعیف شده را فراهم می کنند.

    – برش اکسیداسیون:

    که به آن برش اکسیژن شعله نیز گفته می شود، برش اکسیداسیون توسط دستگاه های برش لیزر CO2 و Nd:YAG استفاده می شود و برای برش لیزری فولادهای نرم و کربنی مناسب است. برش اکسیداسیون یکی از نمونه‌های مکانیزم برش مذاب گاز راکتیو است که به طور خاص از گازهای کمکی واکنش‌پذیر شیمیایی استفاده می‌کند. همانطور که از نامش پیداست، برش اکسیداسیون از اکسیژن به عنوان گاز کمکی استفاده می کند که به طور گرمازایی با مواد واکنش می دهد. گرمای تولید شده فرآیند برش را تسریع می‌کند. یک لبه مذاب اکسید شده تولید می‌کند. که می‌تواند به راحتی توسط یک جت گاز حذف شود تا لبه تمیزتر ایجاد شود.

    حرکت پرتو

    هنگامی که گرمایش موضعی، ذوب یا تبخیر شروع شد، دستگاه ناحیه حذف مواد را در سراسر قطعه کار حرکت می دهد تا برش کامل ایجاد شود. این دستگاه با تنظیم آینه های بازتابنده، کنترل سر برش لیزری یا دستکاری قطعه کار به حرکت دست می یابد. سه پیکربندی مختلف برای ماشین‌های برش لیزری وجود دارد که با نحوه حرکت یا حرکت پرتو لیزر بر روی مواد تعریف می‌شوند: مواد متحرک، Flying Optics ، و سیستم‌های برش لیزر ترکیبی.-

    *مواد متحرک:

    دستگاه های برش لیزری مواد متحرک، دارای یک پرتو لیزر ثابت و یک سطح برش متحرک هستند که مواد به آن چسبانده می شود. قطعه کار به صورت مکانیکی در اطراف تیر ثابت حرکت می کند تا برش های لازم ایجاد شود. این پیکربندی اجازه می دهد تا فاصله ایستادن یکنواخت و ثابتی داشته باشد و به اجزای نوری کمتری نیاز دارد.

    *Flying Optics :

    دستگاه های برش لیزری Flying Optics دارای یک سرمتحرک و یک قطعه کار ثابت هستند. سر برش تیر را روی قطعه کار ثابت در محورهای X و Y حرکت می دهد تا برش های لازم را ایجاد کند. انعطاف‌پذیری دستگاه‌های اپتیک پرنده برای برش مواد با ضخامت و اندازه‌های متغیر و همچنین زمان‌های پردازش سریع‌تر مناسب است. با این حال، از آنجایی که پرتو به طور مداوم در حال حرکت است، طول پرتو در حال تغییر باید در طول فرآیند در نظر گرفته شود. طول پرتو در حال تغییر را می توان با کولیماسیون (هم ترازی اپتیک)، با استفاده از یک محور طول پرتو ثابت، یا استفاده از اپتیک تطبیقی ​​یا سیستم کنترل ارتفاع خازنی که قادر به انجام تنظیمات لازم در زمان واقعی است، کنترل کرد.

     *دستگاه های برش لیزری ترکیبی:

    ترکیبی از ویژگی های موجود در مواد متحرک و دستگاه های اپتیک پرنده را ارائه می دهند. این ماشین‌ها دارای یک میز جابجایی مواد هستند که روی یک محور (معمولاً محور X) حرکت می‌کند و یک سر لیزری که روی محور دیگری (معمولاً محور Y) حرکت می‌کند. سیستم‌های هیبریدی در مقایسه با سیستم‌های اپتیک پرنده، امکان تحویل پرتوهای سازگارتر و کاهش تلفات توان و ظرفیت بیشتر در هر وات را فراهم می‌کنند.

    لیزرها به صورت پرتوهای پالسی یا پرتوهای موج پیوسته تولید می شوند. مناسب بودن هر کدام به خواص ماده برش داده شده و نیازهای کاربردهای برش لیزری بستگی دارد. پرتوهای پالسی به صورت انفجارهای کوتاه خروجی توان تولید می شوند. در حالی که پرتوهای موج پیوسته به صورت خروجی توان بالا و پیوسته تولید می شوند. نوع اولی معمولاً برای برنامه های برش خط یا تبخیر استفاده می شود و برای برش طرح های ظریف یا سوراخ کردن مواد ضخیم مناسب است، در حالی که دومی برای برنامه های برش با راندمان بالا و سرعت بالا مناسب است.

    انواع گازهای کمکی

    برش لیزری از انواع گازهای کمکی برای کمک به فرآیند برش استفاده می کند. فرآیند برش به کار گرفته شده و مواد برش داده شده، تعیین کننده نوع گاز کمکی – چه بی اثر یا فعال – است که برای استفاده مناسب است.

    – برش گاز بی اثر

    (به عنوان مثال، برش ذوب یا برش مذاب گاز بی اثر)، همانطور که در نام مشخص است، از گازهای کمکی بی اثر شیمیایی استفاده می کند. گاز کمکی خاص مورد استفاده به خواص واکنشی ماده بستگی دارد. به عنوان مثال، از آنجایی که ترموپلاستیک های مذاب با نیتروژن و اکسیژن واکنش نمی دهند، هوای فشرده می تواند به عنوان گاز کمکی هنگام برش چنین موادی استفاده شود. از سوی دیگر، از آنجایی که تیتانیوم مذاب با نیتروژن و اکسیژن واکنش می دهد، آرگون – یا گاز بی اثر شیمیایی مشابه دیگری – باید به عنوان گاز کمکی در کاربردهای برش لیزری که شامل این ماده است استفاده شود. هنگام برش فولاد ضد زنگ از طریق فرآیند برش گاز بی اثر، نیتروژن معمولاً به عنوان گاز کمکی استفاده می شود. این به این دلیل است که فولاد ضد زنگ مذاب با اکسیژن واکنش شیمیایی می دهد.


    – برش گاز فعال

    هنگامی که مواد برش لیزری از طریق فرآیند برش مذاب واکنشی، یک گاز کمک فعال (یعنی واکنش شیمیایی) – معمولاً اکسیژن – برای تسریع فرآیند برش استفاده می شود. در حالی که در برش گاز بی اثر، مواد تنها با قدرت لیزر گرم، ذوب و تبخیر می شوند، در برش گاز راکتیو واکنش بین گاز کمکی و ماده باعث ایجاد گرمای اضافی می شود که به فرآیند برش کمک می کند. به دلیل این واکنش گرمازا، برش گاز راکتیو معمولاً به سطوح توان لیزر کمتری برای برش مواد در مقایسه با سطح توان لازم هنگام برش مواد مشابه از طریق فرآیند برش گاز بی اثر نیاز دارد.


    فشار برش گاز کمکی مورد استفاده نیز با فرآیند برش به کار رفته و خواص و ضخامت ماده برش‌شده تعیین می‌شود. به عنوان مثال، پلیمرها معمولاً به فشار جت گاز 2-6 بار در طول فرآیند برش گاز بی اثر نیاز دارند. در حالی که فولاد ضد زنگ به فشار جت گاز 8-14 بار نیاز دارد. بر این اساس، مواد نازک‌تر نیز عموماً به فشار کمتری نیاز دارند و مواد ضخیم‌تر معمولاً به فشار بیشتری نیاز دارند. در برش اکسیداسیون برعکس این موضوع صادق است.یعنی هر چه ماده ضخیم تر باشد، فشار مورد نیاز کمتر می شود. هر چه ماده نازک تر باشد، فشار مورد نیاز بیشتر می شود.


    انواع دستگاه های برش لیزری

    انواع مختلفی از دستگاه های برش موجود است که به لیزرهای گازی، مایع و جامد دسته بندی می شوند. که بر اساس وضعیت محیط لیزر فعال – یعنی اینکه آیا این محیط یک ماده گاز، مایع یا جامد است – و اینکه محیط لیزر فعال از چه چیزی تشکیل شده است (به عنوان مثال CO2، Nd:YAG و غیره) متمایز می شوند. دو نوع اصلی لیزرهای مورد استفاده عبارتند از CO2 و لیزرهای حالت جامد.

    1- ليزرهاي گازي:

    یکی از رایج ترین لیزرهای حالت گازی، لیزر CO2 از مخلوط دی اکسید کربن به عنوان محیط لیزر فعال استفاده می کند. لیزرهای CO2 معمولاً برای برش مواد غیر فلزی استفاده می‌شوند زیرا مدل‌های اولیه به اندازه کافی برای برش فلزات قدرتمند نبودند. فناوری لیزر از آن زمان به گونه ای تکامل یافته است که لیزرهای CO2 را قادر می سازد تا فلزات را برش دهند، اما لیزرهای CO2 هنوز برای برش از طریق غیر فلزات و مواد آلی (مانند لاستیک، چرم، یا چوب) و به سادگی حکاکی فلزات یا سایر مواد سخت مناسب تر هستند. لیزرهای نیتروژن خالص یکی دیگر از لیزرهای رایج حالت گازی هستند. این لیزرها برای کاربردهایی استفاده می‌شوند که نیاز به اکسید شدن مواد در هنگام برش دارند.

    2- ليزرهاي حالت جامد:

    انواع مختلفی از لیزرهای حالت جامد در دسترس هستند، از جمله لیزرهای کریستال و فیبر. لیزرهای کریستالی از انواع محیط‌های کریستالی مانند گارنت آلومینیوم ایتریوم دوپ شده با نئودیمیم (Nd:YAG) یا ارتووانادات ایتریم دوپ شده با نئودیمیم (Nd:YVO4) استفاده می‌کنند. که امکان برش لیزری فلزات و غیرفلزی با قدرت بالا را فراهم می‌کنند. اگرچه لیزرهای کریستال از نظر قابلیت های برش مواد همه کاره هستند، اما معمولاً لیزرهای کریستال گران تر هستند. و طول عمر کمتری نسبت به انواع دیگر لیزرها دارند. لیزرهای فیبر جایگزین ارزان‌تر و ماندگارتري برای لیزرهای کریستالی هستند. این نوع لیزر ابتدا یک پرتو از طریق یک سری دیود لیزر ایجاد می کند که سپس از طریق فیبرهای نوری كه منتقل می شود، تقویت می شود و بر روی قطعه کار متمرکز می شود تا برش های لازم را انجام دهد.

    ملاحظات دستگاه برش لیزری

    همانطور که در بخش قبل توضیح داده شد، نوع لیزر مناسب برای کاربرد برش لیزر تا حد زیادی با مواد برش داده شده تعیین می شود. با این حال، ملاحظات دیگری ممکن است در هنگام انتخاب و راه‌اندازی دستگاه در نظر گرفته شود. برای یک کاربرد خاص، مانند پیکربندی دستگاه، توان لیزر، طول موج، حالت زمانی، حالت مکانی و اندازه نقطه کانونی.

    توان لیزر:

    توان لیزر یا وات می تواند کل زمان پردازش را برای یک برنامه برش افزایش یا کاهش دهد. این اتفاق به دلیل افزایش شدت پرتو با افزایش توان لیزر است (چگالی توان (Intensity) = P/πr2). قیمت دستگاه معمولاً به قدرت لیزر بستگی دارد. هرچه لیزر قوی تر باشد، تجهیزات گران تر است. بنابراین تولیدکنندگان و کارگاه‌ها هنگام انتخاب دستگاه لیزر بر اساس توان لیزر، باید تعادلی بین هزینه‌های پردازش و هزینه‌های تجهیزات پیدا کنند.

    طول موج:

    طول موج پرتو لیزر، طول فضایی یک چرخه کامل ارتعاش برای فوتون درون پرتو است. و تا حدی میزان جذب تشعشع ماده را تعیین می‌کند، که به ماده اجازه می‌دهد تا گرم، ذوب و تبخیر شود تا برش‌های لازم را ایجاد کند.

    حالت پرتو:

    حالت به نحوه توزیع شدت پرتو لیزر در سطح مقطع پرتو اشاره دارد. این حالت بر اندازه نقطه کانونی پرتو و شدت پرتو تأثیر می گذارد که به نوبه خود بر کیفیت برش تأثیر می گذارد. به طور معمول، حالت بهینه دارای یک توزیع شدت (TEM00) است.

    نقطه کانونی:

    پرتو از طریق یک عدسی یا یک آینه تخصصی هدایت می شود و به نقطه کوچکی با شدت بالا متمرکز می شود. نقطه ای که قطر پرتو در آن کوچکترین است، نقطه کانونی یا کانون نامیده می شود. موقعیت بهینه فوکوس برای کاربرد برش لیزری به عوامل مختلفی  بستگی دارد. از جمله خواص و ضخامت ماده، شکل و حالت پرتو، نوع گاز کمکی و وضعیت لنز کانونی.


  • بهینه سازی پارامتر برای برش لیزری چوب

    بهینه سازی پارامتر برای برش لیزری چوب

    بهینه سازی پارامتر برای برش لیزری CO2 کامپوزیت چوب پلیمری (WPC)

    کامپوزیت های پلیمری چوب  (WPC) به دلیل ظاهر و دوام چوب مانندی که دارند به طور گسترده ای در صنایع مختلف مورد استفاده قرار می گیرند که آن را جایگزین مناسبی برای چوب در دکوراسیون داخلی می کند. این مطالعه شامل برش WPC (20٪ چوب) به ضخامت 8 میلی متر با استفاده از دستگاه برش لیزر CO2 (برش لیزری چوب) است و به بهترین پارامتر برای بدست آوردن بهترین برش مي رسيم. دستگاه برش لیزری مورد استفاده در این آزمایش دارای توان 50 وات است و روش های آزمایشی شامل تنظیم توان متغیر از 60٪ – 80٪ است. ارتفاع نازل نیز از 4 میلی متر تا 6 میلی متر و سرعت برش از 2 تا 4 میلی متر بر ثانیه متغیر بود. مواد برش با در نظر گرفتن قرائت از پهنای بالای برش تجزیه و تحلیل شد. سپس بهترین پارامتر برای برش پانل های چوبی تزئینی استفاده می شود که شبیه کنده کاری های چوبی سنتی مالایی (papan pemanis) برای نصب در خانه ها هستند. از طریق تجزیه و تحلیل، در مجموع 10 راه حل تولید می شود که کیفیت برش خوبی را تولید می کند.

    1) مقدمه


    این مطالعه به منظور انطباق یک فناوری جدید برای سنت قدیمی کنده کاری روی چوب که یک دکوراسیون داخلی و خارجی بسیار محبوب خانه (papan pemanis)  بوده است، انجام شد. همانطور که در شکل 1 نشان داده شده است. برای ساخت طرح های تکراری استفاده می شد که سپس بر روی دیوارها یا نرده ها نصب می شود. ایده این مطالعه جایگزینی بلوک های چوبی سنتی با کامپوزیت های پلیمری چوب  (WPC) است و با استفاده از دستگاه برش لیزر CO2 ماشین کاری می شود.

    مطالعات قبلی بسیاری وجود دارد [2] که در مورد برش لیزر CO2 و بهینه سازی پارامترهای آن ذکر شده است و بنابراین می توان از این تکنیک ها برای مطالعه پارامتر فرآیند برش WPC با استفاده از دستگاه برش لیزر CO2 استفاده کرد. رایج ترین پارامترهای مورد مطالعه عبارتند از طراحی نازل، تغییرات در سرعت گاز محافظ، سرعت برش، نوع گاز محافظ و پیکربندی کانونی [2].


    2) روش شناسی


    تعداد کل پارامترهایی که معمولاً برای برش لیزری مورد مطالعه قرار می گیرند در تحقیقات مختلف متفاوت است و این می تواند به دلیل منابع موجود محدود باشد. برای این مطالعه تنها سه عامل در نظر گرفته شده است که عبارتند از قدرت لیزر، سرعت برش و ارتفاع نازل. تکنیک مورد استفاده برای این آزمایش از تحقیقات قبلی اقتباس شده است که به بررسی اثرات فردی و همچنین بررسی رابطه بین چندین عامل متغیر می پردازد و این تکنیک را روش سطح پاسخ (RSM) می نامند. از تجزیه و تحلیل آماری برای استنباط مقادیر بهینه عوامل برای دریافت بهترین پاسخ بر اساس نیاز استفاده می کند.

    2.1. پارامترهای برش لیزری

    تکنولوژی برش لیزری به دلیل کارایی و مکانیزم کاربر پسند برای تامین صنایع مختلف در حال توسعه است. از آن برای برش از فلزات و همچنین مواد چوبی مانند تخته فیبر با چگالی متوسط MDF)) استفاده می شود [2]( برش لیزری چوب ). هنگامی که یک صنعت مختلف این تکنیک ماشینکاری را اتخاذ می کند، توجه مناسب به پارامترهای برش لیزری داده می شود و این امر استفاده از ماشینکاری برش لیزر را بیشتر گسترش می دهد. مطالعات قبلی اهمیت پارامترهای فرآیند مانند توان لیزر، سرعت برش و گاز محافظ را برای تعیین کیفیت برش برای مواد مختلف شناسایی کرده‌اند [3]. به غیر از آن، طراحی نازل و سرعت گاز محافظ نیز می تواند عامل مهمی برای مواد خاصی مانند ام دی اف باشد. همچنین برخی از عوامل پیشرفته وجود دارد که باید برای جزئیات پیچیده مانند قطر لکه پرتو، هدایت حرارتی، بازتاب مواد قطعه کار و برهمکنش بین عوامل مختلف مورد بررسی قرار گیرند [5]. با این حال، در این مطالعه، ما فقط بر قدرت لیزر، سرعت برش و ارتفاع نازل تمرکز خواهیم کرد.

    • 2.1.1. قدرت لیزر. قدرت لیزر به دلیل گرمای شدید تولید شده در حین ماشین کاری بر کیفیت سطح اثر مستقیم دارد. یکی از عملکردهای گاز کمکی حذف مواد مذاب قبل از انجماد است اما این کار باید همزمان با قدرت لیزر مناسب کار کند. مطالعات قبلی نشان داده‌اند که زبری سطح عموماً با قدرت لیزر بالاتر افزایش می‌یابد [3، 6]. تنظیم نادرست توان لیزر همچنین باعث افزایش عرض اسکلت می شود و باعث ایجاد قطر سوراخ بزرگتر و همچنین خطوط نامنظم تر می شود.
    • 2.1.2. سرعت برش . برای ضخامت معینی از مواد، طیفی از سرعت برش شامل مقدار بهینه بر اساس کیفیت برش وجود دارد. سرعت برش نیز یک متغیر اقتصادی مهم است زیرا سرعت برش بالاتر زمان چرخه کمتری را نتیجه می‌دهد و بنابراین هزینه واحد را کاهش می‌دهد. نشان داده شده است که اتلاف انرژی در ناحیه برش را می توان با افزایش سرعت برش کاهش داد و در نتیجه فرآیند کارآمدتری ایجاد کرد [3]. به طور مشابه، هنگامی که یک ماده ضخیم تر برش داده می شود، سرعت برش باید کاهش یابد و باعث هدر رفتن انرژی بیشتری در منطقه برش شود. سطوح اتلاف انرژی حرارتی از ناحیه برش در بیشتر موارد، با افزایش ضخامت مواد همراه با کاهش سرعت برش، به سرعت افزایش می‌یابد [7].
    • 2.1.3. ارتفاع نازل. بسیاری از انواع طراحی نازل در واقع از صنایعی اقتباس شده اند که شامل دینامیک گاز است. طراحی مناسب نازل باید جریان بدون ضربه و همچنین سهولت ساخت را فراهم کند. نازل هایی وجود دارند که دارای قسمت انقباض شکل و یک قسمت گلویی صاف هستند که می توانند جریانی کاملاً بدون ضربه ایجاد کنند، اما به دلیل هزینه بالا غیرعملی هستند زیرا تا سال 2008 هیچ تکنیک تولید انبوهی وجود نداشت [6]. ارتفاع نازل نیز حائز اهمیت است زیرا ارتفاع نامناسب باعث ایجاد سوراخ به سمت قسمت پایین قطعه کار می شود [8].

    2.2. مواد

    کامپوزیت چوب پلیمری (WPC) محصول نسبتا جدیدی است که در مقایسه با چوب و الوار تجاری در صنایع مختلف به طور گسترده مورد استفاده قرار می گیرد [9]. WPC جایگزین بهتری است زیرا سازگارتر با محیط زیست است و نیاز به نگهداری کمتری دارد. این کیفیت باعث تقاضای شرکت های متخصص در ساخت WPC برای کاربردهای خانگی شده است. WPC از مخلوط کردن ذرات چوب آسیاب شده با رزین ترموپلاستیک انتخابی و سپس اکسترود برای تولید محصول نهایی با ابعاد و طرح دلخواه ساخته می شود. هدف اصلی این مطالعه تولید پاپان پمانیس، یک زیور چوب سنتی با استفاده از WPC و ماشینکاری با دستگاه برش لیزری چوب CO2 است.


    2.3. طراحی آزمایش

    طرح آزمایش مورد استفاده برای این آزمایش، طرح مرکب مرکزی با آلفا 1 و صورت محور بود. از طریق این DOE در مجموع 20 تعداد اجرا به دلیل 3 عامل متغیر و 1 پاسخ فردی وجود داشت. جدول 1 عوامل و پاسخ مربوط به اصطلاحات تجربی را نشان می دهد.


    No Statistical term Experimental term Levels
    -1 0 +1
    1 Factor A Laser power (%) 60 70 80
    2 Factor B Cutting speed (mm/s) 2 3 4
    3 Factor C Nozzle height (mm) 4 5 6
    4 Response Top kerf width

    3) نتایج و بحث

    کلیه داده هایی که پس از فرآیند برش ثبت شده اند، قبل از تجزیه و تحلیل با استفاده از یک نرم افزار آماری به روشی به نام روش سطح پاسخ (RSM) در جدولی ثبت شدند. تجزیه و تحلیل شامل مطالعه رابطه بین پارامترهای مختلف، یعنی سرعت برش، قدرت لیزر و ارتفاع نازل بود. رابطه بین پارامترهای فردی با کیفیت برش ابتدا قبل از به دست آوردن رابطه پیوسته چند پارامتر با کیفیت برش مورد مطالعه قرار گرفت.

    تمام داده های خام ابتدا قبل از ادامه تجزیه و تحلیل داده ها در جدول 2 گنجانده شد.


    Runs Factor Factor Factor Response Runs Factor Factor Factor Response
    A B C A B C
    1 60 2.00 6.00 1.269 11 70 4.00 5.00 1.121
    2 70 3.00 5.00 0.699 12 60 2.00 4.00 1.352
    3 80 4.00 4.00 1.048 13 80 2.00 6.00 1.502
    4 80 3.00 5.00 0.689 14 70 3.00 5.00 0.653
    5 70 3.00 5.00 0.813 15 70 3.00 6.00 0.818
    6 80 4.00 6.00 1.111 16 70 2.00 5.00 1.441
    7 70 3.00 5.00 0.855 17 80 2.00 4.00 1.460
    8 70 3.00 5.00 0.615 18 60 3.00 5.00 0.504
    9 70 3.00 4.00 0.665 19 60 4.00 4.00 0.720
    10 60 4.00 6.00 0.715 20 70 3.00 5.00 0.727


    3.1. تحلیل و بررسی

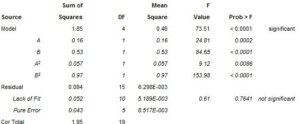
    مرحله بعدی آنالیز واریانس (ANOVA) است که از طریق آن می‌توان اثر خطی و درجه دوم هر یک از عوامل دخیل در این آزمایش را مشاهده کرد. از طریق این تجزیه و تحلیل، ما همچنین می توانیم با مشاهده مقدار P تشخیص دهیم که آیا عوامل برای پاسخ مهم هستند یا نه. هر مقدار زیر 0.05 معنی دار در نظر گرفته می شود و بالعکس. با این حال، در پایان این تحلیل تنها از عوامل معنی دار در معادله کلی استفاده می شود، زیرا عواملی که معنی دار نیستند به طور کلی تأثیر چندانی بر پاسخ ندارند. شکل 2 جدول ANOVA اصلاح شده را بدون فاکتورهایی که قابل توجه نیستند نشان می دهد.


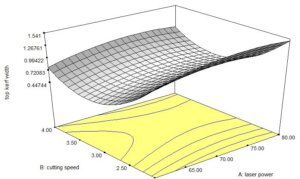
    از این جدول می بینیم که فاکتورها از طریق تعامل بر داده ها تأثیری ندارند. فاکتور C، ارتفاع نازل، تاثیری بر پهنای قسمت بالای این ماده ندارد. فاکتور A و B اثر قابل توجهی دارند و همچنین اثر درجه دوم بر روی پهنای کرف بالایی دارند. شکل 3 به صورت گرافیکی نشان می دهد که چگونه قدرت لیزر و سرعت برش بر روی پهنای صفحه اصلی WPC تأثیر می گذارد.


    اکنون می‌توانیم معادله کلی را به دست آوریم که تنها با در نظر گرفتن فاکتورهای مهم می‌توان از آن برای تخمین مقدار عرض بالای صفحه استفاده کرد. بنابراین، معادله نهایی بر حسب فاکتورهای کدگذاری شده به صورت زیر بدست می آید:

    R1 = 0.73 + 0.13A – 0.23B – 0.13A2 + 0.55B2

    که در آن R1 پاسخ (عرض لبه بالایی)، A و B عوامل A و B هستند که به ترتیب قدرت لیزر و سرعت برش هستند.

    3.2. بهينه سازي

    با تمام تجزیه و تحلیل های انجام شده، اکنون می توانیم بهینه سازی عددی فاکتورها را ایجاد کنیم که از نظر تئوری کیفیت برش بهینه را برای مواد WPC با استفاده از این دستگاه برش لیزر CO2 ( برش لیزری چوب )تضمین می کند. 10 راه حل تولید شده است که مقادیر فاکتورها را نشان می دهد. جدول 4 تمام راه حل های ممکن تولید شده را نشان می دهد.


    No. Laser power Cutting speed Nozzle height
    (%) (mm/s) (mm)
    1 77.08 3.84 4.36
    2 65.50 2.29 4.50
    3 74.28 3.44 5.60
    4 77.67 2.59 5.39
    5 65.51 3.18 5.44
    6 79.17 2.65 5.17
    7 68.15 3.18 4.39


    8 61.67 2.67 4.56
    9 69.60 3.73 5.99
    10 71.60 3.85 5.96

    4) نتیجه گیری

    از این مطالعه، می‌توان نتیجه گرفت که با توجه دقیق به پارامترهای درگیر در ماشینکاری، می‌توان WPC را با استفاده از دستگاه برش لیزر CO2 ( برش لیزری چوب ) ماشین‌کاری کرد. از طریق این فرآیند بهینه سازی پارامتر، ما قادر به شناسایی بهترین پارامتری هستیم که باید تنظیم شود تا بهترین کیفیت برش را بدست آوریم، که ما را قادر می سازد تا استفاده از WPC را در صنعت دکوراسیون داخلی خانه افزایش دهیم. به طور خاص، اکنون می‌توانیم حکاکی روی چوب سنتی مالایی را تولید کنیم، که معروف به «papan pemanis» است که قبلاً با استفاده از چوب از طریق فرآیند پیچیده‌ای که نیاز به مهارت‌های انسانی سطح بالایی دارد، ساخته می‌شد.


    منابع


    [1] N. Utaberta، S. D. M. Sojak، M. Surat، A. I. Che-Ani و M. M. Tahir. مجله بین المللی عمران، علوم و مهندسی معماری جلد: 6 شماره: 7، 2012


    [2] K.C.P. لوم، اس.ال. Ng, I. برش لیزری سیاه و سفید, CO2 MDF 1. تعیین تنظیمات پارامتر فرآیند. اپتیک و فناوری لیزر 32 (2000) 67-76


    [3] آوانیش کومار دوبی، وینود یادوا. ماشینکاری پرتو لیزر – بررسی. International Journal of Machine Tools & Manufacture 48 (2008) 609-628

    [4] جان سی آیون (2005). پردازش لیزری مواد مهندسی (چاپ اول، ص 589). آکسفورد، انگلستان: الزویر باترورث-هاینمن.


    [5] فلاویانا تاگلیافری. مطالعه تاثیر پارامترهای لیزر بر فرآیندهای ماشینکاری به کمک لیزر Procedia CIRP 8 (2013) 170-175


    [6] KJ. Muralidhara (2008) مطالعه ای در مورد برش لیزر CO2 فولاد نرم و بهینه سازی متغیرهای فرآیند.


    [7] Wandera, C., Salminen, A., Olsen, F.O., & Kujanpaa, V. (2006). برش فولاد ضد زنگ با فیبر و لیزر دیسک. در بیست و پنجمین کنگره بین المللی کاربرد لیزر و الکترواپتیک (صص 211-220). موسسه لیزر آمریکا


    [8] K. Huehnlein، K. Tschirpke، R. Hellmann. بهینه سازی فرآیندهای برش لیزری با استفاده از طراحی آزمایشات Physics Procedia 5 (2010) 243-252


    [9] دنیس اورتیگوسا استولف، رانسیسکو آنتونیو روکو لاهر. (2004) کامپوزیت چوب-پلیمر: خواص فیزیکی و مکانیکی برخی از گونه های چوب آغشته به استایرن و متیل متاکریلات. تحقیقات مواد، جلد. 7، شماره 4، 611-617، 2004

  • برش لیزری چیست؟

    برش لیزری چیست؟

    چکیده

    برش لیزری یکی از پرکاربردترین فرآیندهای ماشینکاری بدون تماس مبتنی بر انرژی حرارتی است که تقریباً برای طیف وسیعی از مواد قابل استفاده است. کیفیت لبه های برش و هزینه عملیاتی تحت تأثیر توان لیزر، سرعت برش، فشار گاز کمکی، قطر نازل و موقعیت نقطه فوکوس و همچنین مواد قطعه کار است.

    برای اینکه لیزر یک پرتو نور تولید کند، اتم های نیتروژن باید با آزاد کردن انرژی به شکل فوتون حالت برانگیخته خود را از دست بدهند. این زمانی اتفاق می‌افتد که اتم‌های نیتروژن برانگیخته با اتم‌های بسیار سرد هلیوم تماس پیدا می‌کنند، که باعث می‌شود نیتروژن نور آزاد کند. نور تولید شده در مقایسه با نور معمولی بسیار قدرتمند است زیرا لوله گازها توسط آینه هایی احاطه شده است که بیشتر قسمت نوری را که از طریق لوله عبور می کند منعکس می کند. این انعکاس نور باعث می‌شود که امواج نوری که توسط نیتروژن تولید می‌شوند شدت پیدا کنند. نور با عبور از لوله به جلو و عقب افزایش می‌یابد، و تنها پس از روشن شدن به اندازه کافی برای عبور از آینه نیمه بازتابنده بیرون می‌آید.

    مقدمه

    لیزر که مخفف عبارت Light Amplification by Stimulated Emission of radiation است، یک دستگاه الکتریکی-اپتیکی است که تشعشع منسجمی تولید می کند. به زبان ساده، لیزر وسیله ای است که یک پرتو باریک و شدید از نور منسجم را ایجاد و تقویت می کند. امروزه لیزر به طور گسترده در صنعت امروزی کاربرد دارد. لیزرها به طور گسترده در صنعت برای برش و سوراخ کردن فلزات و سایر مواد، در پزشکی برای جراحی، و در ارتباطات، تحقیقات علمی و هولوگرافی استفاده می شود.

    آنها بخشی جدایی ناپذیر از دستگاه های آشنا مانند اسکنر بارکد مورد استفاده در سوپرمارکت ها، اسکنرها، چاپگرهای لیزری و پخش کننده های دیسک فشرده هستند. یکی از سیستم های لیزری که در صنعت لیزر تجاری تسلط دارد، سیستم های لیزر CO2 است. در کاربردهای مختلف برش و علامت گذاری نقاط قوت خاص خود را دارد.

     برش لیزری

    برش لیزری فرآیندی است که از یک لیزر پرقدرت برای برش و حکاکی موادی مانند فلز، پلاستیک، چوب و شیشه استفاده می‌کند. این فرآیند بسیار دقیق است و می تواند اشکال و الگوهای پیچیده ای ایجاد کند. این روش در طیف وسیعی از صنایع، از خودروسازی گرفته تا جواهرسازی استفاده می شود. این دستگاه به دلیل سرعت و دقت آن محبوب است و می توان از آن برای ایجاد اشکال و طرح های پیچیده استفاده کرد که دستیابی به آنها با روش های سنتی برش دشوار است. فرآیند برش لیزر با پرتو لیزری که بر روی مواد متمرکز می شود آغاز می شود. پرتو در یک الگوی تعیین شده توسط یک برنامه طراحی به کمک کامپیوتر (CAD) در سراسر مواد حرکت می کند. همانطور که پرتو حرکت می کند، مواد را ذوب می کند، می سوزاند یا بخار می کند و یک برش یا حکاکی دقیق ایجاد می کند. پرتو لیزر معمولاً توسط یک لیزر صنعتی تولید می شود که با برق یا گاز تغذیه می شود.

    برش لیزری مزایای متعددی نسبت به روش های برش سنتی دارد. این روش بسیار سریع‌تر و دقیق‌تر از روش‌های دیگر است و می‌تواند طرح‌های پیچیده‌ای را با درجه بالایی از جزئیات ایجاد کند. برش لیزری همچنین لبه ای تمیز و صاف را ایجاد می کند که عاری از خراش یا لکه های زبر است. علاوه بر این، از برش لیزری می توان برای ایجاد اشکال پیچیده استفاده کرد که دستیابی به آنها با روش های سنتی دشوار است.

    ولی با وجود مزایایی که دارد معایبی نیز دارد. این فرآیند گران است و به تجهیزات تخصصی نیاز دارد و آن را برای بسیاری از علاقه‌مندان و مشاغل کوچک دور از دسترس می‌کند. علاوه بر این، برش لیزر دود و گرد و غبار خطرناک تولید می کند، بنابراین باید در یک منطقه تهویه مناسب انجام شود. در نهایت، این روش به مواد خاصی محدود می شود، بنابراین ممکن است برای پروژه های خاص مناسب نباشد. به طور کلی، برش لیزری یک فرآیند بسیار دقیق است که در طیف گسترده ای از صنایع استفاده می شود. این دستگاه می تواند اشکال و طرح های پیچیده ای تولید کند که دستیابی به آنها با روش های سنتی دشوار است و سرعت آن نسبت به سایر روش های برش بسیار بیشتر است. با این حال، گران است و دود خطرناکی تولید می کند، بنابراین باید در یک منطقه با تهویه مناسب انجام شود.

    روش کار دستگاه برش لیزر

    این فرآیند به این صورت است که یک پرتو لیزر متمرکز و دقیق از موادی که به دنبال برش آن هستید عبور می کند و یک پوشش دقیق و صاف را ارائه می دهد. در ابتدا از لیزر برای سوراخ کردن مواد با سوراخی در لبه استفاده می شود و سپس پرتو از آنجا ادامه می یابد. لیزر مورد استفاده اساساً موادی را که از بین می رود ذوب می کند، بنابراین بیشتر شبیه ذوب شدن است تا برش. این بدان معناست که به راحتی می تواند مواد سبک مانند پارچه را تا فلزات و سنگ های قیمتی سخت تر مانند الماس را برش دهد.

    می‌توانید از پرتو لیزر پالسی یا امواج پیوسته استفاده کنید، که اولی در فواصل کوتاه ارسال می‌شود در حالی که دومی به طور مداوم کار می‌کند. می توانید شدت، طول و گرمای خروجی پرتو را بسته به ماده ای که با آن کار می کنید کنترل کنید و همچنین از یک آینه یا لنز مخصوص برای تمرکز بیشتر پرتو لیزر استفاده می کند. این فرآیند بسیار دقیق است. و سطح بالایی از کنترل به شما ارائه می شود. هنگام استفاده از این فرآیند، می توان شکاف هایی با عرض کوچک به اندازه 0.1 میلی متر ایجاد کرد.


     سیستم های لیزر CO2

    لیزر CO2 نوعی لیزر گازی است. در این دستگاه الکتریسیته از طریق لوله پر از گاز عبور می کند و نور تولید می کند. انتهای لوله آینه است. یکی از آنها کاملاً بازتابنده است و دیگری که مقداری نور از آن عبور می کند. مخلوط گاز به طور کلی از دی اکسید کربن، نیتروژن، هیدروژن و هلیوم تشکیل شده است. نور تولید شده توسط لیزرهای CO2 نامرئی است و در محدوده مادون قرمز دور طیف نور قرار می گیرد.

    هنگامی که توسط جریان الکتریکی تحریک می شود، مولکول های نیتروژن در مخلوط گاز برانگیخته می شوند، به این معنی که انرژی دریافت می کنند. نیتروژن به این دلیل استفاده می شود که می تواند این حالت برانگیخته را برای مدت طولانی بدون تخلیه انرژی به شکل فوتون یا نور حفظ کند. ارتعاشات پرانرژی نیتروژن به نوبه خود مولکول های دی اکسید کربن را تحریک می کند. در این مرحله، لیزر به حالتی به نام وارونگی جمعیت دست می یابد، نقطه ای که در آن سیستم هیجان بیشتری دارد.

    نمودار سطح انرژی لیزر CO2

    نور CO2 به اندازه کافی قدرتمند است که بتواند بسیاری از مواد از جمله پارچه، چوب و کاغذ را برش دهد. قوی ترین لیزرهای CO2 برای ماشینکاری فولاد و سایر فلزات استفاده می شود. اگرچه پرقدرت ترین لیزرهای CO2 بیش از 1000 وات کار می کنند، لیزرهایی که برای ماشین کاری استفاده می شوند معمولاً بین 25 تا 100 وات هستند. در مقایسه، نشانگرهای لیزری چند هزارم وات هستند. از آنجایی که در مادون قرمز قرار دارد، دارای طول موج بسیار طولانی، حدود 10.6 میکرومتر است. این نور بسیار طولانی تر از نور مرئی است که بین 450 تا 700 نانومتر است. همانطور که لیزرهای پیوسته پیش می روند، نوع CO2 قوی ترین در تولید است.

     انواع روش برش لیزری:

    • تبخير – ماده عمدتاً با تبخیر به دلیل شدت بالای تابش لیزر در ناحیه برش برداشته می شود.
    • ذوب – مواد توسط یک پرتو لیزر در ناحیه برش ذوب شده و توسط یک گاز کمکی دور می شوند. عمدتاً مواد فلزی با استفاده از این فرآیند برش داده می شوند.
    • سوختن- یک پرتو لیزر ماده را تا دمای اشتعال خود گرم می کند، بنابراین می تواند در یک واکنش گرمازا با گاز واکنش پذیر (به عنوان مثال، اکسیژن) بسوزد و سرباره توسط یک گاز کمکی از ناحیه برش خارج می شود. فولادهای تیتانیوم، کم کربن و مقاوم در برابر خوردگی را می توان از این طریق برش داد.
  • تفاوت لیزر CO2  با لیزر فایبر

    تفاوت لیزر CO2 با لیزر فایبر

    پرتوهای لیزر (تقویت نور با انتشار تحریک شده تشعشع) پرتوهای نور بسیار متمرکز با فرکانس بالا هستند. این منجر به یک پرتو پرانرژی نور می شود که می تواند روی یک منطقه کوچک متمرکز شود. هرگاه پرتو لیزر بر روی ماده ای متمرکز شود، به سرعت ناحیه متمرکز را گرم می کند و انرژی نور را به انرژی گرمایی تبدیل می کند. مواد گرم شده ذوب می شوند و از بین می روند و در نتیجه سوراخ می شوند. برش لیزری به شما این امکان را می دهد که انواع مختلفی از مواد را با استفاده از پرتوهاي ليزر برش دهید، از یک ورق کاغذ نازک تا حتی یک صفحه فلزی ضخیم. با این حال، انواع مختلف لیزرها می توانند نتایج متفاوتی را در مواد مختلف به همراه داشته باشند. از بین سه نوع لیزر اصلی که برای برش لیزری موجود است، پرکاربردترین آنها لیزرهای فایبر و CO2 است. عامل متمایز بین اینها، محیط بهره فعال استفاده شده در آنها است. لیزر فایبر از یک محیط حالت جامد مانند فیبر نوری استفاده می کند، در حالی که لیزر CO2 از گاز CO2 استفاده می کند.

    در این مقاله، ما به اصول اولیه دو نوع لیزر می پردازیم و تفاوت های بین آنها را مورد بحث قرار می دهیم.

    عناصر اصلی که برای ایجاد پرتو لیزر استفاده می شود عبارتند از:

    • یک منبع انرژی: منابع انرژی مانند لامپ های فلاش، تخلیه الکتریکی و چراغ های قوس الکتریکی برای تامین انرژی (فوتون ها در نور) به سیستم لیزر استفاده می شود.
    • یک محیط افزایش (همچنین محیط لیزر فعال): یک محیط افزایش، عامل اصلی تمایز در بین انواع مختلف پرتوهای لیزر است. یک لیزر فایبر از یک محیط افزایش حالت جامد و یک لیزر CO2 از یک محیط افزایش حالت گاز استفاده می کند. این محیط خواص مختلف پرتوهای لیزر تولید شده را تعیین می کند.
    • تشدید کننده نوری: این مجموعه ای از آینه های بسیار بازتابنده است که پرتو لیزر را بیشتر تقویت می کند. پرتو نور قبل از اینکه از سیستم خارج شود به طور مکرر بین آینه ها از طریق محیط افزایش می پرد. این عمل، لیزر را قادر می سازد تا قبل از خروج از حفره تا حد ممکن انرژی داشته باشد.

    اکنون ما شروع به درک مخفف “لیزر” می کنیم. نور (تابش) از منبع در یک محیط تحریک می شود که با استفاده از یک تشدید کننده نوری بیشتر تقویت می شود.

    لیزر CO2:

    در لیزرهای CO2، از گاز CO2 به عنوان یک محیط افزایش در سیستم لیزر، استفاده مي شود. یک لوله گاز مهر و موم شده با بازتابنده در دو انتها، ستون فقرات هر دستگاه لیزر مبتنی بر CO2 را تشکیل می دهد. این لوله با مخلوطی از گازهای نیتروژن، دی اکسید کربن، هیدروژن، هلیوم و گازهای زنون پر شده است. یک تخلیه الکتریکی با ولتاژ بالا از لوله عبور می کند که یک واکنش زنجیره ای را در مخلوط گاز شروع می کند و یک پرتو لیزر پرانرژی ایجاد می کند. با این حال، در ماشین های جدیدتر، حتی یک ژنراتور فرکانس رادیویی (RF) می تواند به عنوان منبع تغذیه استفاده شود.

    یک دستگاه لیزر CO2 می تواند حدود 10 تا 20 درصد از توان الکتریکی ورودی را به توان نوری قابل استفاده تبدیل کند و نسبت به سایر لیزرهای گازی امتیاز کارایی بالاتری به آن بدهد. همچنین دارای طول موجی بین 9 تا 11 میکرومتر است که اکثر ماشین‌های تجاری موجود از لیزر CO2 با طول موج 10.6 میکرومتر استفاده می‌کنند. این کار باعث می شود که پرتو لیزر CO2 توسط بیشتر مواد موجود در خارج، از پلاستیک و چوب گرفته تا حتی برخی از فلزات، جذب شود.

    از آنجایی که لیزر CO2 یکی از اولین پرتوهای لیزر مبتنی بر گاز بود، بسیاری از صنایع به آسانی توسعه آن را پذیرفتند. شما می توانید ماشین های CO2 را از توان خروجی 50 وات تا 4.5 کیلو وات پیدا کنید. توان خروجی یک دستگاه CO2 با اندازه لوله گاز مشخص می شود. از این رو، اندازه ماشین‌های CO2 می‌تواند از یک دستگاه رومیزی تا بزرگی یک SUV متغیر باشد.

    لیزر فایبر:

    برخلاف لیزرهای CO2 مبتنی بر گاز، لیزر فایبر از یک کابل فیبر نوری جامد (به عنوان رسانه بهره خود) تشکیل می شود. کابل فیبر نوری با فلزات خاکی کمیاب مانند اربیوم، ایتربیوم، نئودیمیم، دیسپروزیم، پراسئودیمیم، تولیوم و هولمیوم دوپ شده است. منبع انرژی مورد استفاده برای این لیزرها یک دیود لیزری جامد جفت شده با فیبر است که نور را به کابل نوری می رساند.

    طول موج لیزر فیبر به ترکیب عناصر خاکی کمیاب که با آن دوپ شده است بستگی دارد. لیزر ایتربیوم دارای طول موج 1.064 میکرومتر است که به آن امکان برش و حکاکی فلزات مختلف و حتی غیر فلزات را می دهد. لیزرهای فیبر همچنین می توانند تا 35 تا 50 درصد از ورودی الکتریکی خود را به نور نوری تبدیل کنند. به عنوان مثال، یک لیزر فیبر 18 کیلوواتی می تواند نتایج مشابهی را با یک لیزر پرقدرت 70 کیلوواتی CO2 ارائه دهد.

    بسته به قدرت لیزرهای فایبر، می توان آنها را بیشتر براي برش مواد استفاده کرد. نیروی دریایی ایالات متحده یک سیستم لیزر فایبر 33 کیلوواتی را برای استفاده در کاربردهای دفاعی توسعه داد. این هواپیما توانست در بخشی از آزمایشات خود یک هواپیمای بدون سرنشین را با موفقیت سرنگون کند. در صنعت پزشکی، عمل لیزیک معمولاً با استفاده از پرتو لیزر فایبر انجام می شود. حفاری سوراخ در بتن و طیف‌سنجی نیز از کاربردهای مهم سیستم‌های لیزر فایبر هستند.

    این کاربردها نگاهی اجمالی به طیف وسیعی از کاربردهای لیزرهای فیبر دارند. با این حال، در سطح سرگرمی، تفاوت فاحشی بین این سیستم لیزر و CO2 وجود دارد. اکنون که اصول هر کدام را فهمیدیم، درک تفاوت‌های بین این دو آسان‌تر می‌شود.

    تفاوت ها:

    طبیعتاً تفاوت های چشمگیری بین این دو نوع لیزر وجود دارد. در اینجا برخی از تمایزات کلیدی آورده شده است.

    1) منبع لیزر:

    لیزر CO2 از یک لامپ فلاش یا یک ژنراتور RF به عنوان منبع انرژی و یک مخلوط گاز در یک لوله برای تولید و تقویت پرتوهای لیزر استفاده می کند. بنابراین سیستم لیزر CO2 به عنوان یک سیستم لیزر مبتنی بر گاز طبقه بندی می شود. هرچه لوله CO2 بزرگتر باشد، پرتو لیزر قدرتمندتر است.

    تیوب لیزر بویر

    لیزر فایبر از فیبر نوری دوپ شده در فلزات خاکی کمیاب برای تقویت پرتو لیزر استفاده می کند. از آنجایی که یک رشته جامد از فیبر برای تولید پرتو لیزر پرانرژی استفاده می شود، لیزر فایبر به عنوان لیزر حالت جامد طبقه بندی می شود. شدت پرتو لیزر به منبع انرژی و طول فیبر نوری بستگی دارد.


    2) مصرف برق:

    لیزرهای CO2 می توانند تبدیل فوتوالکتریک حدود 10-15٪ را به دست آورند. بنابراین، برای یک لیزر 50 وات، باید منبع برق حداقل 500 وات داشته باشید. این به معنای افزایش کلی هزینه عملیات برای ماشین‌ها است. لوله های CO2 برای خنک کردن لوله ها به تجهیزات خنک کننده اضافی نیاز دارند که باعث افزایش بیشتر مصرف برق ماشین ها می شود.

    لیزرهای فیبر می توانند بازده انرژی 35-50٪ را به دست آورند. بنابراین، یک سیستم لیزر فایبر 50 وات تنها به یک منبع تغذیه 100-150 وات نیاز دارد. این امر هزینه کلی عملیات را به شدت کاهش می دهد و منجر به صرفه جویی زیادی در انرژی می شود. همچنین، دستگاه‌های لیزر فایبر کم مصرف می‌توانند بدون خنک‌کننده اضافی به خوبی کار کنند.

    3) طول موج ها:

    یک لیزر CO2 دارای طول موج تقریباً 10 میکرومتر است. این امر موادی را که می‌تواند با آن کار کند محدود می‌کند و مواد بسیار بازتابنده را نمی‌توان با لیزرهای CO2 پردازش کرد زیرا نمی‌توانند این طول موج نور را جذب کنند و بنابراین تحت تأثیر آن قرار نمی‌گیرند. بنابراین، فلزات براق مانند آلومینیوم، فولاد، مس و برنج را نمی توان به راحتی با استفاده از لیزرهای کم مصرف CO2 برش داد.

    لیزر فایبر دارای طول موج بسیار کوتاه تری در 1.04 میکرومتر است که به آن اجازه می دهد تا در اکثر مواد نفوذ کند. و مواد گوناگون می توانند به راحتی این پرتو لیزر را جذب کنند. بنابراین، لیزر فایبر را می توان بر روی طیف گسترده ای از مواد استفاده کرد.

    4) سرعت:

    به طور کلی، لیزرهای CO2 سرعت برش کمتری دارند.  در ضخامت کمتر از 4 میلی متر، یک لیزر CO2 با انرژی مشابه در مقایسه با لیزر فایبر، سه برابر کندتر است. این به دلیل ویژگی های طول موج و به دلیل منطقه تمرکز گسترده تر پرتو لیزر است. انرژی کلی پرتو لیزر CO2 در یک منطقه بزرگتر پخش می شود و لیزر نیز توسط قابلیت جذب مواد محدود می شود.

    در مقابل، لیزرهای فایبر به دلیل طول موج کمتر، پرتو لیزر بسیار متمرکزتری دارند. این امکان گرم شدن سریع مواد را در ناحیه فوکوس فراهم می کند و می توان به سرعت های برش بالاتری دست یافت. با این حال، نکته قابل توجه این است که فراتر از ضخامت 8 میلی متر، هر دو لیزر دارای سرعت برش مشابهی هستند.

    5) ساخت و ساز:

    یک سیستم لیزر CO2 باید از پیکربندی پیچیده ای از آینه ها و عدسی ها برای انتقال و تمرکز پرتو لیزر استفاده کند. نیاز به نگهداری بیشتری دارد، مانند تمیز کردن منظم آینه ها و لنز و چیلر.

    از آنجایی که لیزر فایبر از یک رشته فیبر نوری انعطاف پذیر در هسته خود استفاده می کند، عملاً نیاز به آینه برای انتقال پرتوهای لیزر را از بین می برد. یک غلاف روکش دوبل می تواند برای محافظت از فیبر در برابر محیط خارجی استفاده شود و به مراقبت زیادی نیاز ندارد. به طور کلی، ساخت دستگاه ساده تر و نسبتاً بدون تعمیر و نگهداری است.